 EN

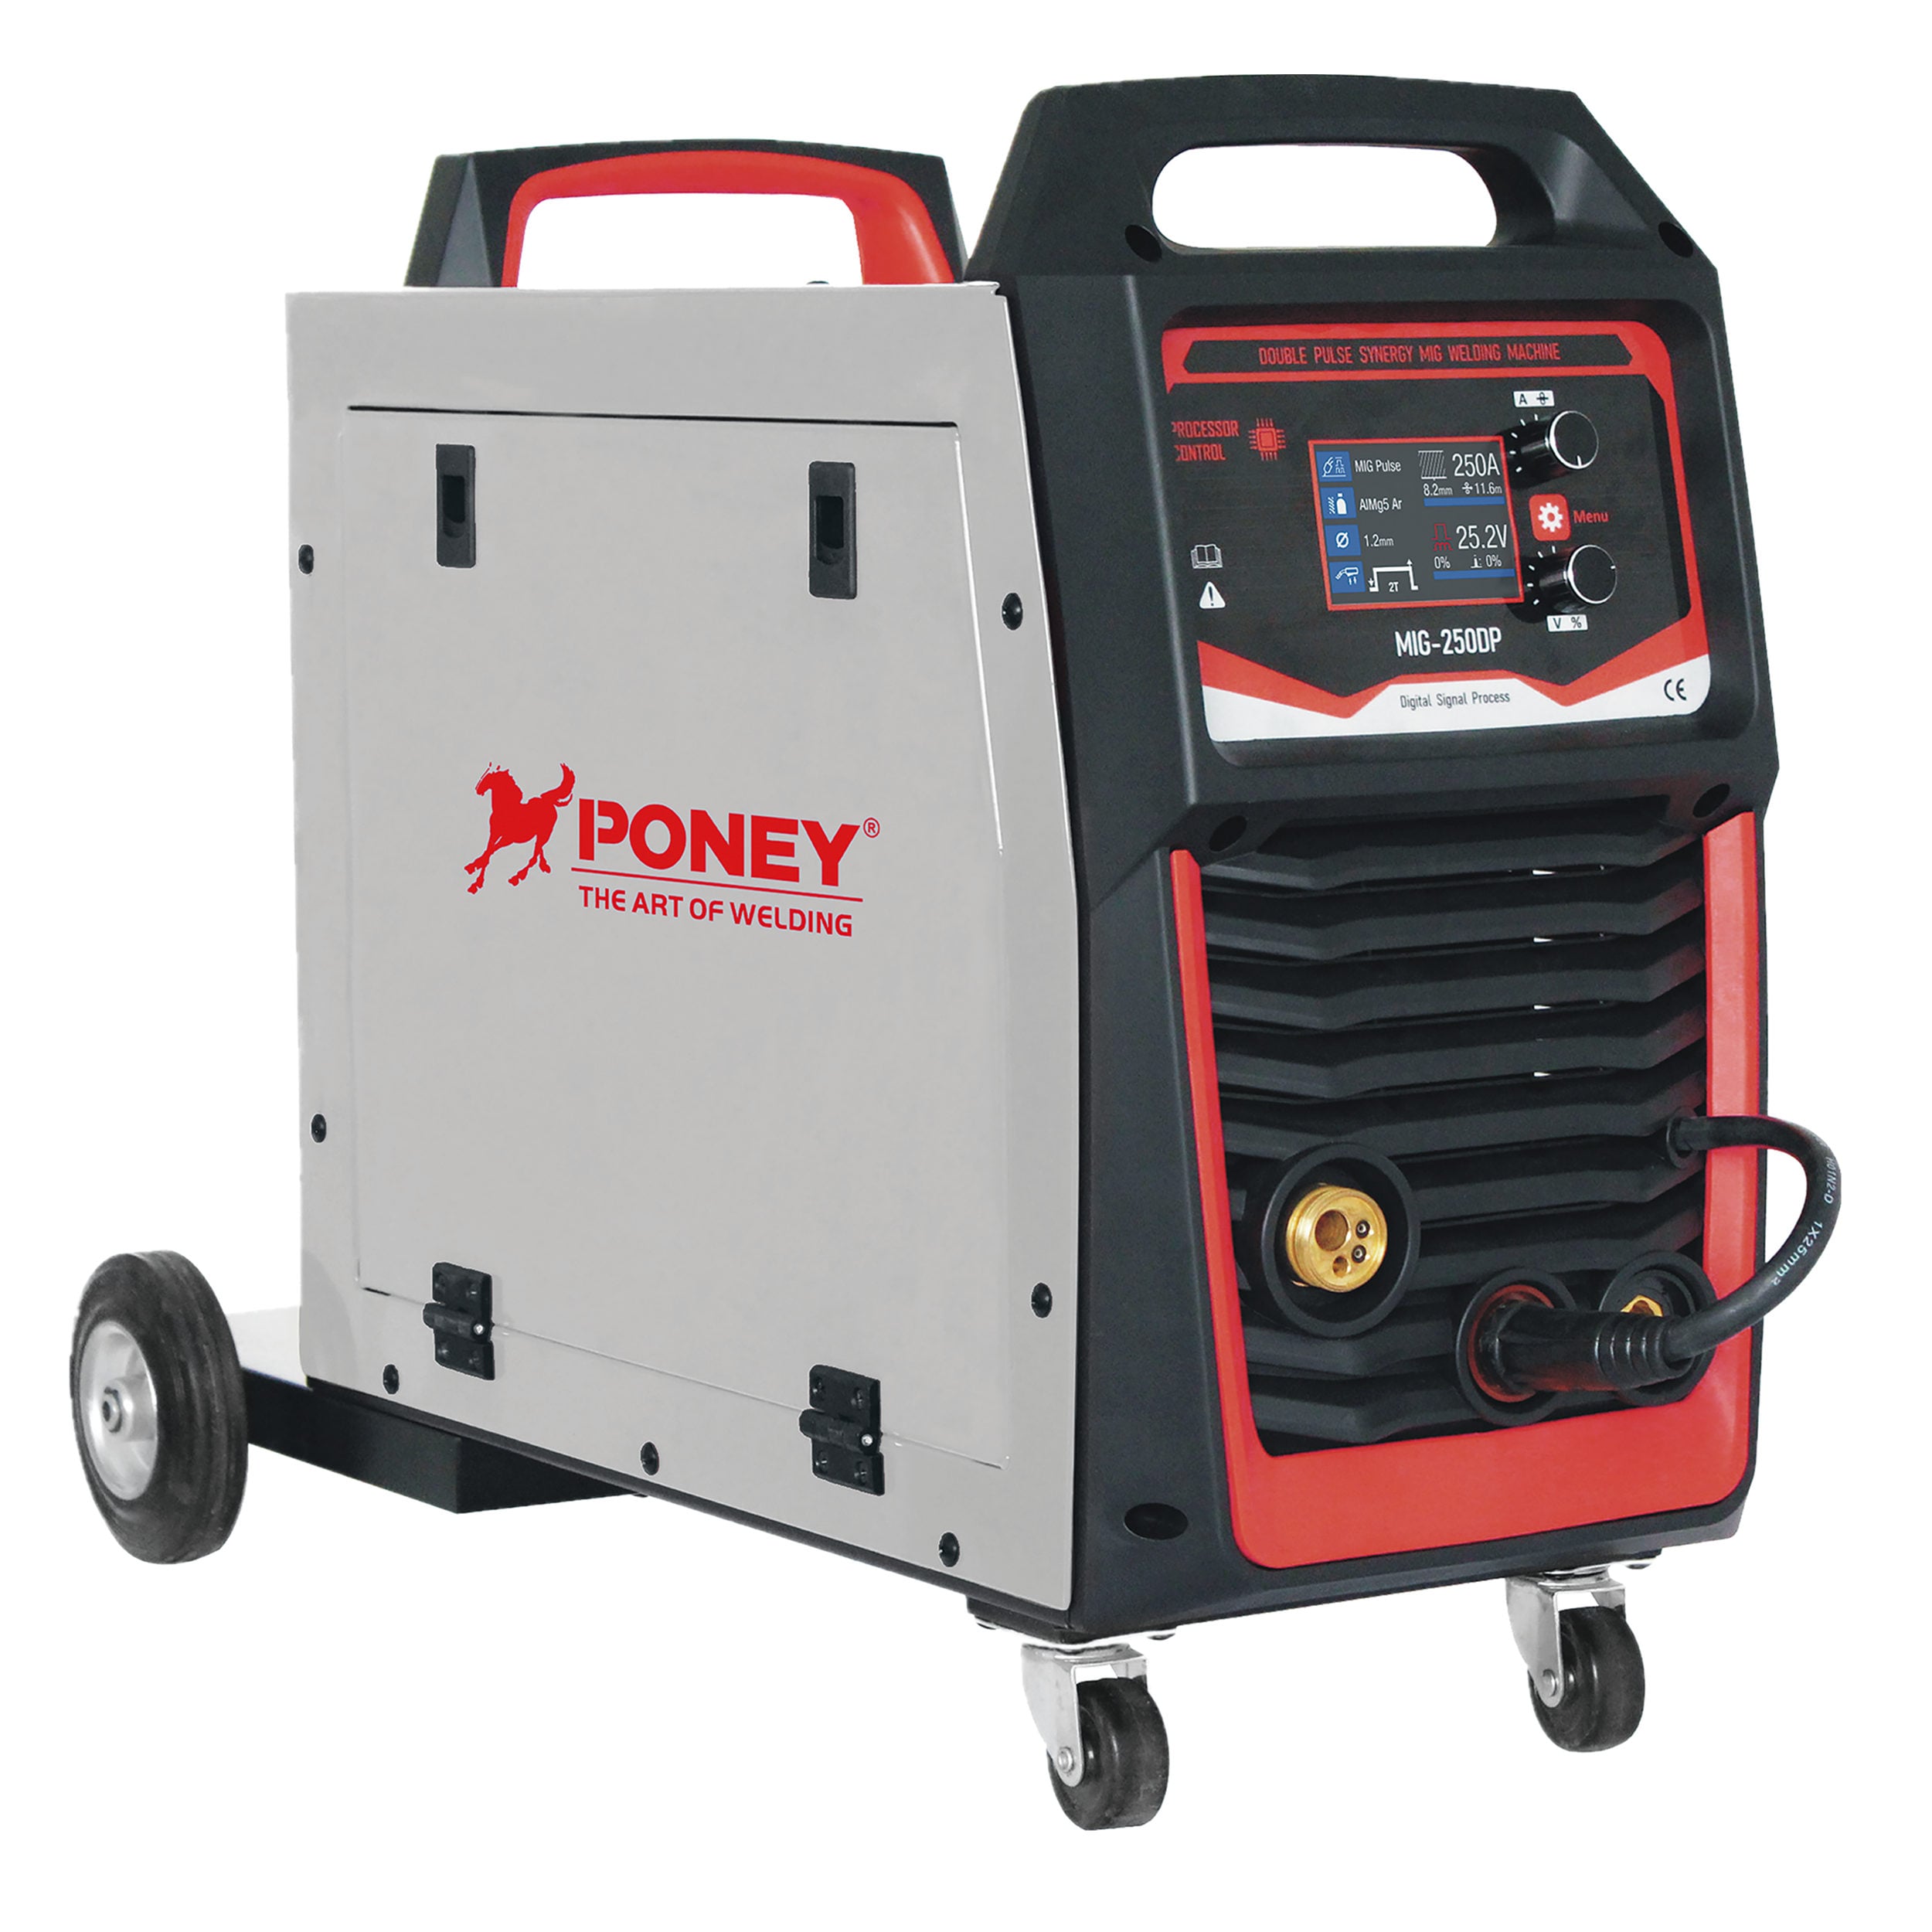
Izbor peći zavisi od svađač aluminijuma Osnovno određuje da li vaše operacije zavarivanja postižu dosljednu, visokokvalitetnu površinsku obuku ili se bore s defektima i preobradom. Proces odabiru zavarivača aluminijuma koji zanemaruje kritične čimbenike performansi izravno dovodi do nepravilnosti površine, poroznosti, prskanja i nepristrasnosti završetka koji ugrožavaju estetiku proizvoda i strukturalni integritet. Industrijski proizvođači, proizvođači i zavarionice shvaćaju da izbor odgovarajućeg zavarivača aluminijuma nije samo odluka o nabavi, nego i strateška ulaganja u kvalitetu proizvodnje i operativnu učinkovitost.
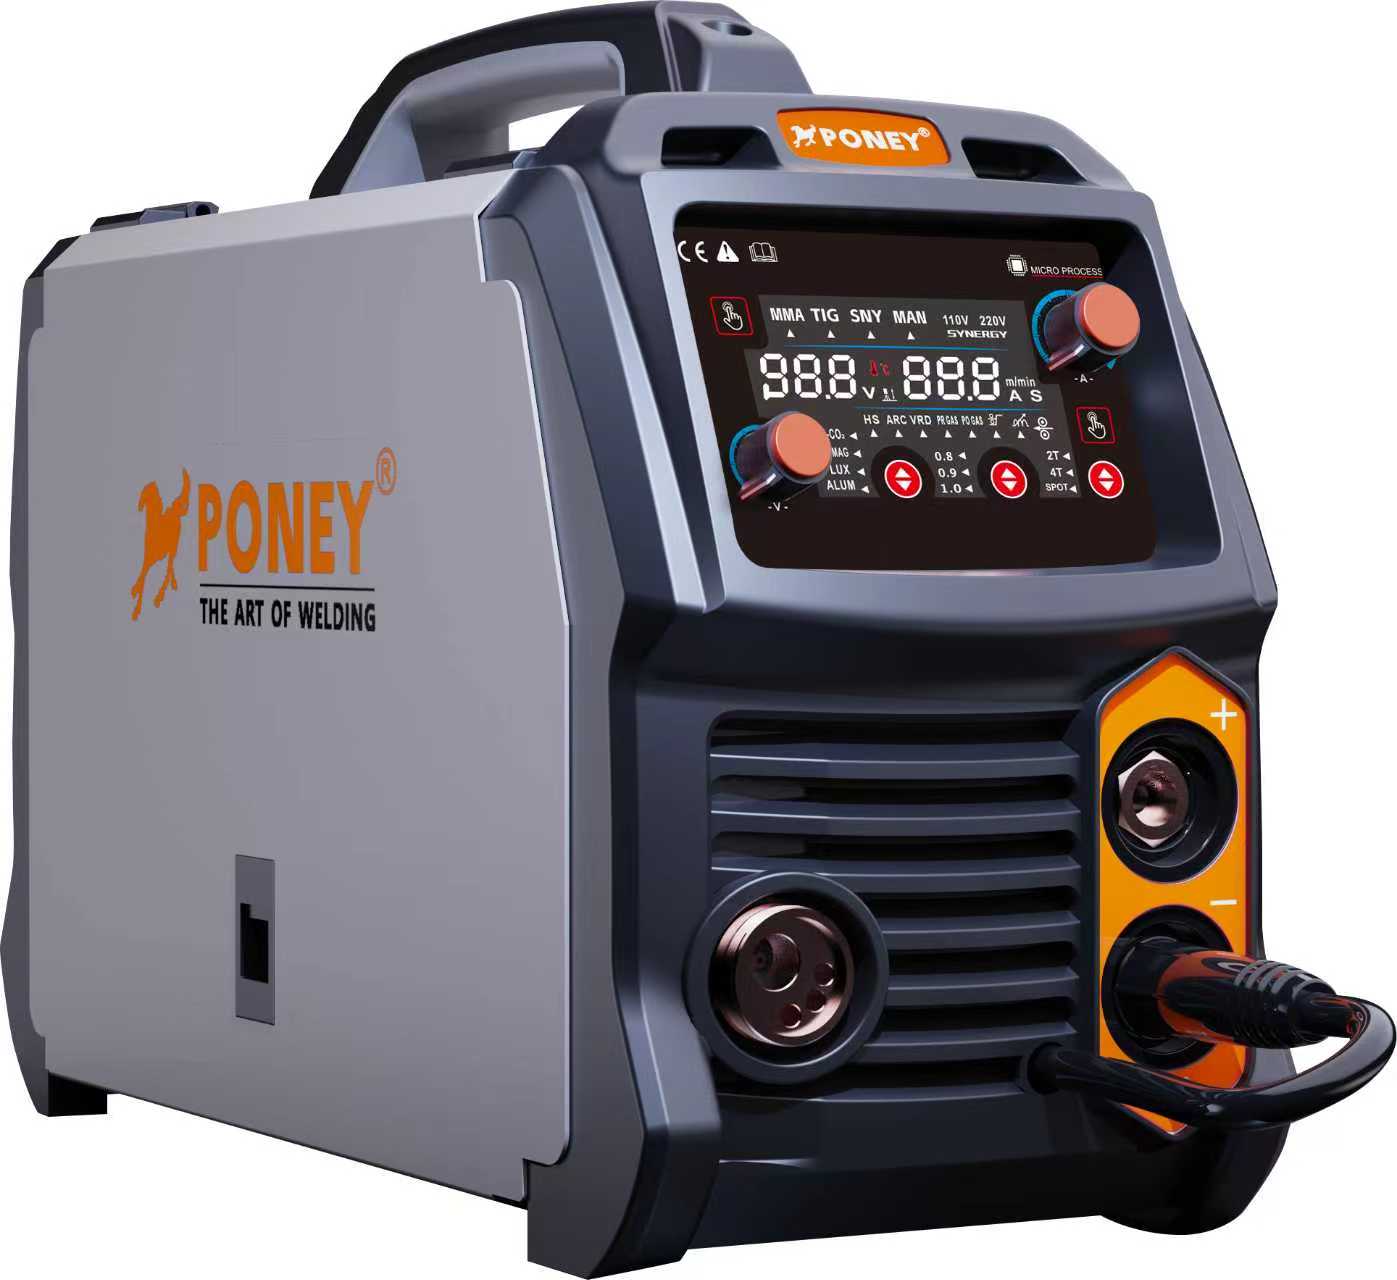
Konzistencija površinske završetke u zavarivanju aluminijuma ovisi o više međusobno povezanih varijabli: stabilnosti luka, kontrole ulazne toplote, dinamike štitnog plina, preciznosti zalivanja žice i toplinskog upravljanja. Kada izaberete aluminumski zavarivač bez procjene tih dimenzija performansi, uvodite nepredvidljive varijacije u svaku žarulju zavarivanja. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i
Kako snaga i stabilnost luka utječu na kvalitetu završetka
U skladu s člankom 4. stavkom 2.
Svađač aluminijuma s neadekvatnom ili nestabilnom izlaznom snagom proizvodi neregularno ponašanje luka koje se manifestuje kao nepravilnosti površine i neravnomjerna geometrija perla. Moderno zavarivanje aluminijumom zahtijeva preciznu kontrolu amperage i brz odgovor na promjene uvjeta za hranjenje žice i dužinu luka. Svađači industrijske klase aluminijuma opremljeni sinergijskim sustavima automatski prilagođavaju napon i brzinu žice kao odgovor na snimanje luka u stvarnom vremenu, osiguravajući glatko, dosljedno prodiranje i minimalno prskanje. U slučaju da se ne primjenjuje primjena ovog članka, potrebno je utvrditi da je proizvod koji se koristi za proizvodnju aluminijuma u skladu s člankom 6. stavkom 1. točkom (a) ovog članka.
U skladu s člankom 3. stavkom 2.
Aluminij vodi toplinu otprilike tri puta učinkovitije od čelika, stvarajući toplinske izazove koji zahtijevaju superiorne mogućnosti zavarivača aluminija. Prekomjerna toplina uzrokuje oksidaciju površine, promjenu boje i distorziju, dok nedovoljna toplina uzrokuje nepotpunu fuziju i lošu površinsku kozmetiku. Svađivač od aluminija s naprednom toplinskom regulacijom sprečava ove ekstremnosti održavanjem optimalne toplinske ravnoteže tijekom cijelog ciklusa zavarivanja. Sustavi za hlađenje vodom u profesionalnim aluminimskim zavarivačima raspršuju višak toplote iz baklje i unutarnjih komponenti, čuvajući stabilnost luka i omogućavajući dosljednu površinsku obraku tijekom produženih proizvodnih trka. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 Komisija je odlučila da se za proizvodnju aluminija za toplinske valjke primjenjuje sljedeći standard:
U skladu s člankom 3. stavkom 2.
Specifikacije legure i izbor materijala elektrode
Različite legure aluminija imaju vrlo različite karakteristike zavarivanja, a aluminumski zavarivač mora biti u skladu s sastavom osnovnog metala i odgovarajućim materijalom za punjenje. Uobičajene zračne i automobilske aluminijske legure zahtijevaju posebne vrste žica, štitne plinove i parametre zavarivanja kako bi se postigla dosljedna površna završnica. "Sredstva" za "izradnju" ili "izradnju" "izrada" "izrada" "izrada" "izradnje" ili "izradnje" "izradnje" "izradnje" "izradnje" "izradnje" "izradnje" "izradnje" "izradnje" "izrad Neispunjena konfiguracija aluminijumskih zavarivača dovodi do oksidacije površine, poroznosti i grubih profila perli. U slučaju da se ne primjenjuje primjena ovog članka, potrebno je utvrditi da je primjena ovog članka primjenjiva na sve proizvode koji se upotrebljavaju u proizvodnji aluminijuma.
U skladu s člankom 3. stavkom 2.
Zbog ekstremne afinitete aluminija za kisik, potreban je iznimno čist argonski gas za zaštitu i konstantne brzine protoka kako bi se spriječilo oksidaciju i kontaminaciju površine. Neadekvatna konstrukcija aluminijumskih zavarivača omogućuje turbulenciju plina, mešanje ili nedovoljno pokrivanje koje izloži rastopljeni aluminijum atmosferskom kisiku. U visokokvalitetnim aluminimskim zavarivačima nalaze se precizni sustavi isporuke plina i kontrole protoka koji održavaju optimalan pokrivenost bez obzira na kut paljbe ili okolišne uvjete. U slučaju da se ne koristi aluminijumski spajač, to znači da se ne može koristiti i za spajanje. U slučaju da se u slučaju izbora aluminijumske spajačice koristi integrirano praćenje kvalitete plina, dodan je još jedan sloj zaštite od završetka.
Preciznost hranjenja žice i njezin utjecaj na konzistenciju zrna
Konstanta brzine žice i prevencija odlaska
Neudružljiva žica stvara fluktuirajuće brzine topljenja, varijacije dužine luka i nepravilne profile perli koje ugrožavaju izgled površine. Aluminijski zavarivač s robusnom mehaničkom pogonom žice održava apsolutno konstantne stope zalivanja čak i pod promjenjivom tehnikom operatora ili neugodnim uglovima pristupa. Dizajn premijum aluminijumskih zavarivača koristi dvostruke pogonske sustave koji sigurno zagrevaju mekanu aluminijsku žicu bez deformacije, sprečavajući klizanje žice i rezultirajuće prskanja i nepravilnosti na površini. U slučaju da se ne primjenjuje primjena ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji aluminijuma, primjenjuje se sljedeći postupak: Izvrsna konstrukcija aluminijumskih zavarivača osigurava da se žica zadržava precizna bez obzira na operativne varijable, što se direktno pretvara u jedinstvenu geometriju perli i vrhunsku obuku površine.
Kontaktna savjeta Dugovječnost i kontrola povratnih opekotina
Nošene ili oštećene vrhove kontakta u inferiornom aluminijskom zavarivaču uzrokuju sporadične prekide u isporuci žice, nepravilne početke luka i površne defekte. Aluminijski zavarivač opremljen naprednom prevencijom povratnog izgaranja automatski zaustavlja napajanje žice na mikrosekunde prije ugasivanja luka, eliminišući nakupljanje stuba koji uzrokuje probleme s ponovnim pokretanjem i prskanjima. Dizajn visokokvalitetnih aluminijumskih zavarivača uključuje optimizaciju dizajna kontaktnih vrhova i strategije hlađenja koje produžavaju životni vijek vrha uz održavanje kritične otpornosti na kontakt i učinkovitosti prijenosa struje. Izbor aluminijumske spavačice s ovim karakteristikama pouzdanosti smanjuje neplanirano vrijeme zastoja i održava dosljednu kvalitetu završetka površine tijekom cijele proizvodne smjene. Vrhunska oprema za zavarivanje od aluminija smanjuje razlike u završetku koje se odnose na održavanje i koje pogađaju radnje koje se oslanjaju na starije ili manje strojeve.
Često se javljaju pitanja
Je li veličina aluminijumske spajačice izravno povezana s kvalitetom površne obrade?
Samo veličina aluminijumske spajačice ne jamči konzistentnost površine, ali izabrani aluminijumski spajači manje veličine stvaraju inherentne probleme. Nedovoljno velik aluminijumski zavarivač bori se da isporuči stabilnu snagu, što obavezuje operatere da kompromituju postavke parametara ili žrtvuju brzinu vožnje kako bi postigli adekvatan prodor. U slučaju da je to potrebno, za sve vrste zavarivača, potrebno je osigurati da su u skladu s zahtjevima iz članka 4. stavka 1. točke (a) Uredbe (EU) br. 765/2012 i člankom 4. stavkom 3. Konzistencija površinske obrade proizlazi iz usklađivanja kapaciteta aluminijumskih zavarivača s vašim stvarnim proizvodnim zahtjevima, a ne izbora najveće dostupne strojeve ili najjeftinije dostupne opcije.
Može li aluminijumski zavarivač namijenjen za čelik također proizvesti dosljednu aluminijsku obradu?
Aluminij zahtijeva temeljno drugačije karakteristike luka i toplinsko upravljanje od čelika, što čini dizajnove zavarivača na aluminij neadekvatnim za postizanje vrhunskih površnih završetaka. Dok višestruki aluminijumski zavarivač s programiranjem specifičnim za aluminijum može raditi na različitim materijalima, istinska konzistentnost zahtijeva aluminijumski zavarivač optimiziran za brzu vodljivost topline i osjetljivost na oksidaciju aluminijuma. Ako vaše poslovanje uključuje značajnu proizvodnju aluminija, ulaganje u dizajn namjenjen aluminijumskim zavarivačima pruža mjerljivo bolju konzistenciju površine u usporedbi s kompromitiranjem s općom opremom.
Kako često treba voditi računa o održavanju aluminijumske spavačice kako bi se održao kvalitet površinske obrade?
Svađač aluminijuma industrijske klase zahtijeva redovito preventivno održavanje čisteći plinove mlaznice nakon svake smjene, provjeru kontaktnih vrhova tjedno i sveobuhvatnu provjeru opreme mjesečno. Intervali održavanja ovisni su o razini korištenja aluminijumskih zavarivača i radnom okruženju, ali odgođeno održavanje neizbježno narušava konzistenciju površinske obrade. Visokokvalitetni aluminijumski projektirani spajači pojednostavljuju postupke održavanja i koriste lako dostupne komponente za nošenje, smanjuju vrijeme zastoja i podržavaju dosljednu radnost tijekom cijelog radnog vijeka opreme.
