 EN

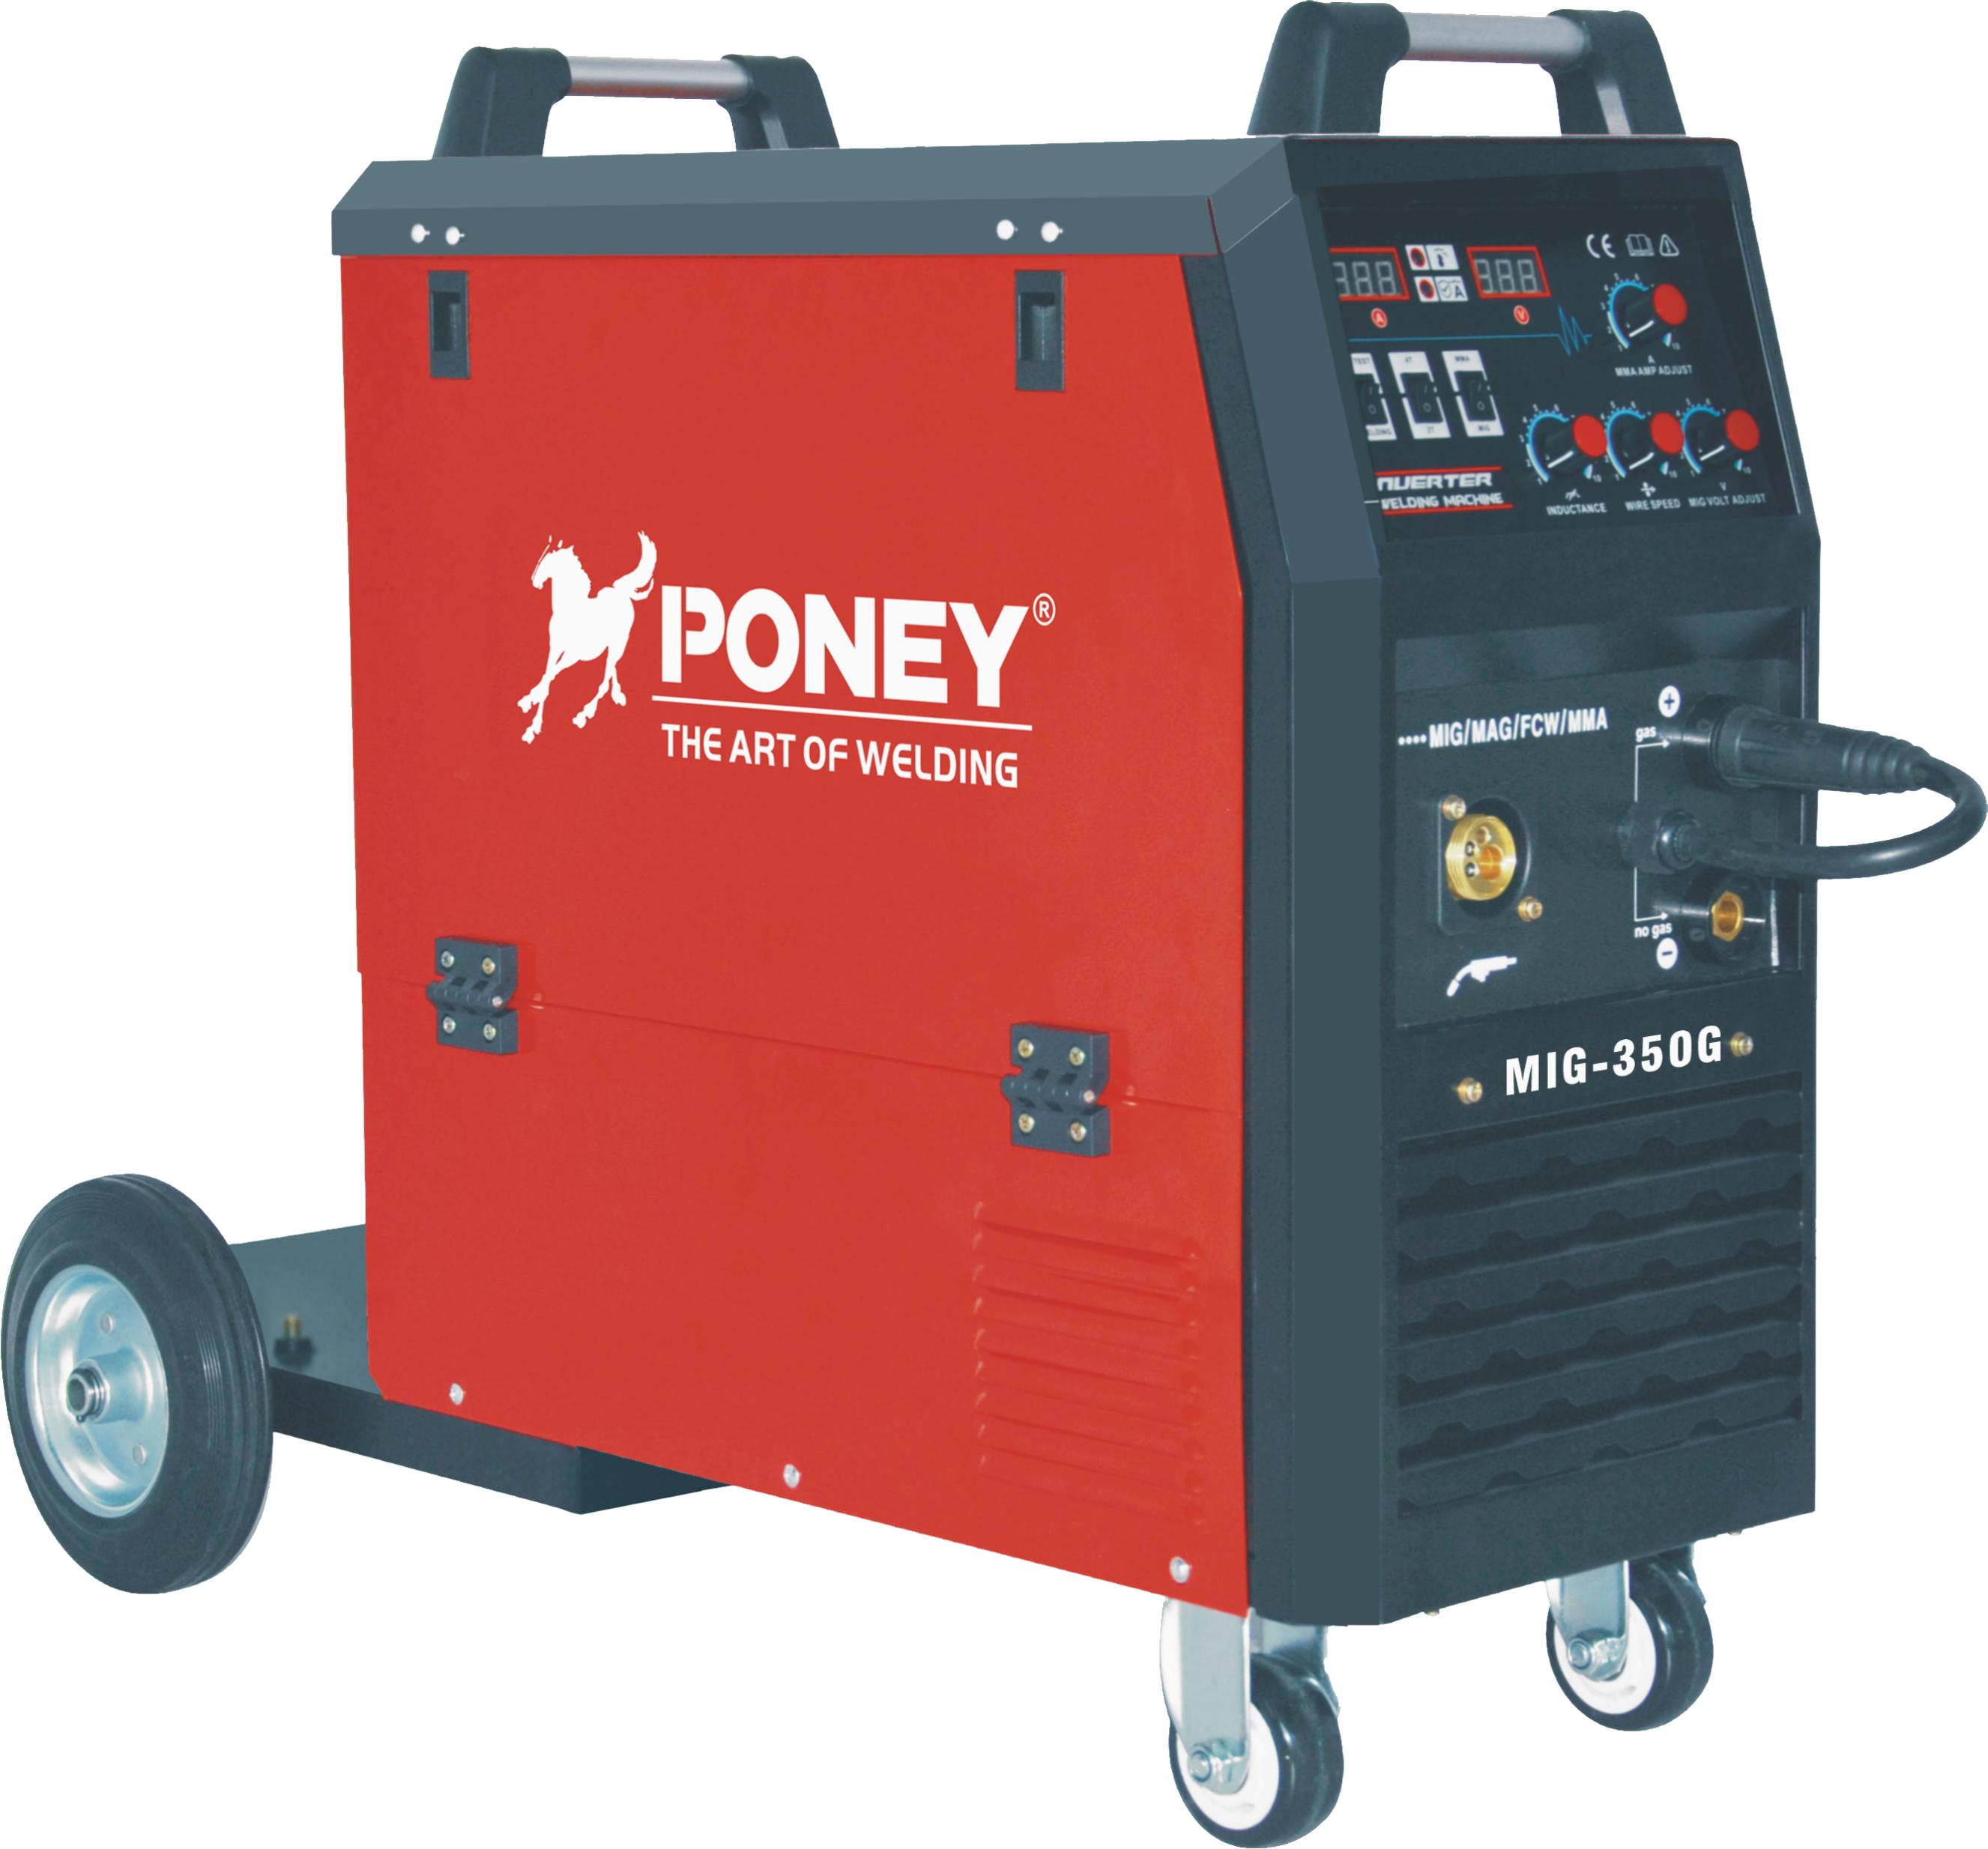
Svajanje CO2 Postao je okosnica modernog visoko brzog proizvodnog okruženja jer pruža kombinaciju brzine, pouzdanosti i troškovne učinkovitosti koju proizvođači traže. Kada su proizvodni vremenski rokovi ograničeni i kada se ne može ugroziti kvaliteta, zavarivanje CO2 izdvaja se kao preferirani izbor za postrojenja koja obrađuju velike količine posla. Ovaj proces zavarivanja omogućuje operaterima da održavaju stalnu stabilnost luka, postižu brže brzine putovanja i završe više zavarivanja po smjeni nego mnogi alternativni procesi. Razumijevanje zašto zavarivanje CO2 tako dobro funkcionira u zahtjevnim proizvodnim uvjetima pomaže proizvođačima da optimiziraju svoje poslovanje i ostanu konkurentni na brzo razvijenim tržištima.
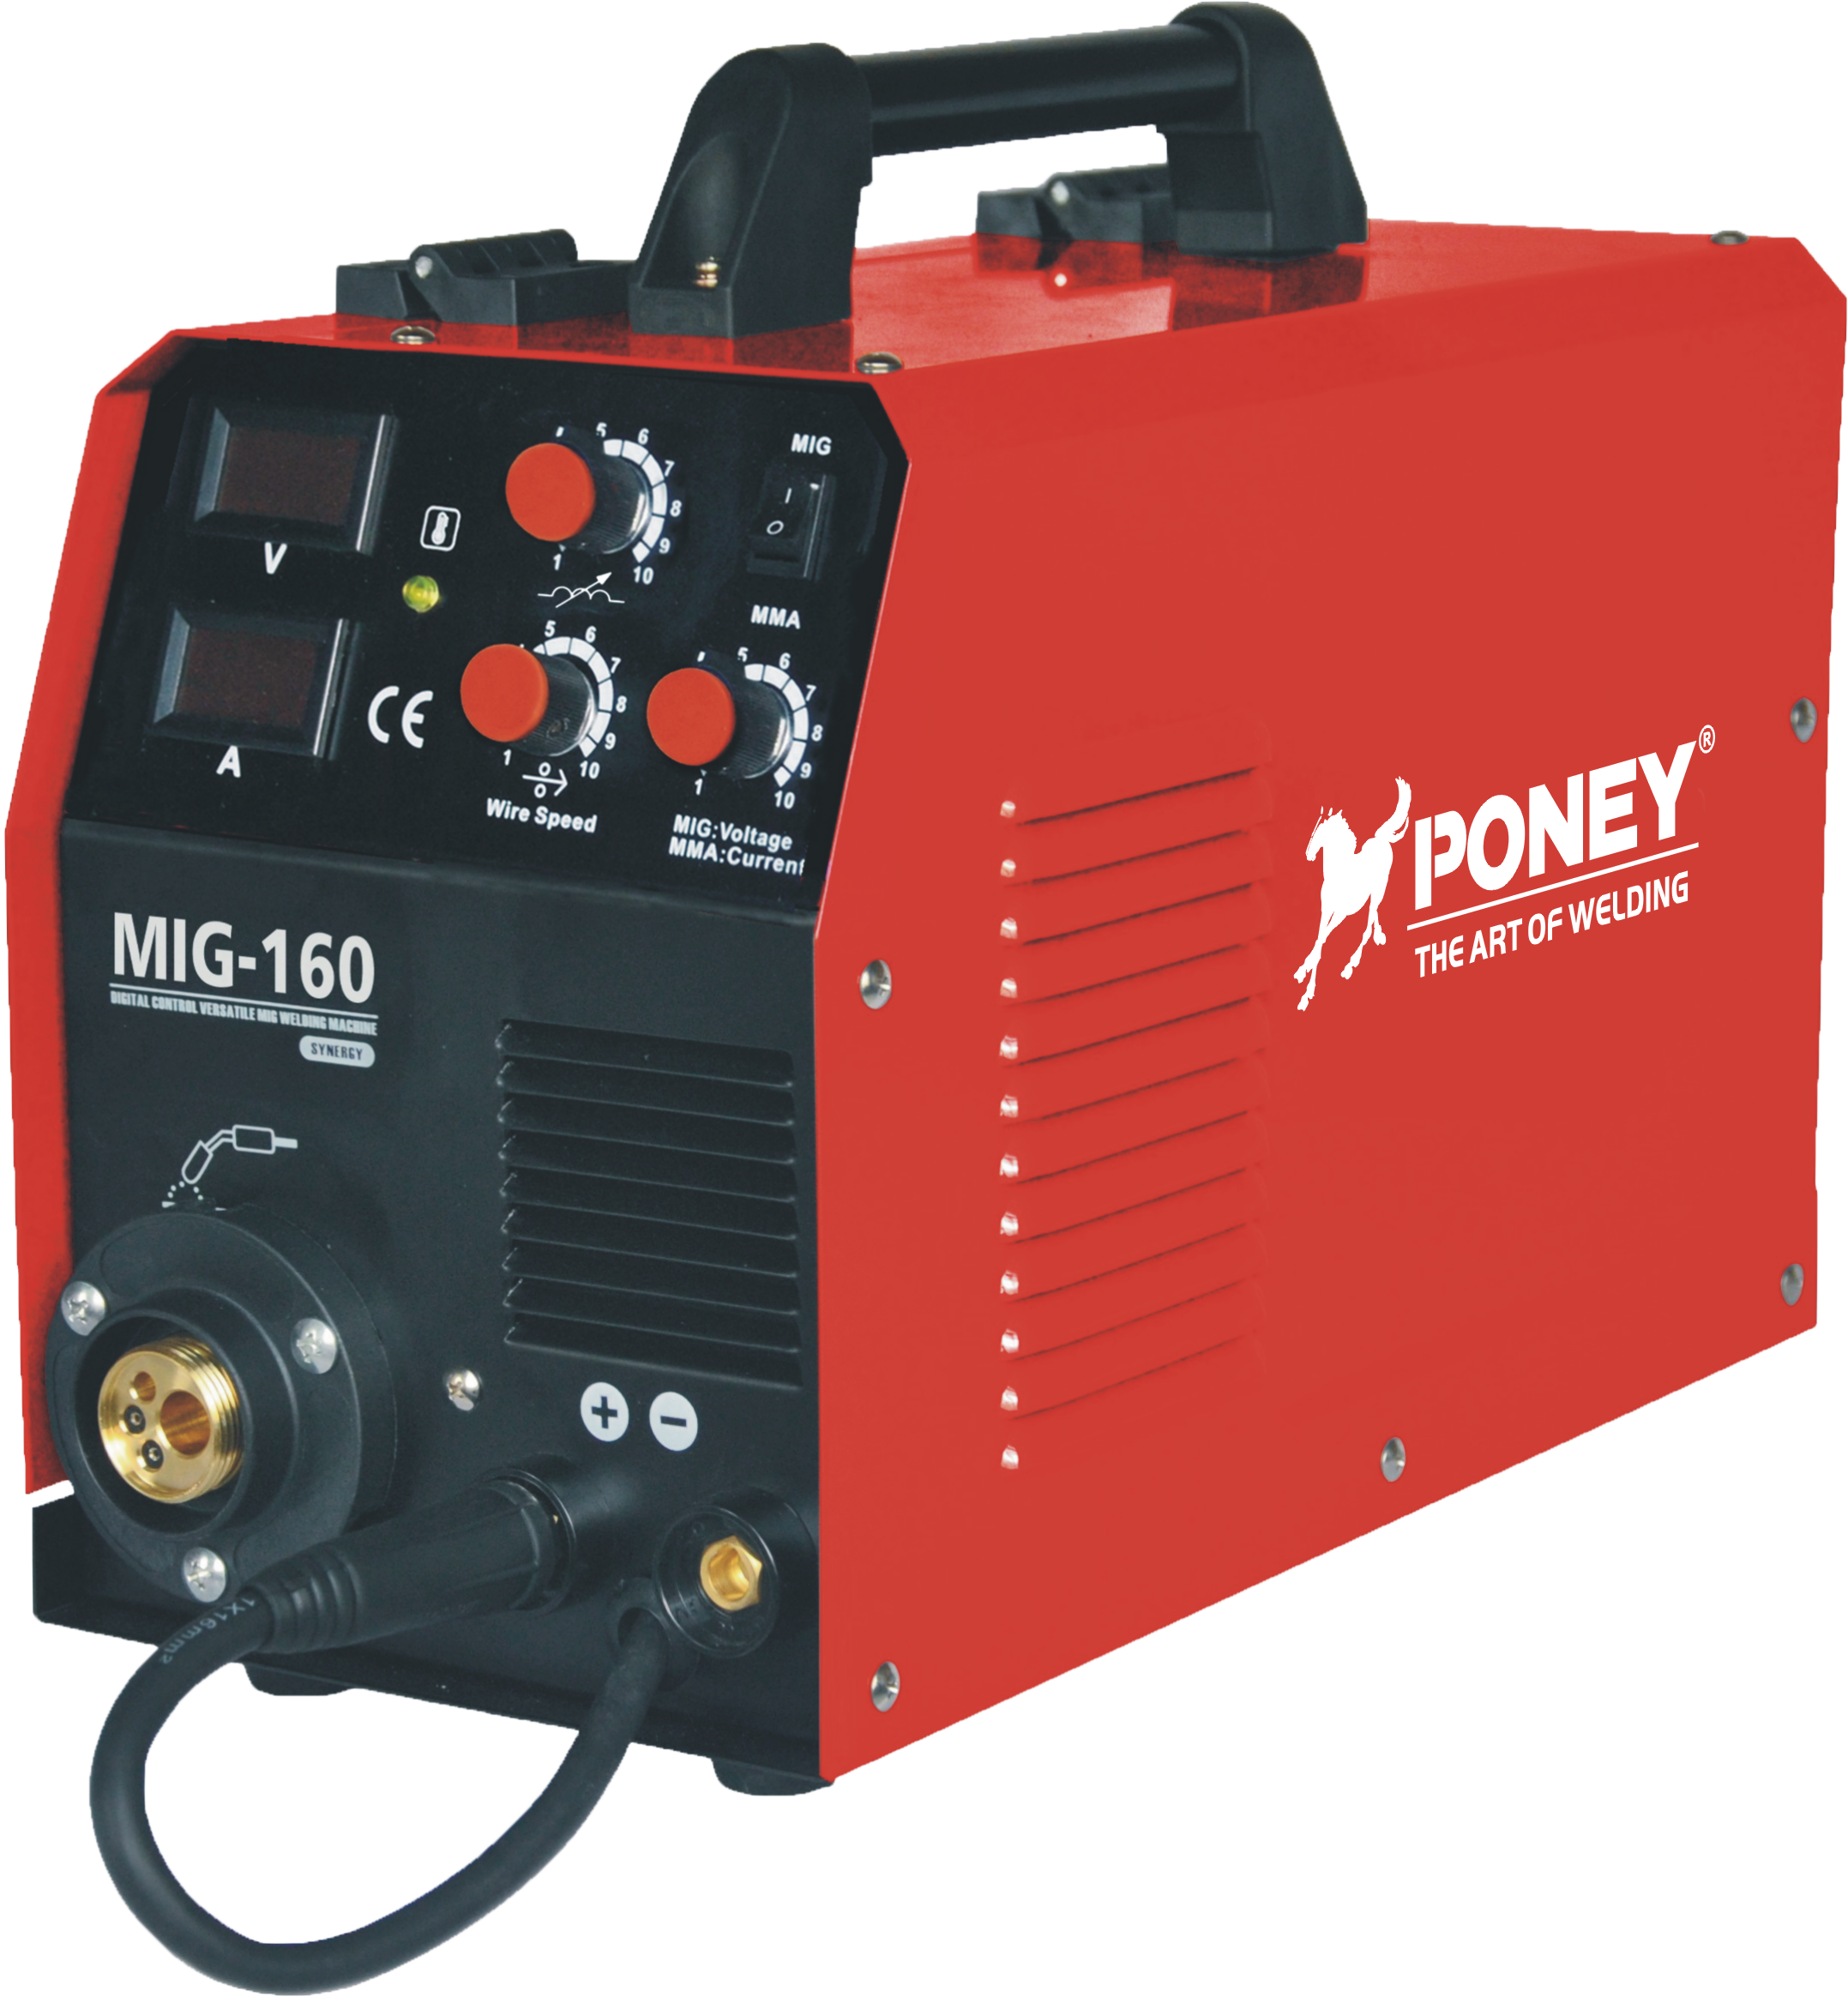
U brzoproizvodnji, svaka sekunda se računa. Svajanje CO2 pruža penetrativu i geometrijsku strukturu perli potrebnu za prolaz strogih inspekcija kvalitete uz održavanje brzih proizvodnih ciklusa. Proces se odlično koristi u okruženjima u kojima proizvodnja izravno utječe na profitabilnost, što ga čini logičnim izborom za ugovorne proizvođače, dobavljače automobila i teške tvornice koje rade neprekidno.
Brzina i stabilnost luka u zavarivanju CO2
Zašto se zavarivanjem CO2 postiže brža stopa odlagavanja
Svajanje CO2 radi pri većim brzinama unosa žice u usporedbi s drugim opcijama za zaštitu plina, što omogućuje operaterima da završe zavarivanje u kraćem vremenu bez žrtvovanja prodiranja. Sklonila se u skladu s člankom 3. stavkom 2. Ova kombinacija znači da zavarivanje CO2 može održavati dosljednu kvalitetu na stotinama zavarivanja dnevno, što je ključna prednost u proizvodnji velikih količina. Proizvođači koji imaju ograničene rasporede cijene da zavarivanje CO2 smanjuje vrijeme za zavarivanje, što se direktno pretvara u više gotovih dijelova isporučenih svaki tjedan.
Konzistencija luka i kvaliteta vijenaca
U slučaju toplinske topline, u slučaju topline koja se može izračunati na temelju emisije CO2 u toplini, u slučaju topline koja se može izračunati na temelju emisije CO2 u toplini, u slučaju topline koja se može izračunati na temelju emisije CO2 u toplini, u slučaju topline koja se može izračunati na Ova predvidljivost znači da zavarivanje CO2 proizvodi ponavljajuće profile perli, smanjujući stopu preobrada i otpada. Inspektori kvalitete u brzim uvjetima preferiraju zavarivanje CO2 jer proces minimizira nedostatke poput poroznosti, podrezanja i nepotpune fuzije. Kada se stotine identičnih dijelova kreću proizvodnom linijom, zavarivanje CO2 osigurava da kvaliteta ostane jednaka od prvog zavarivanja do posljednjeg.
U skladu s člankom 3. stavkom 2.
Smanjeni troškovi plina i materijala
Zavarivanje CO2 koristi jednostavnu kompoziciju štitnog plina, što ga čini daleko jeftinijim od specijaliziranih gasnih mješavina potrebnih za druge procese. U slučaju toplog otpada, u slučaju toplog otpada, u slučaju toplog otpada, u slučaju toplog otpada, u slučaju toplog otpada, u slučaju toplog otpada, u slučaju toplog otpada, u slučaju toplog otpada, u slučaju toplog otpada, u slučaju toplog otpada, u slučaju toplog otpada, u U usporedbi s drugim proizvodima, u proizvodnji s visokom brzinom, gdje se troškovi materijala množe u tisućama zavarivanja, ekonomska priroda zavarivanja CO2 značajno utječe na dobit. U skladu s člankom 11. stavkom 1. točkom (a) Uredbe (EU) br. 1025/2012 Komisija je u skladu s člankom 11. stavkom 2. točkom (b) Uredbe (EU) br. 1025/2012 utvrdila da je proizvodnja električne energije u Uniji u skladu s člankom 11. stavkom 1. točkom (c) Uredbe (EU)
U skladu s člankom 3. stavkom 2.
Svajanje CO2 pruža adekvatnu prodornost za većinu proizvodnih primjena bez potrebe za toplinskom obradom nakon zavarivanja ili skupim postupcima kvalifikacije. U slučaju ugljikovog čelika i blagega čelika, koji čine najveći dio brzih proizvodnih radova, čvrstoća zavarivanja proizvedena zavarivanjem CO2 ispunjava ili premašuje čvrstoću osnovnog metala. Ova pouzdanost znači da se operateri koji koriste sustave zavarivanja CO2 mogu pouzdati u to da će proces proći inspekcije prvog članka i proizvodne certifikata bez opsežnog testiranja. Strukturni integritet CO2 zavarivača omogućuje proizvođačima da se usredotoče na brzinu umjesto da brinu o usklađenosti kvalitete.
Uređaji i oprema
Jednostavan postavljanje i dosljedna izvedba
Uređaji za zavarivanje CO2 zahtijevaju jednostavnu konfiguraciju parametara, što brže omogućuje obuku i smanjuje pogreške operatora. U brzim proizvodnim pogonima često se rade radnici s različitim razinama vještina, a zavarivanje CO2 prilagođava se ovoj stvarnosti održavanjem karakteristika lukova u raznim uvjetima. Ovaj proces tolerira manje promjene u brzini kretanja, uglu puške i udaljenosti od radnog dijela bolje nego procesi koji zahtijevaju strožu kontrolu. Ova robusnost omogućuje proizvođačima da održavaju proizvodni volumen čak i kada osoblje uključuje novije ili manje iskusne operatore.
Minimalno vrijeme za zastoj i održavanje
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i Kontaktni vrhovi, mlaznice i obloge u CO2 opremi za zavarivanje duže traju pod neprekidnom proizvodnom upotrebom, što je važno u okruženjima s osam- ili dvanaestsatnim smjenama. Tehnici mogu brzo obavljati rutinsko održavanje bez da produžavanje produži. U slučaju da je proizvodnja zavisna od maksimalne radne snage, pouzdanost opreme za zavarivanje CO2 postaje konkurentna prednost koja opravdava njezinu odabiru u odnosu na alternativne procese.
U skladu s člankom 3. stavkom 2.
Idealne vrste i debljine materijala
Svajanje CO2 iznimno dobro djeluje na ugljikovom čeliku, koji dominira u brzim tvornicama koje proizvode konstrukcijske komponente, tlačne posude i industrijsku opremu. Procesom se obrađuje blagi čelik i čelik niske legure širokom rasponu debljina bez potrebe za promjenama procesa ili modifikacijama posebne opreme. Svajanje CO2 pouzdano se izvodi na tankim dijelovima koji zahtijevaju finost i na teškim pločama koje zahtijevaju duboko prodiranje. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 proizvođači mogu upotrebljavati različite sustave za spajanje.
U skladu s člankom 4. stavkom 2.
U visoko brzom proizvodnom okruženju zahtijevaju se procesi koji mogu održavati neprekidnu radnost bez čestih prilagodbi ili rekalibracije. Svajanje CO2 pruža tu stabilnost održavanjem dosljednih karakteristika luka tijekom produženih proizvodnih trka. Operatori mogu programirati parametre zavarivanja za određeni dizajn zgloba i zatim bez intervencije izvršiti stotine identičnih zavarivanja. U skladu s člankom 3. stavkom 1. stavkom 2. ovog Pravilnika, za sve proizvode koji se koriste za spajanje CO2 u proizvodnim proizvodima, potrebno je utvrditi razinu i vrijeme održavanja.

Često se javljaju pitanja
Zašto je zavarivanje CO2 troškovno učinkovitije od argonskih procesa u brzim uvjetima?
U slučaju toplog goriva, u slučaju toplog goriva, u slučaju toplog goriva, u slučaju toplog goriva, u slučaju toplog goriva, u slučaju toplog goriva, u slučaju toplog goriva, u slučaju toplog goriva, u slučaju toplog goriva, u slučaju toplog goriva, u slučaju toplog goriva, u U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br.
Može li se zavarivanjem CO2 održavati kvaliteta tijekom kontinuiranih proizvodnih redova velike brzine?
Da, zavarivanje CO2 održava dosljednu kvalitetu tijekom produženih proizvodnih ciklusa jer proces ima inherentnu stabilnost luka i predvidljiv ulaz toplote. Geometrija perla i karakteristike prodiranja ostaju jednaki dokle god parametri opreme ostaju stabilni, što znači da inspektori kvalitete vide minimalnu varijaciju između zavarivača proizvedenih rano i kasno u proizvodnoj smjeni. Ova dosljednost čini zavarivanje CO2 pouzdanim za ispunjavanje zahtjeva za certificiranjem i specifikacija kupaca u zahtjevnim proizvodnim okruženjima.
Koje vrste materijala najviše imaju koristi od zavarivanja CO2 u proizvodnim radovima?
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se u skladu s člankom 3. stavkom 1. točkom (b) Uredbe (EZ) br. 1225/2009 primjenjuje odredba o uvođenju mjera za smanjenje emisija CO2 u skladu s člankom 2. točkom Ti materijali predstavljaju većinu strukturnih i industrijskih primjena koje zahtijevaju brze proizvodne cikluse. Svajanje CO2 također dobro djeluje na čeliku s niskim udjelom ugljika i nekim aplikacijama s niskim udjelom legura, što ga čini prikladnim za širok spektar proizvodnih radova izvan specijalnih materijala koji mogu zahtijevati alternativne procese.
