 EN

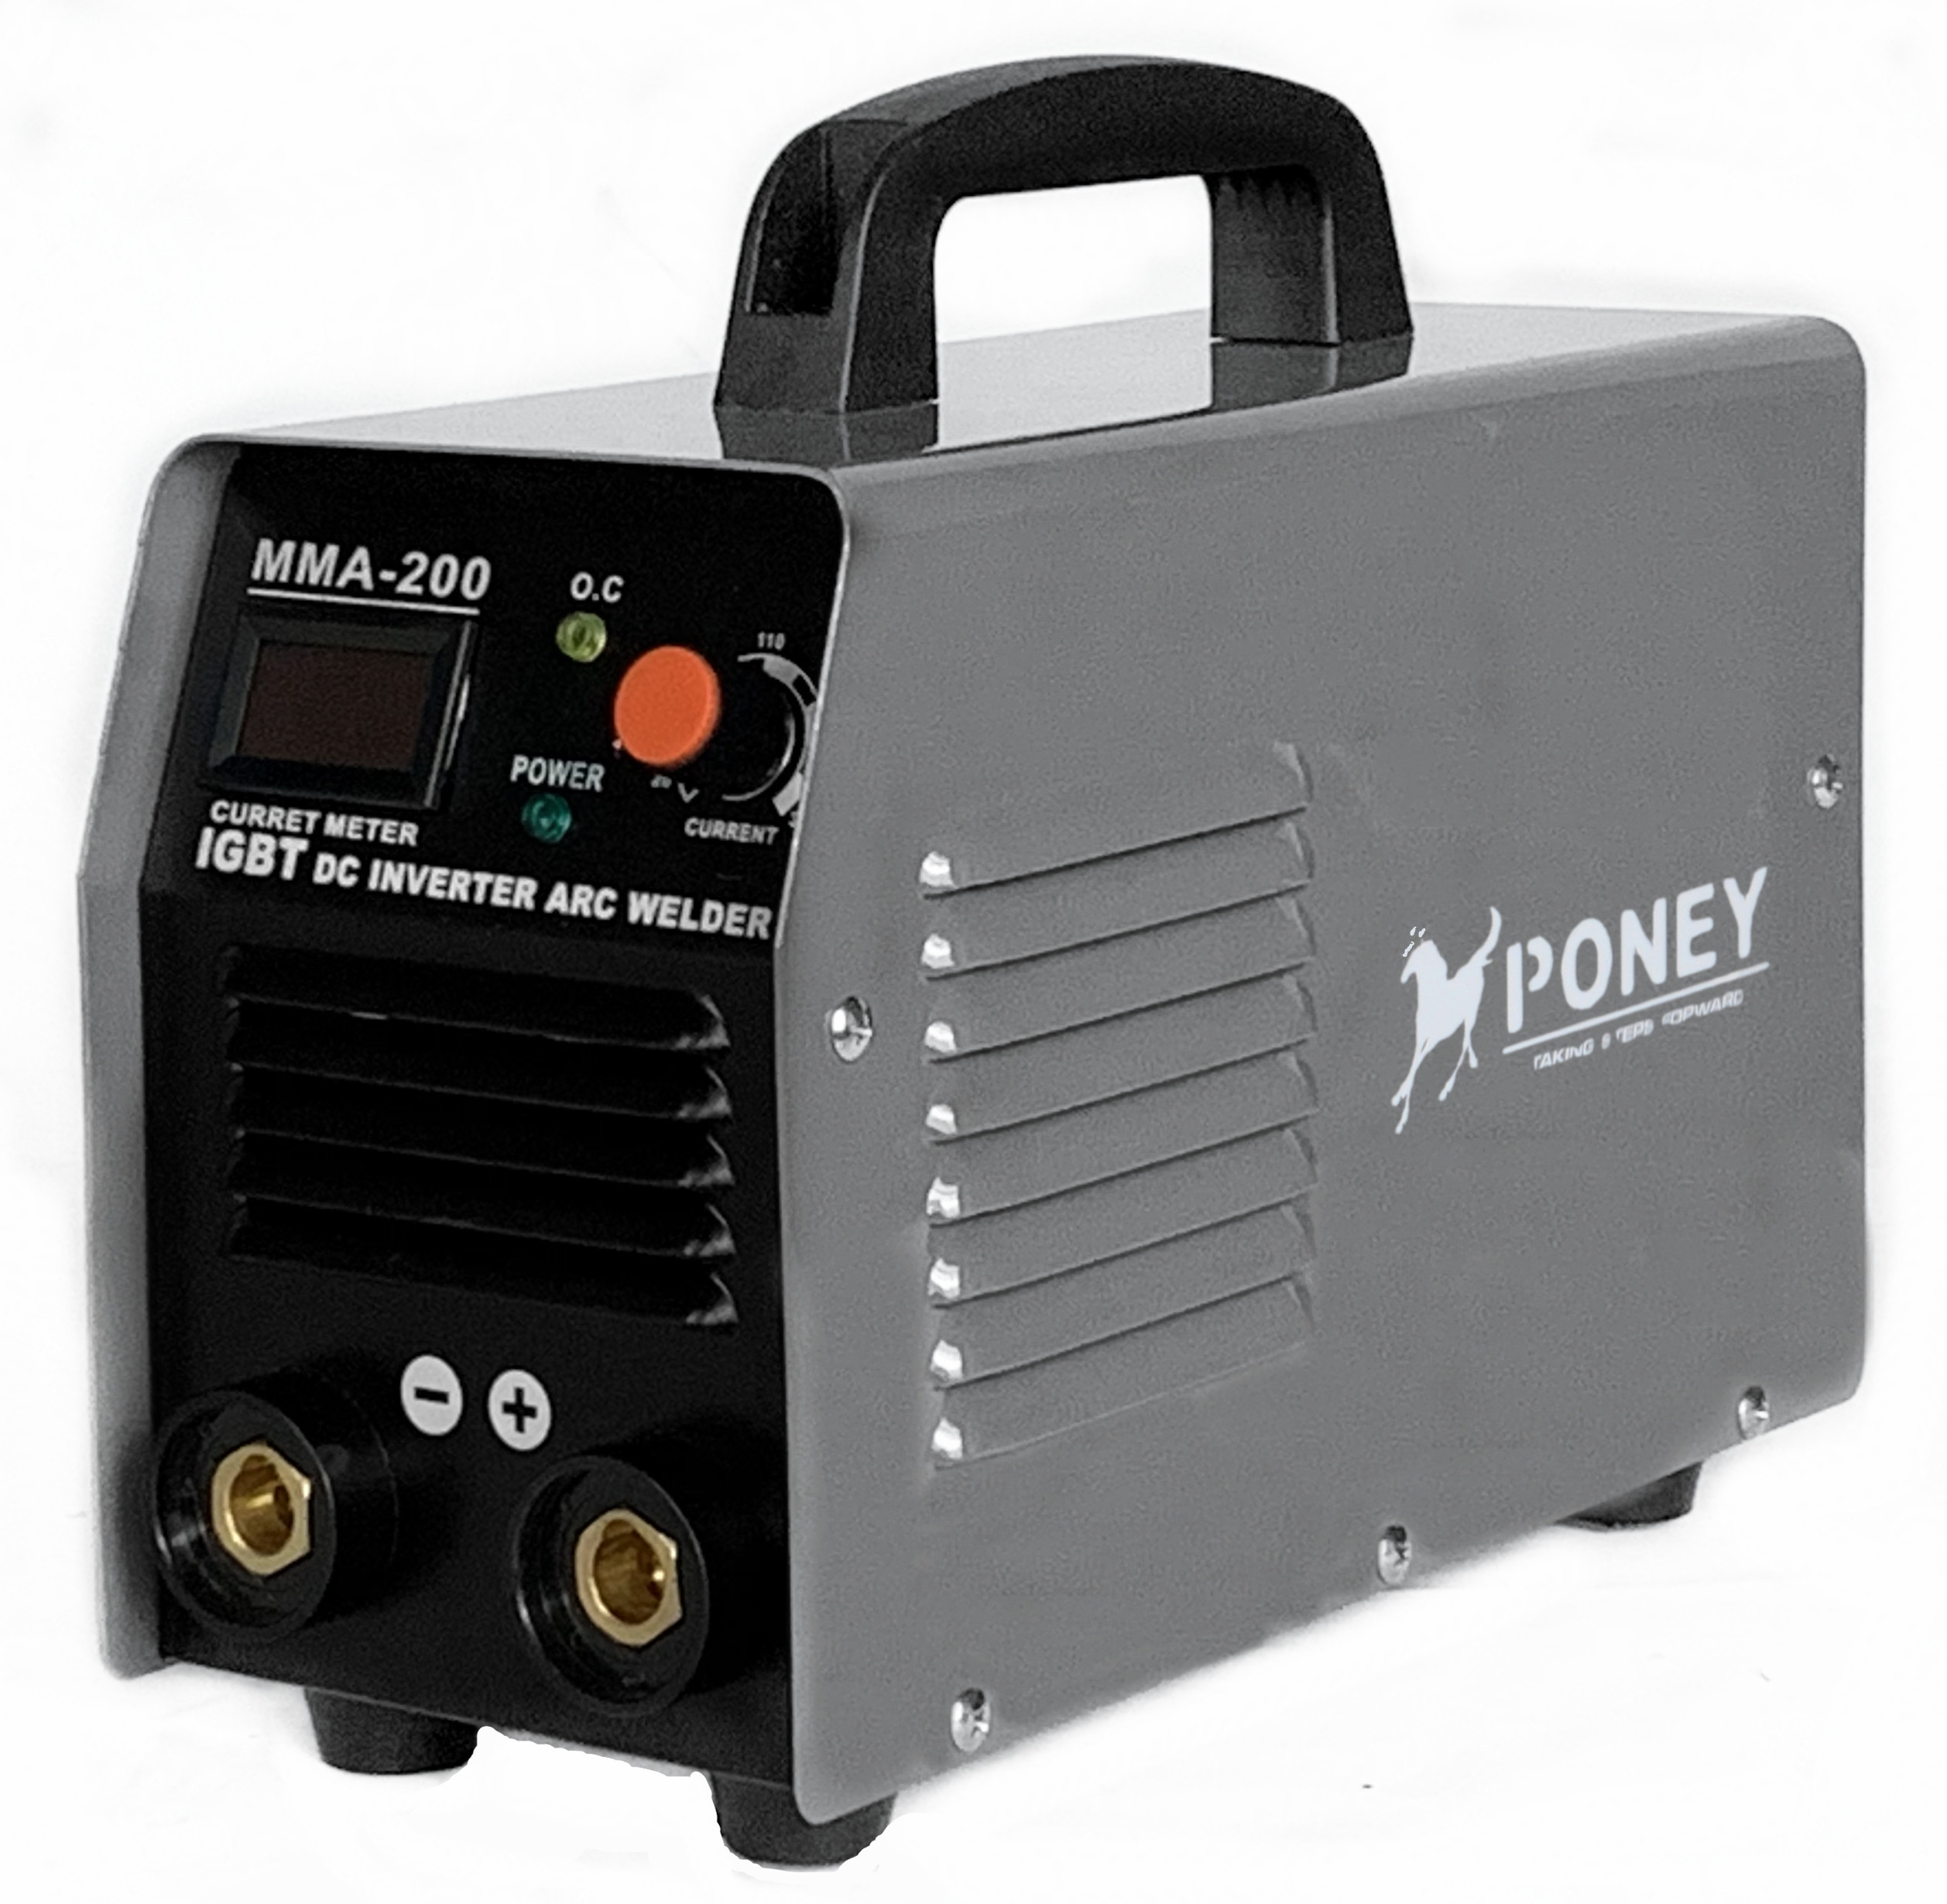
A kézi ívhegesztő teljesítménye instabil áramellátás mellett továbbra is az ipari hegesztési környezetek egyik legkritikusabb kihívása. Amikor az elektromos áram ingadozik vagy instabillá válik, a kézi ívhegesztő megbízhatósága közvetlenül befolyásolja a hegesztés minőségét, a gyártási határidőket és az összes működési költséget. A kézi ívhegesztő megbízhatóságát befolyásoló tényezők megértése ezekben a kihívásokkal teli körülmények között elengedhetetlen minden olyan hegesztőműhely számára, amely nem tudja garantálni a stabil áramellátást.
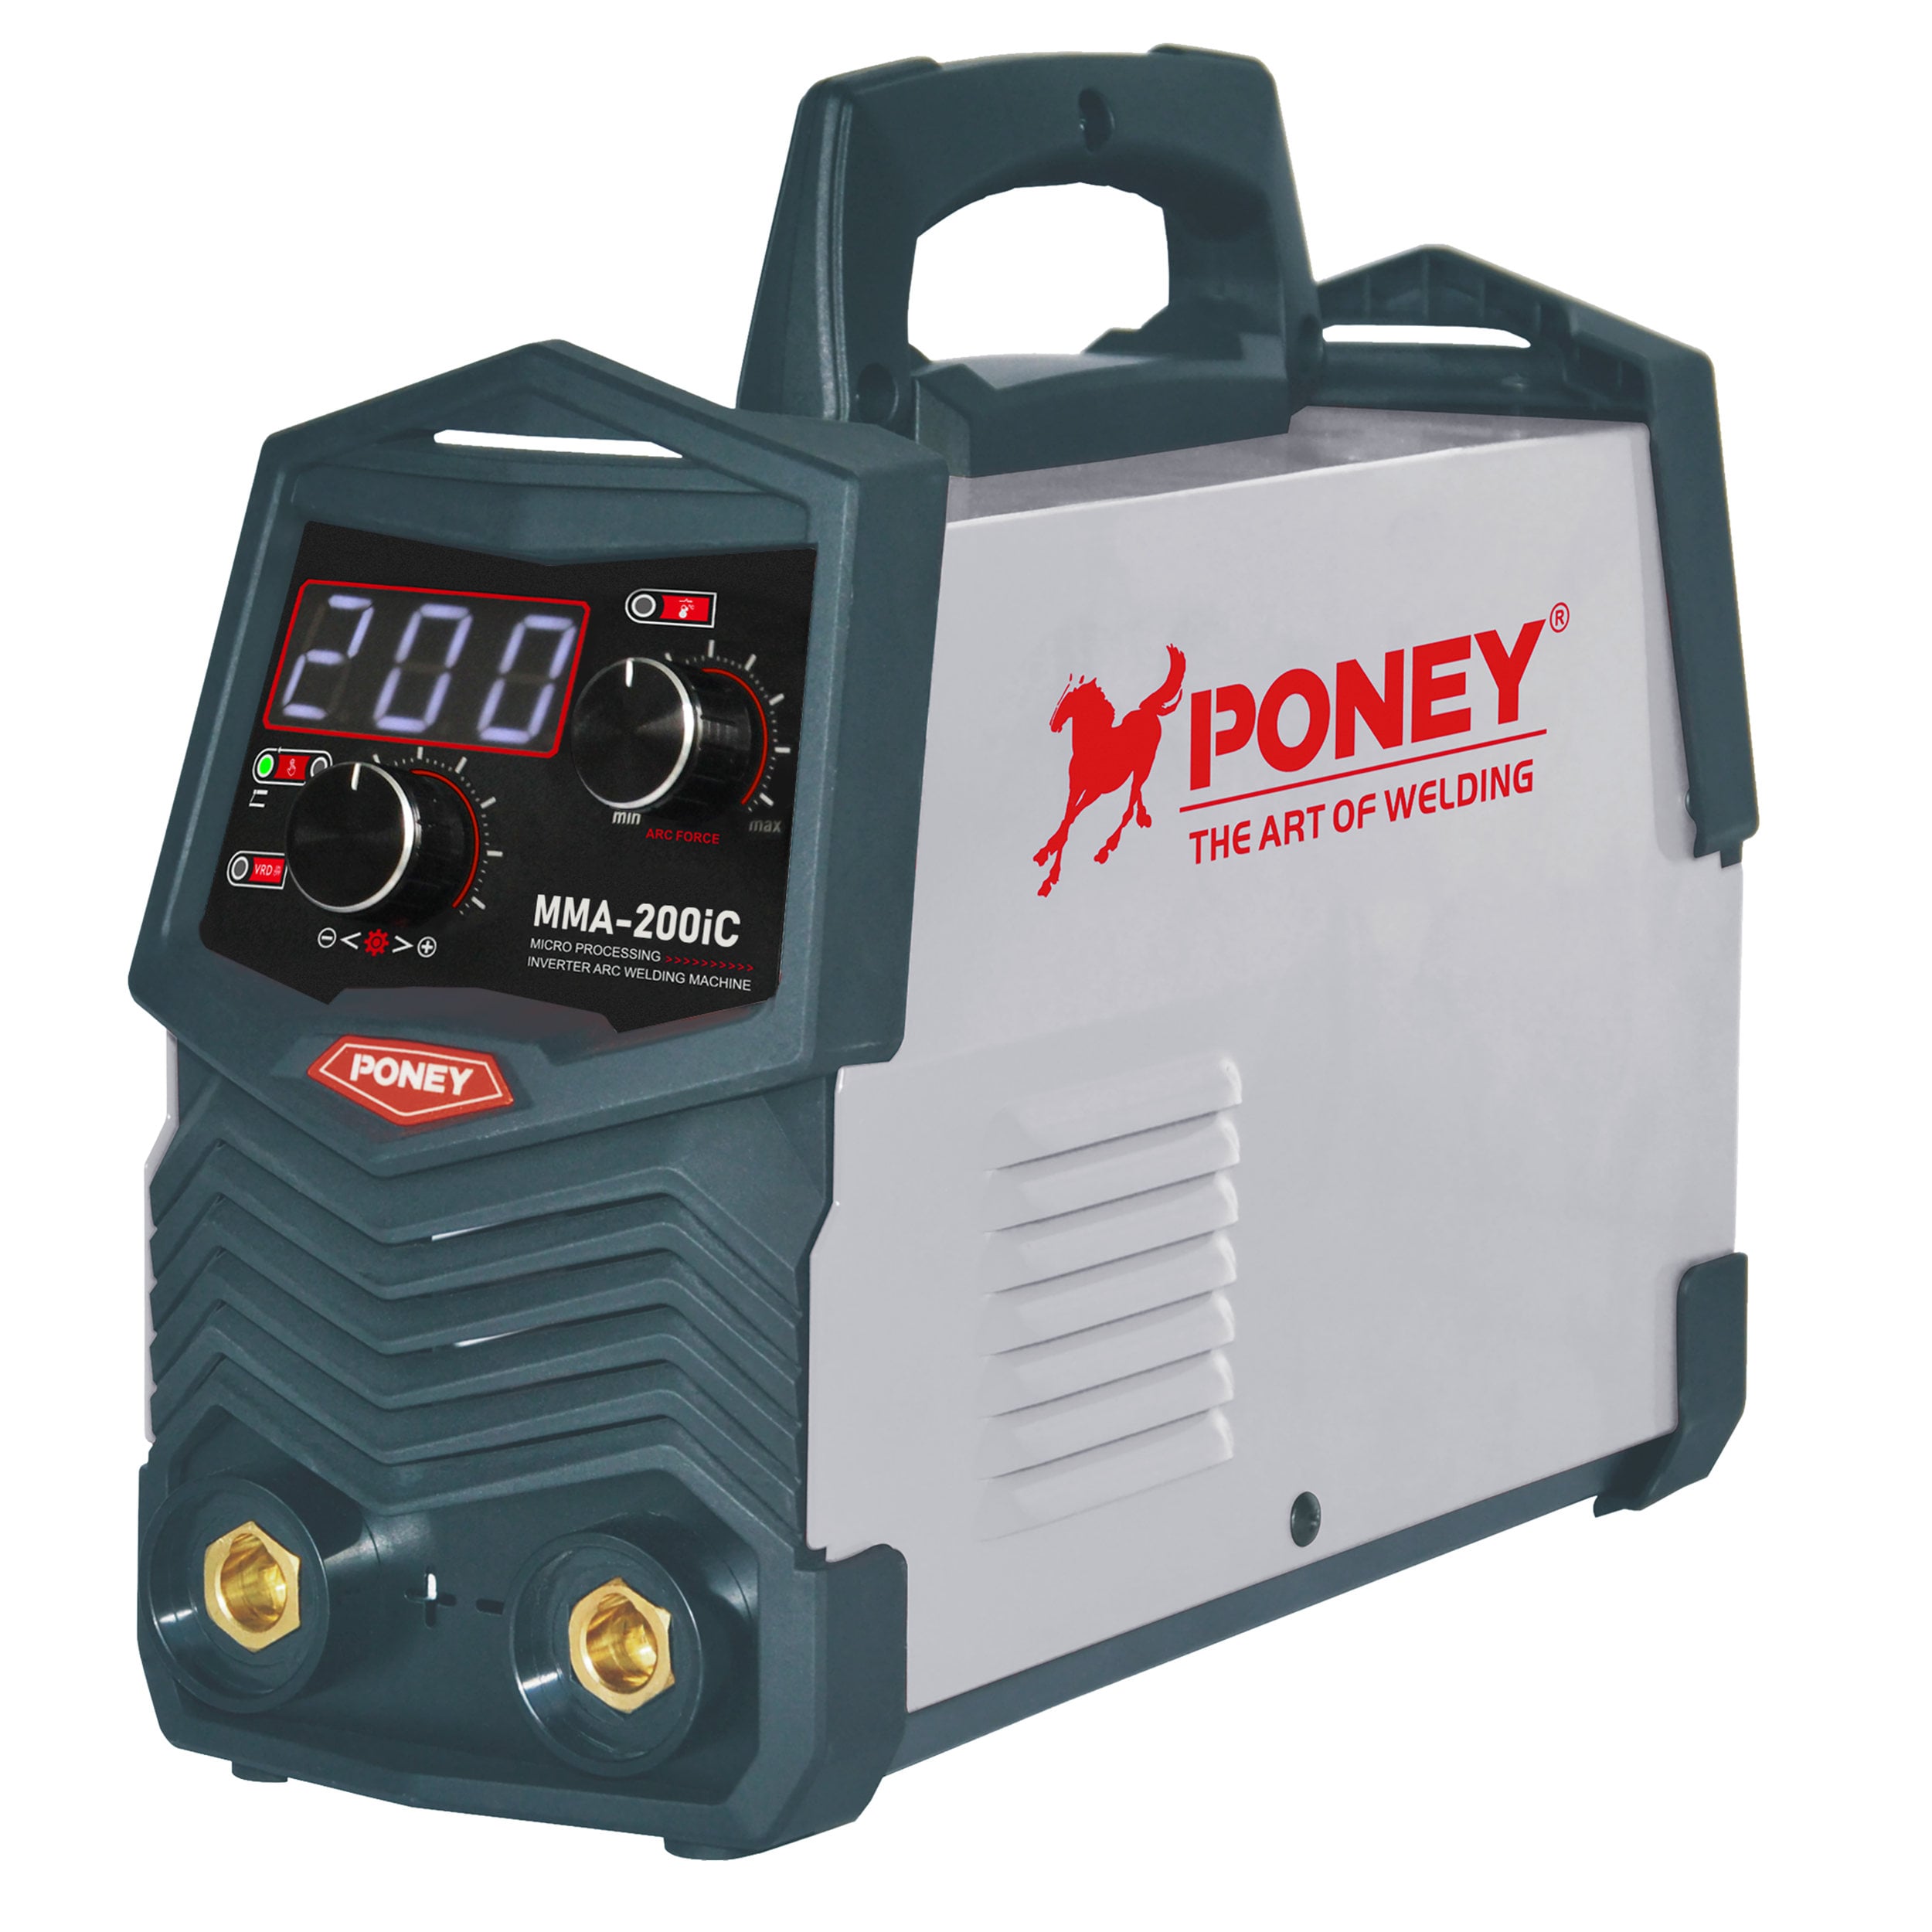
Az áramellátás instabilitása – legyen az öregedő villamos hálózatból, közös ipari áramkörökből vagy távoli építési helyszínek generátorairól származó – terhelést jelent a hegesztőberendezésekre. Egy megbízható kézi ívhegesztőnek folyamatosan stabil ívet, egyenletes elektróda-adagolást és kimeneti feszültségszabályozást kell biztosítania ezek ellenére is. Ebben a cikkben azt vizsgáljuk, mely konkrét tényezők határozzák meg, hogy egy kézi ívhegesztő mennyire működik megbízhatóan rosszabb minőségű áramellátás mellett.
Bemeneti feszültség-stabilitás és tűrés-tartomány
A feszültség-ingadozások hatásának megértése
Az elektromos bemeneti feszültség, amely közvetlenül működteti a kézi ívhegesztő berendezését, közvetlenül befolyásolja a kimeneti minőséget és az ív stabilitását. A legtöbb ipari kézi ívhegesztő egység egy megadott feszültségtartományon belül működik, általában 180 V–260 V a 220 V-os rendszerek esetében, illetve 380 V–480 V a háromfázisú konfigurációk esetében. Amikor a tápfeszültség kilép ebből a tartományból, a hagyományos kézi ívhegesztő berendezés nehezen tudja fenntartani az ív jellemzőinek állandóságát, ami gyenge hegesztéseket, szikrázást és csökkenő termelékenységet eredményez.
Egy ívhegesztő berendezés széles bemeneti feszültségtartománnyal automatikusan alkalmazkodhat a hálózati feszültség ingadozásaihoz. A modern, inverteres ívhegesztő berendezések gyakran olyan kompenzációs áramköröket tartalmaznak, amelyek stabil kimeneti feszültséget biztosítanak akkor is, ha a bemeneti feszültség ±10%-nál nagyobb mértékben változik. Ez az adaptív képesség az egyik legfontosabb megbízhatósági tényező az ívhegesztő berendezések teljesítményének instabil hálózati körülmények közötti fenntartásához. Megfelelő feszültségtűrés hiányában az ívhegesztő berendezés vagy leáll, vagy inkonzisztens eredményeket produkál a csúcsfogyasztási időszakokban, amikor a hálózati feszültség általában leesik.
Feszültségszabályozási technológia
A hagyományos, transzformátor-alapú hegesztőgépek korlátozott feszültségszabályozást nyújtanak, mivel kimenetük közvetlenül arányos a bemeneti feszültséggel. Ezzel szemben egy inverteres hegesztőgép nagyfrekvenciás kapcsoló áramköröket használ a bemeneti és a kimeneti feszültség egymástól való elválasztására, így pontos ívvezérlést tesz lehetővé a bemeneti ingadozásoktól függetlenül. Ez a technológiai különbség alapvetően befolyásolja a hegesztőgépek megbízhatóságát instabil hálózati feltételek mellett. A megbízhatósági tényezők összehasonlításakor a hegesztőgép belső szabályozási módszere ugyanolyan fontos, mint a maximális áramerősség-jellemzője.
A modern hegesztőgépek digitális jel-feldolgozó rendszere folyamatosan figyeli és valós idejűben igazítja a kimeneti paramétereket. Ha a bemeneti feszültség csökken, a hegesztőgép kompenzálja ezt a kapcsolási frekvencia növelésével vagy a kitöltési tényező beállításával, hogy állandó ívfeszültséget és áramerősséget tartsanak fenn. Éppen ez a proaktív kompenzáció teszi lehetővé, hogy a jelenlegi inverteres hegesztőgépek jobban teljesítsenek változó hálózati feltételek mellett, mint a régebbi modellek.
Ívstabilitás és áramkimenet-egyenetlenség hiánya
Stabil ív fenntartása teljesítményingerek idején
Az ívstabilitás a megbízható hegesztések alapja, és egy kézi hegesztőgép képessége, hogy stabil ívkörülményeket biztosítson a villamosenergia-ellátás terhelése alatt, közvetlenül meghatározza a hegesztés minőségét. Amikor az elektromos ellátás instabillá válik, a kézi hegesztőgép áramkimenete ingadozhat, ami miatt az ív táncolhat, túlzottan szikrázhat vagy teljesen kialhat. Egy minőségi kézi hegesztőgép olyan fejlett visszacsatolási hurkokat tartalmaz, amelyek észlelik az ívfeszültség-változásokat, és azonnal korrigálják az áramkimenetet a kompenzáció érdekében.
A pálcás hegesztő áramválasz-sebessége – azaz az, milyen gyorsan tudja módosítani a kimeneti teljesítményt a terhelésváltozásokra – mikroszekundumban mérhető. A gyorsabb válaszidők azt jelentik, hogy a pálcás hegesztő szorosabb ívvezérlést biztosít a teljesítmény-ingerek idején. Ipari felhasználók dokumentálták, hogy az 1 millisekundumnál gyorsabb válaszidejű pálcás hegesztőmodellek megbízhatóan működnek akár olyan építkezéseken is, ahol ideiglenes generátorok 180 V és 260 V között ingadoznak. A lassabban reagáló pálcás hegesztők, különösen a régebbi transzformátoros típusok, nem képesek elég gyorsan kompenzálni, ami szabálytalan hegesztési eredményekhez vezet.
Kimeneti hullámzás és stabilitási tartalékok
A kimeneti hullámzás a hegesztőgép egyenáramú kimenetében megmaradó váltakozó áram vagy szabálytalan ingadozás. A kisebb hullámzás-százalék értékek simább, egyenletesebb áramellátást jelentenek az elektródának, ami közvetlenül javítja a hegesztőgép megbízhatóságát instabil hálózati feltételek mellett. Egy prémium minőségű hegesztőgép általában 8%-nál kisebb hullámzást ér el, míg a költségkímélő modellek 15%-nál is magasabb értékeket mutathatnak. Inkonzisztens feszültségellátás esetén a kisebb hullámzású hegesztőgép kiváló ívstabilitást mutat, mivel simább alapvonaltól indul ki, mielőtt a külső hálózati ingadozások további zavarokat vezetnének be.
A stabilság határtartományai azt írják le, mennyi bemeneti zavarásra képes egy kézi ívhegesztő berendezés úgy reagálni, hogy az ívminőség észrevehetően ne romoljon el. Egy széles stabilitási határtartománnyal rendelkező kézi ívhegesztő berendezés nagyobb feszültség-ingadozásokat is elvisel anélkül, hogy az operátornak beavatkoznia kellene. Ez a tulajdonság különösen fontossá válik akkor, amikor a kézi ívhegesztő berendezést olyan környezetben üzemeltetik, ahol a villamosenergia-minőség figyelése lehetetlen, például távoli építési helyszíneken vagy nehéz ipari létesítményekben. A kézi ívhegesztő berendezés határtartománya legalább ±15%-os legyen a névleges bemeneti feszültséghez képest, hogy megbízható teljesítményt nyújtson kihívást jelentő körülmények között.
Hőkezelés és alkatrészek megbízhatósága
Hőelvezetés folyamatos üzemelés közben
A folyamatosan változó feszültségellátás gyakran kényszeríti a kézi ívhegesztőgépet, hogy erősebben dolgozzon a feszültség-ingadozások kiegyenlítésére, ami túlzott belső hőfejlődést eredményez. Amikor egy kézi ívhegesztőgép magasabb üzemi cikluson vagy hőterhelés alatt működik, belső alkatrészei gyorsabban öregednek, és megbízhatósága csökken. A hőterheléses környezetekhez tervezett kézi ívhegesztőgépek fejlett hűtési rendszereket – például kényszerített levegőhűtést, hőkezelő áramköröket vagy nehézüzemű modellekben folyadékhűtést – tartalmaznak, hogy az alkatrészek üzemelési hőmérsékletét biztonságos határok között tartsák.
A kézi ívhegesztő hővédelmi rendszere akkor lép működésbe, ha a belső hőmérséklet meghaladja a biztonságos küszöbértékeket, és ideiglenesen leállítja a berendezést a komponensek meghibásodásának megelőzése érdekében. Bár ez a védelem megakadályozza a kézi ívhegesztő végleges károsodását, a gyakori hőalapú leállások arra utalnak, hogy a működési környezet számára nem elegendő a hűtési kapacitás. Egy megfelelően tervezett kézi ívhegesztő hőtartalékkal rendelkezik, amely lehetővé teszi a folyamatos üzemelést a névleges áramerősségnél kihívásokkal teli körülmények között is. A felhasználóknak ellenőrizniük kell, hogy a kézi ívhegesztő maximális üzemi ciklusa teljes teljesítmény mellett megfelel-e az aktuális működési igényeiknek a vásárlás előtt.
Alkatrész minősége és élettartama
Egy kézi ívhegesztő belső alkatrészei – kondenzátorok, szigetelt kapuú bipoláris tranzisztorok (IGBT-k), transzformátorok és tápegységmodulok – közvetlenül befolyásolják az általános megbízhatóságot és élettartamot. Az ipari minőségű, széles hőmérséklettartományra és feszültségterhelésre méretezett alkatrészek jelentősen meghosszabbítják a kézi ívhegesztő üzemidejét a fogyasztói minőségű alternatívákhoz képest. Egy prémium kézi ívhegesztő magas megbízhatóságú kondenzátorokat és áramkörvédelmet használ, amelyek ellenállnak a nem egyenletes tápellátásból eredő elektromos terheléseknek, míg a költségkímélő kézi ívhegesztő modellek olyan alkatrészeket tartalmazhatnak, amelyeket kizárólag ideális körülményekre méreteztek.
Az inverteralapú hegesztőkészülékek tervezése belső félvezetőket terhel jobban, mint a transzformátoros kialakítások, mert magas kapcsolási frekvencián működnek. A hegesztőkészülék-gyártó alkatrészválasztása közvetlenül meghatározza, hogy ezek az eszközök évekig elviselik-e az áramellátás szabálytalan ingadozásait. A professzionális szintű hegesztőkészülékek általában alkatrészgaranciát és karbantarthatósági lehetőségeket is tartalmaznak, amelyek meghosszabbítják a berendezés élettartamát, míg a fogyasztói célú hegesztőkészülékek gyakran nem rendelkeznek ilyen előnyökkel.
GYIK
Hogyan befolyásolja konkrétan a bemeneti feszültség ingadozása a hegesztőív minőségét egy hegesztőkészüléknél?
Amikor a bemeneti feszültség ingadozik, a hagyományos kialakítású hegesztőkészülékek kimeneti feszültsége és árama megfelelően változik. Ez az ívhossz instabilitásához vezet, amely szikrázást, gyenge összeolvadást és egyenetlen varratprofil-t eredményez. Egy rögzítő fürdő a digitális feszültségszabályozással rendelkező készülék automatikusan kompenzálja a bemeneti feszültség-ingadozásokat, így állandó ív-feszültséget tart fenn, ami kiváló hegesztési egyenletességet és minőséget eredményez még instabil hálózati feltételek mellett is.
Milyen üzemi ciklust kell egy kézi hegesztőgépnek fenntartania megbízható működéshez instabil hálózati feltételek mellett?
Egy kézi hegesztőgépnek instabil hálózati feltételek mellett legfeljebb 60%-os üzemi cikluson kell működnie a hőterhelés és az alkatrészek idő előtti elöregedése elkerülése érdekében. A kézi hegesztőgép folyamatos üzemeltetése – vagy a maximális névleges üzemi ciklus közelében történő üzemeltetése – instabil feszültségellátás mellett túlzott belső hőfejlődést okoz, és gyorsítja az alkatrészek öregedését. Ha az alkalmazása magasabb üzemi ciklust igényel, válasszon olyan kézi hegesztőgépet, amelynek erősebb hőállóságú terve van, vagy nagyobb méretű keretből készült, és amelyet az Ön szükséges áramerősségére 100%-os üzemi ciklusra méreteztek.
Lehet-e egy régebbi transzformátoros kézi hegesztőgépet megbízhatóvá tenni instabil hálózati feltételek mellett?
Egy régebbi, transzformátoros hegesztőgép nem tehető teljesen megbízhatóvá instabil hálózati feszültség mellett kiegészítő módosításokkal, mivel alapvető tervezése közvetlenül összeköti a bemeneti és a kimeneti feszültséget. Azonban külső feszültségszabályozó berendezés hozzáadása vagy egy modern inverteres hegesztőgépre történő frissítés megoldhatja ezt a problémát. A modern kézi hegesztőgépek technológiája belsőleg kezeli a feszültség-ingadozásokat, így gyakorlatiasabb megoldást jelent, mint a régi típusú, stabil hálózati infrastruktúrára tervezett berendezések módosítása.
Tartalomjegyzék
- Bemeneti feszültség-stabilitás és tűrés-tartomány
- Ívstabilitás és áramkimenet-egyenetlenség hiánya
- Hőkezelés és alkatrészek megbízhatósága
-
GYIK
- Hogyan befolyásolja konkrétan a bemeneti feszültség ingadozása a hegesztőív minőségét egy hegesztőkészüléknél?
- Milyen üzemi ciklust kell egy kézi hegesztőgépnek fenntartania megbízható működéshez instabil hálózati feltételek mellett?
- Lehet-e egy régebbi transzformátoros kézi hegesztőgépet megbízhatóvá tenni instabil hálózati feltételek mellett?
