 EN

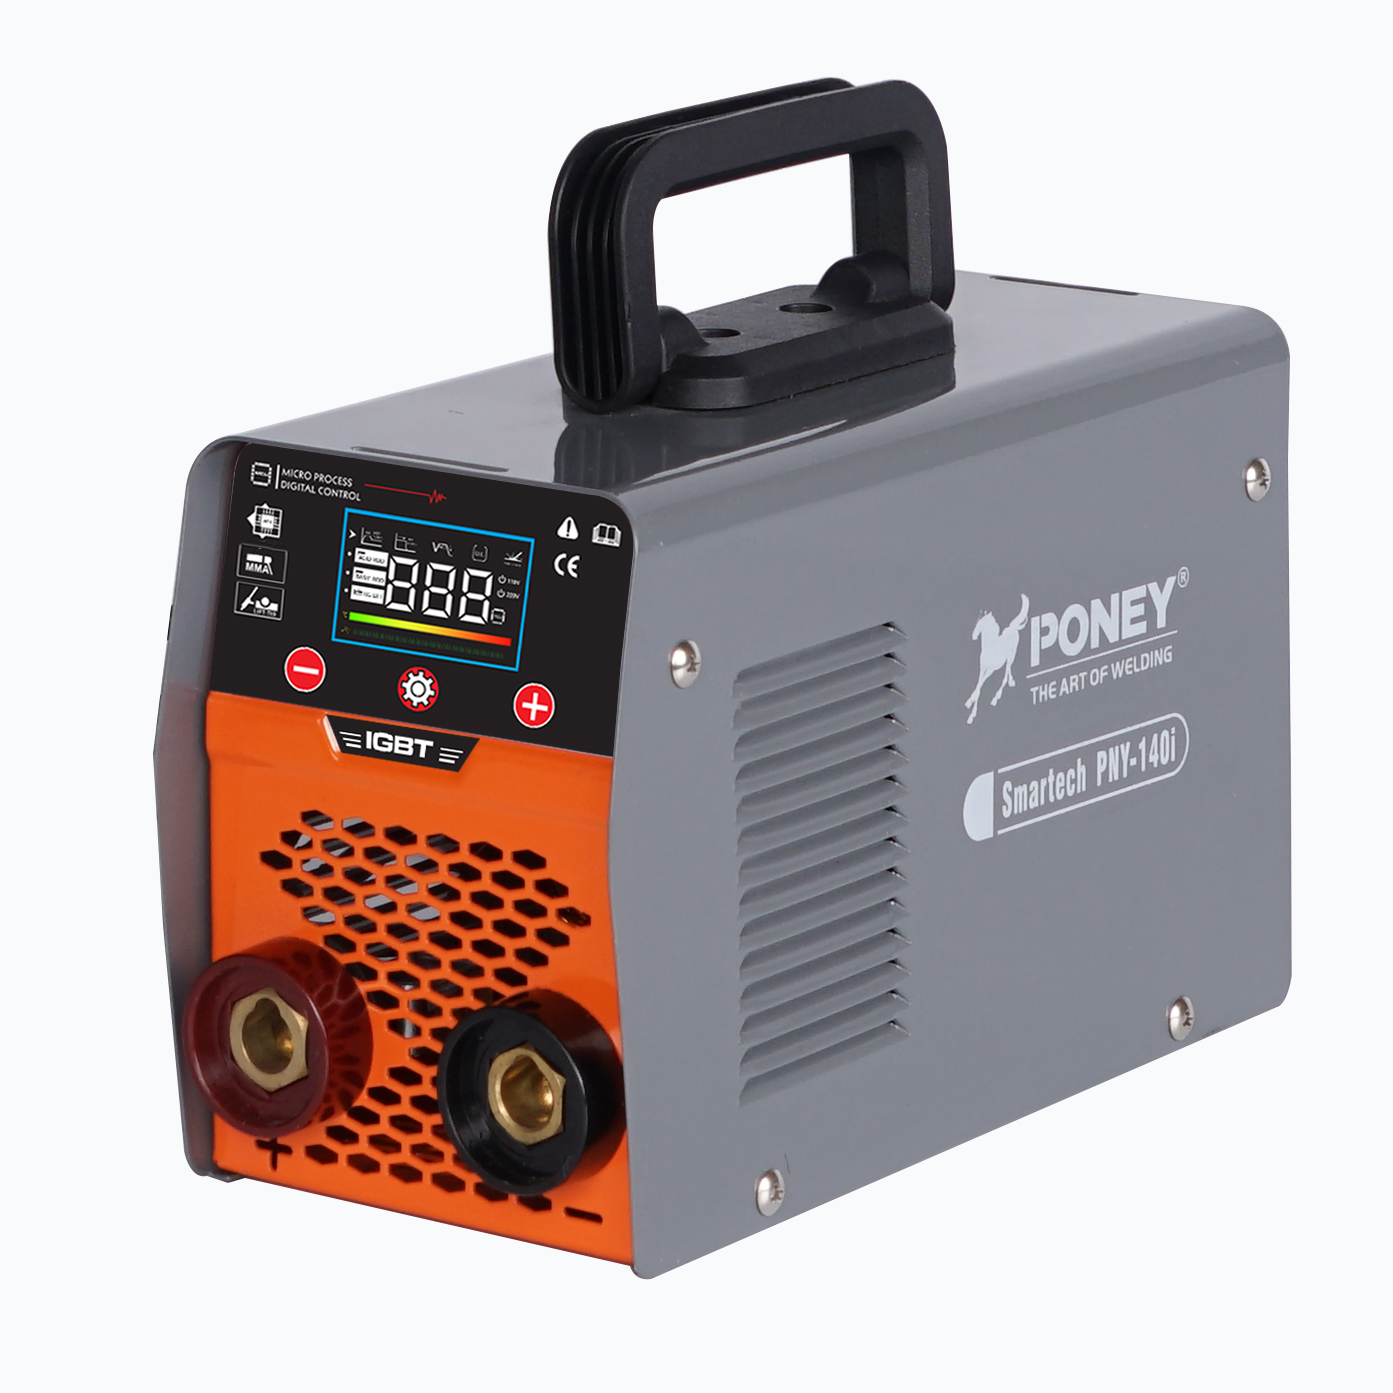
A kapcsolat a egy kézi ívhegesztővel és a szerkezeti integritás fontossága nem hangsúlyozható túlságosan a modern gyártásban és építésben. Amikor kritikus szerkezeti alkalmazásokra vásárolnak egy kézi ívhegesztőt, a kimeneti stabilitás válik a meghatározó tényezővé, amely eldönti, hogy a végső hegesztések megfelelnek-e a szabványoknak, vagy elbuknak az ellenőrzésen. Egy olyan kézi ívhegesztő, amely az egész hegesztési folyamat során állandó ívfeszültséget és áramerősséget biztosít, közvetlenül jobb hegesztési behatolást, csökkent pórusosságot és a valós világbeli terhelési körülményeknek ellenálló kötések kialakítását eredményezi. Fontos megérteni, hogyan biztosítja kézi ívhegesztőjük ezt az állandóságot minden olyan szakember számára, aki szerkezeti acél, nyomástartály-gyártás vagy nehézgép-összeszerelés területén dolgozik.
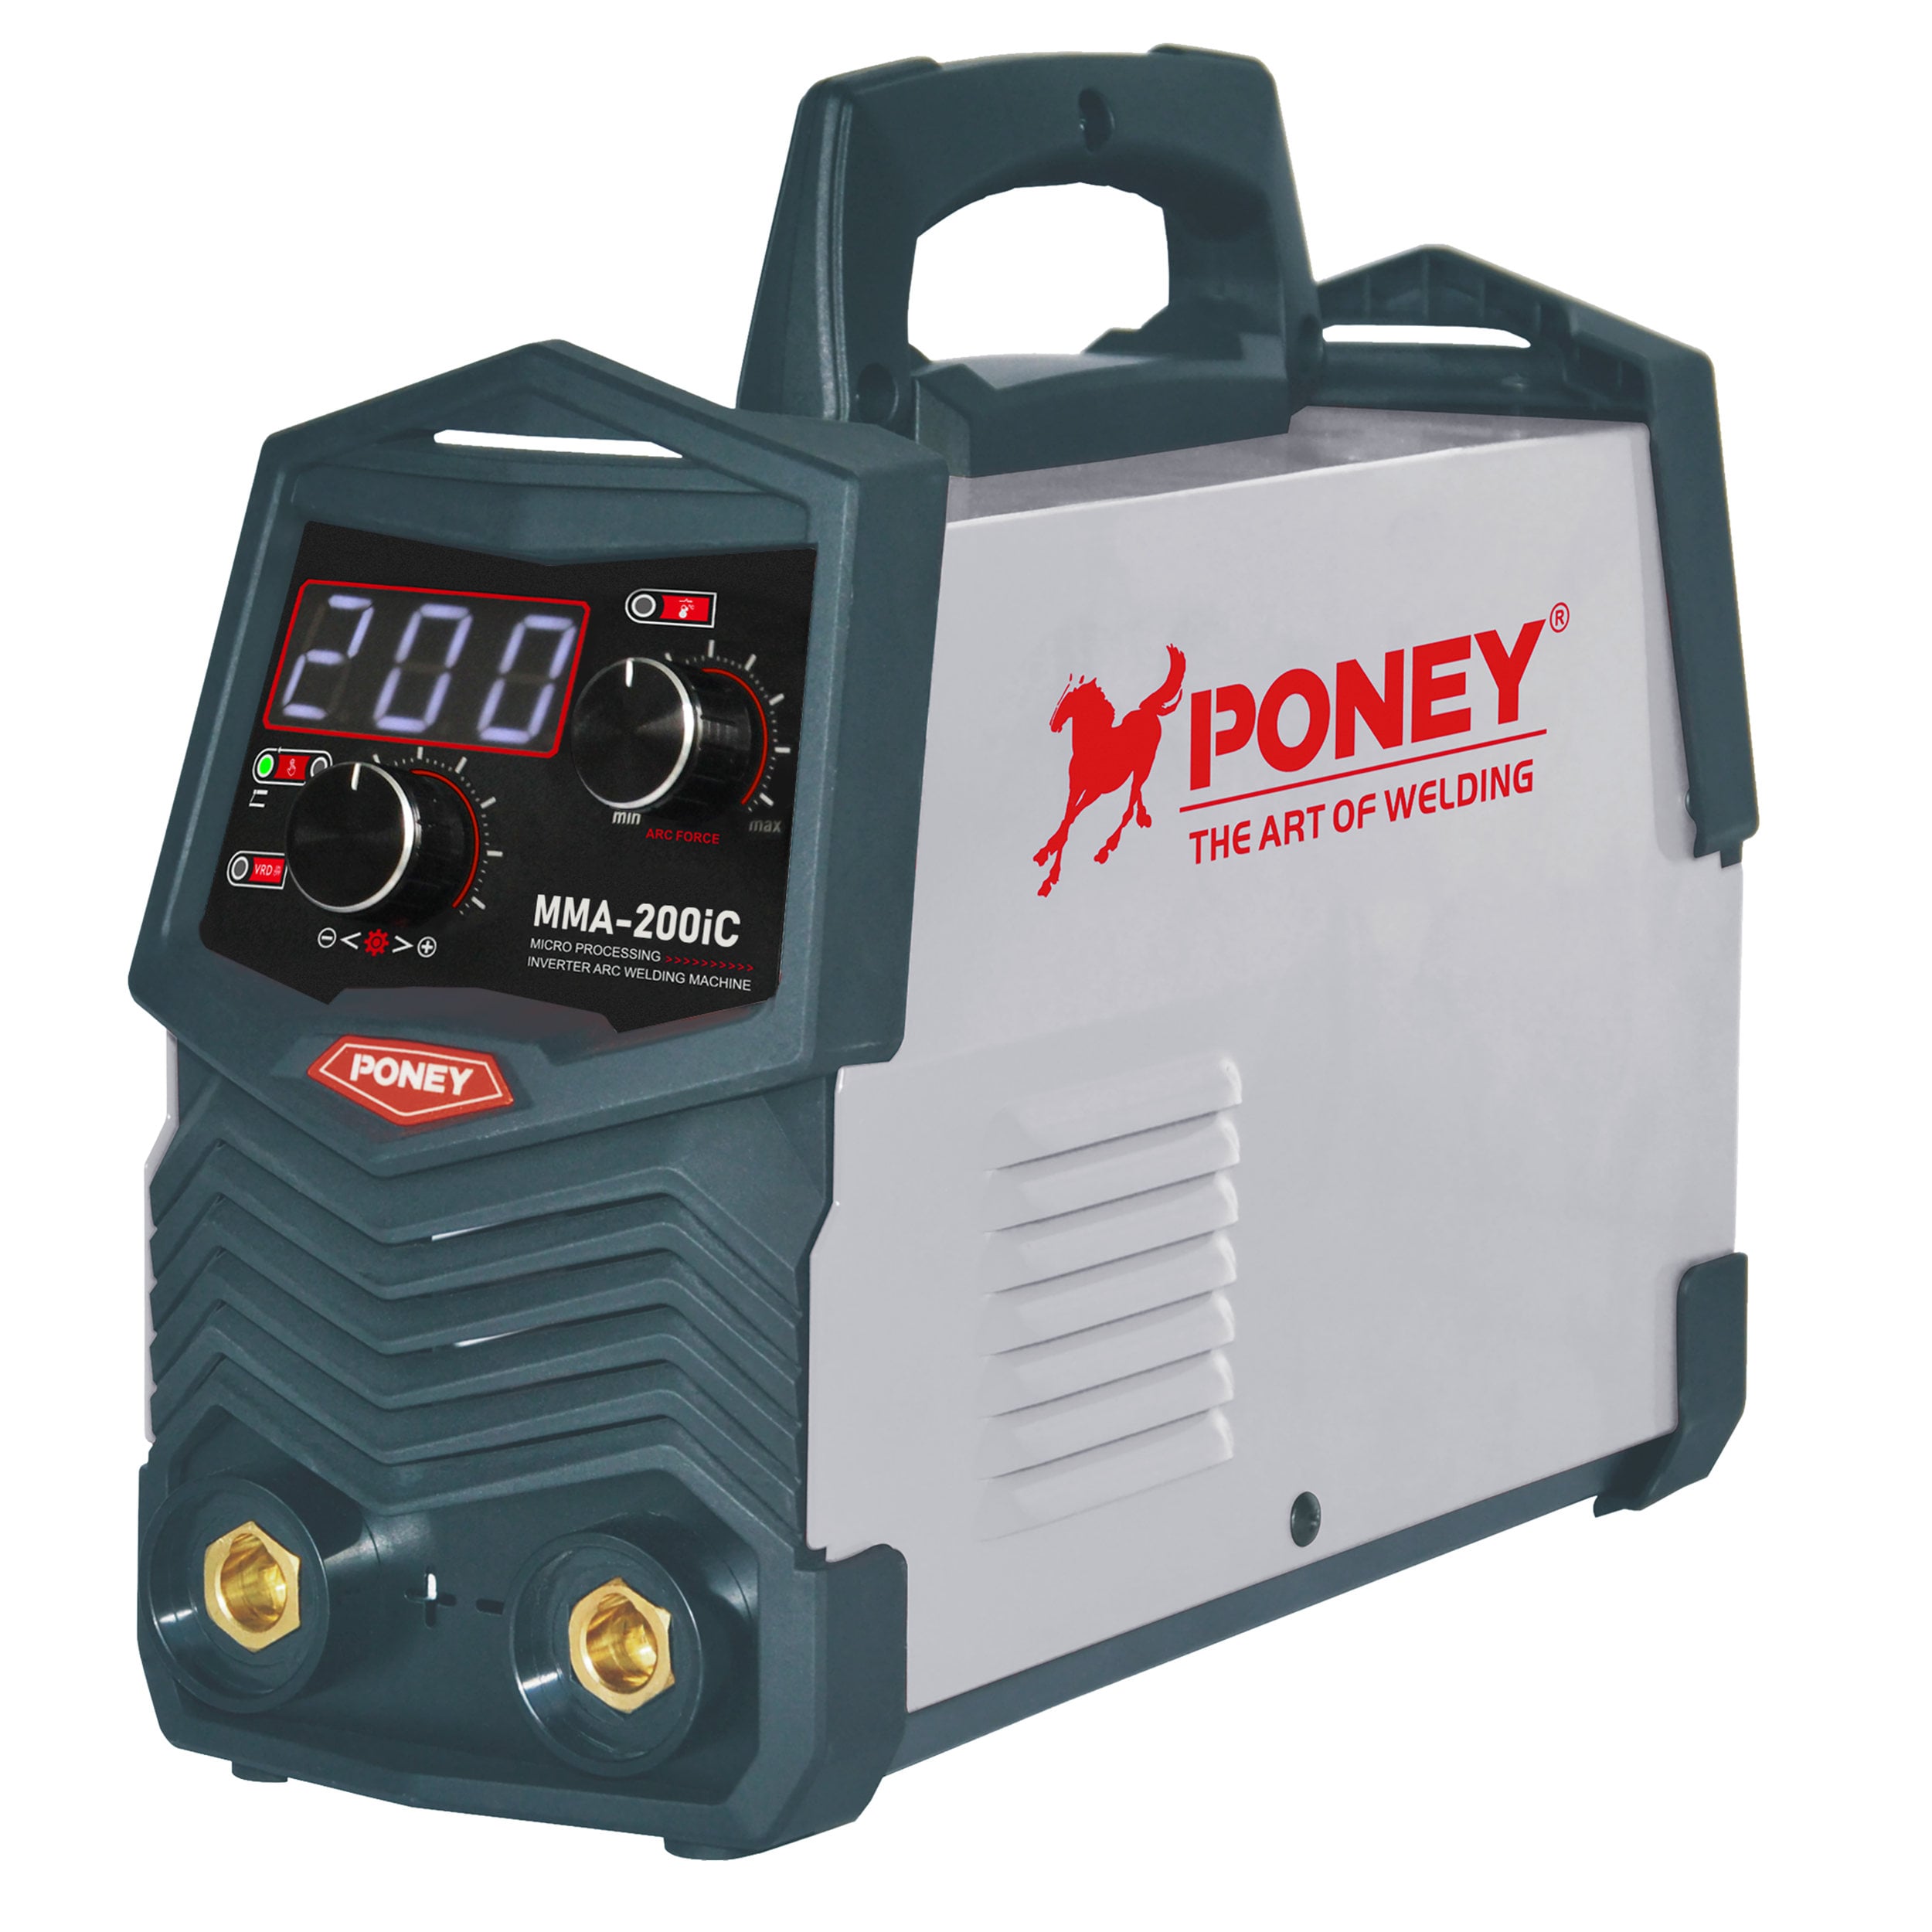
A csúcshegesítő kimeneti stabilitása nem egy specifikáció, hanem inkább egy átfogó mérték, hogy a gép hogyan reagál a változó elektromos terhelésekre, elektródatípusokra és környezeti változókra a hegesztési ciklus során. Amikor a ívjellemzők stabilak maradnak, a csaphéj hegesztő következetes hőbeviteleket termel, ami szabályozza a fúziós mélységet, csökkenti az alulvágást, és minimalizálja a hideg körök vagy a nem teljes fúziós feloldások valószínűségét. A szerkezeti mérnökök és a gyártási vezetők tisztában vannak azzal, hogy a hegesztési hibák gyakran az instabil ívállapotból erednek, így a pálcás hegesztő minőségének alapja a biztonság és a megfelelés szempontjából.
A csöves hegesztők kimeneti stabilitásának megértése
Feszültség és ampéresség következetessége
Egy kézi ívhegesztő készülék kimeneti stabilitását belső teljesítményelektronikája és visszacsatolási mechanizmusa biztosítja, amelyek valós idejű feszültség- és áramerősség-szabályozást végeznek. Szerkezeti hegesztés közben az elektróda ellenállása és az ívhossz folyamatosan változik, ahogy a kezelő előre tolja a hegesztőpisztolyt, beállítja a szögét, és fogyasztja a fogyóelektrodát. A fejlett kézi ívhegesztő modellek digitális jelvezérlést vagy invertertechnológiát alkalmaznak, hogy érzékeljék ezeket a változásokat, és ezredmásodpercek alatt automatikusan igazítsák a teljesítményellátást. Ez a gyors reakcióképesség különbözteti meg a professzionális szintű kézi ívhegesztő készülékeket a bevezető szintű berendezésektől. Amikor egy kézi ívhegesztő készülék képes az ívfeszültséget szűk tartományban tartani, a folyékony fémes fürdő viselkedése megjósolható, a behatolás egyenletes lesz, és az eredményül kapott hegesztési varrat eléri a tervezésben meghatározott mechanikai tulajdonságokat.
Ívstabilitás és behatolási profil
A ív maga a csatorna, amelyen keresztül a pálcás hegesztő energiát szállít az alapszármazékhoz, és amikor ez az ív instabil lesz, a behatolás zavaros lesz. Az AWS D1.1 típusú szerkezeti kódok minimum átjárási szintet követelnek, mert a mély vagy sekély fúzió közvetlenül csökkenti az ízület erősségét. A megbízható ütőhuiasító megőrzi a ív stabilitását, megakadályozva a feszültség ingadozásait, amelyek miatt a ív elcsap, újraindul vagy pillanatnyilag elpusztul. Ha egy olyan ütőhuiasítót választasz, amelyet kifejezetten szerkezeti alkalmazásokra terveztek, akkor olyan funkciókkal rendelkezel, mint a forró indítás, a ragaszkodásgátló és a íverő-beállítás, amelyek a ívet simán égőnek tartják. Ez a stabilitás lehetővé teszi a csuklóhuiasító számára, hogy következetes gyöngyszemméretet állítson elő, ami ismétlődő mechanikai vizsgálati eredményeket és gyorsabb kód-képzettséget jelent.
Hogyan alakítja a kimeneti stabilitás a strukturális hegesztés minőségét
A hőbevitel és a hűtés mértékének szabályozása
A hőbevitel alapvetően a kézi ívhegesztő képességén múlik, hogy állandó áramerősséget és feszültséget tartson fenn az egész hegesztési varrat mentén. A nagy szilárdságú szerkezeti acélok különösen érzékenyek a hűlési sebességre; ha a kézi ívhegesztő nem egyenletes teljesítményt szolgáltat, a hőhatott zóna előre nem látható módon bővül, ami rideg mikroszerkezetek kialakulásához vezethet, és ezek ciklikus terhelés hatására meghibásodnak. Egy stabil kimenetet biztosító kézi ívhegesztő garantálja, hogy az előmelegítési követelmények a megadott határokon belül maradnak, és a hegesztést követő hőkezelési eljárások a szándékolt anyagtani előnyöket nyújtják. Ez a pontosság különösen fontos vastag szelvényű hegesztéseknél, ahol a hőtömeg nagy, és a hűlés természetes módon lassabb. Ha a kézi ívhegesztő kimenete állandó marad, csökken a hidrogénképző repedések, a réteges szakadás és más, az ellenőrizetlen hőtörténetből eredő hiányosságok kockázata.
Hegesztési hiányosságok és újrahegesztési költségek csökkentése
Egy rosszul karbantartott vagy alacsony minőségű kézi ívhegesztő instabil kimenete hibákat okoz, amelyek újrahegesztést igényelnek, meghosszabbítják a projekt időkeretét, és megemelik a munkadíjakat. A pórusosság, az összeolvadás hiánya és a salakbevonatok mind az ív instabilitásából erednek, amely üregeket hagy a hegesztési struktúrában. Minden ultrahangos vagy röntgenes vizsgálattal azonosított hiba azt jelenti, hogy a csatlakozást el kell távolítani, a területet drótfogóval tisztítani kell, majd újra kell hegeszteni – olyan műveletek, amelyek sokkal többe kerülnek, mint az elsődleges hegesztés. Egy professzionális kézi ívhegesztő, amelyet a szerkezeti integritás érdekében terveztek, minimalizálja ezeket a másodlagos műveleteket, mivel már az első átmenettel is tiszta, behatoló ívot biztosít. Egy nagyobb szerkezeti projekt során a stabil kimenetet nyújtó és a nem stabil kimenetet nyújtó kézi ívhegesztő közötti különbség közvetlenül mérhető költségmegtakarításhoz és időterv-megbízhatósághoz vezet.
Kiválasztási szempontok és gyakorlati teljesítmény
Invertertechnológia és digitális vezérlés
A modern fémvédett ívhegesztők (stick welder) tervezése az inverteres tápegységekre és a digitális jelvezérlésre épül, amelyek révén olyan kimeneti stabilitás érhető el, amelyet a régi, transzformátoros gépekkel lehetetlen volt elérni. Egy inverteres fémvédett ívhegesztő másodpercenként ezerszer mintavételezi az ívfeszültséget, és ennek megfelelően igazítja a kimenetet, így fenntartja pontosan azt az áramerősség- és feszültségprofil-t, amelyet az adott alkalmazás igényel. Ez a valós idejű visszacsatolás azt jelenti, hogy egy fémvédett ívhegesztő ugyanolyan minőségű hegesztést biztosít, akár vékony lemezeket, akár masszív szerkezeti elemeket hegesztünk. Számos szakmai gyártó ma már alapkövetelményként előírja az inverteres fémvédett ívhegesztők használatát, mivel az állandó minőség indokolja a berendezésbe történő befektetést a hibák csökkentésével és a gyorsabb minősítéssel. Amikor fémvédett ívhegesztők között választunk, érdeklődjünk a vezérlési frekvenciáról, a visszacsatolás felbontásáról, valamint arról, hogy a gép tartalmazza-e a lejtés- és emelés-beállítást az ív tulajdonságainak finomhangolásához az adott elektróda- és anyagkombinációhoz.
Elektróda-kiválasztás és ív-kompatibilitás
A kézi ívhegesztő teljesítménye belsőleg összefügg az általad kiválasztott elektródával, és a különböző elektróda-típusok eltérő teljesítményellátási jellemzőket igényelnek. A szerkezeti munkákban gyakran használt alacsony-hidrogéntartalmú E7018 elektróda egy olyan kézi ívhegesztőt igényel, amely képes támogatni a magasabb lehullási arányát és szigorúbb áramerősség-tartományát. Amikor egy kézi ívhegesztő nem tudja fenntartani a kimeneti stabilitást az elektródádhoz ajánlott áramerősség-tartományon belül, elveszíted a következetes varratprofilok és behatolási mélység lerakásának képességét. A vezető kézi ívhegesztő-gyártók kompatibilitási táblázatokat adnak ki, amelyek részletesen felsorolják az egyes elektróda-családokhoz ajánlott optimális áramerősség-tartományokat, huzal-betáplálási sebességeket és feszültségbeállításokat. Ha olyan kézi ívhegesztőt választasz, amelynek kimeneti tartománya és stabilitási jellemzői illeszkednek az általad rendszeresen használt elektródákhoz, biztosítod, hogy minden általad készített kötés megfelel a specifikációknak anélkül, hogy az operátornak korrekciót vagy beállítást kellene végeznie.
GYIK
Milyen speciális kimeneti stabilitási jellemzőket kell keresnem egy szerkezeti alkalmazásokhoz használt rúdhuiasítóban?
Keressen egy inverter technológiával, digitális jelvezérléssel, állítható íverővel, forró indítással és a teljes működési tartományon belül ±5 volton belül tartóztató feszültséggel rendelkező rúdhegesztőt. Ezek a tulajdonságok lehetővé teszik a csuklóhuiasító számára, hogy gyorsan reagáljon a ívhossza és az elektródátartalom változásaira, biztosítva a behatolást ismétlődővé és a hibák minimalizálását. Ezenkívül ellenőrizze, hogy a csuklóhuiasító támogatja-e a szerkezeti szabványában meghatározott elektródatípusokat, és hogy más gyártók sikeresen használták-e hasonló projektekben.
Hogyan akadályozza meg a csúcshegesítő teljesítménystabilitása a hideg köröket és a fúziós hibák hiányát?
Amikor egy kézi ívhegesztő stabil feszültséget és áramerősséget tart fenn, az ív hőmérséklete és a olvadt kovácsolómedence folyékonysága állandó marad, így az új fém megfelelően összeolvad az alapanyaggal és az előző hegesztési varratokkal. A hideg varratátfedések akkor keletkeznek, ha a kovácsolómedence túlságosan gyorsan hűl le, vagy az ív túl gyenge ahhoz, hogy megfelelően felolvassza az alapanyagot; egy stabil kimenetet biztosító kézi ívhegesztő ezt a feltételt kizárja, mivel megbízható hőbevitelt biztosít. Ez az egyenletesség garantálja, hogy a hegesztési fém teljesen kitölti az illesztési profilját, és eléri a szabványok által előírt mechanikai tulajdonságokat.
Átjuthat-e egy instabil kézi ívhegesztő a szabvány szerinti ellenőrzésen, ha a végső hegesztés vizuálisan elfogadhatónak tűnik?
A vizuális megjelenés önmagában nem garantálja a kód betartását; sok hiba, mint például a nem teljes fúzió, porositás és hidrogénrepedés a felszín alatt létezik, és csak ultrahangos, radiográfiai vagy mechanikai vizsgálatok révén válik nyilvánvalóvá. A stabil kimeneti teljesítményű ütőhegesztő látványosan sima gyöngyeket termelhet, amelyek mégis belső hibákat tartalmaznak, amelyek nem teljesítik ezeket a kritikus vizsgálatokat. Ezért a szerkezeti kódexek hangsúlyozzák a berendezések minősítését és a folyamatparamétereket, hogy biztosítsák, hogy a csőhegesztő kimeneti stabilitása közvetlenül kapcsolódik a kész ízület belső integritásához.
Tartalomjegyzék
- A csöves hegesztők kimeneti stabilitásának megértése
- Hogyan alakítja a kimeneti stabilitás a strukturális hegesztés minőségét
- Kiválasztási szempontok és gyakorlati teljesítmény
-
GYIK
- Milyen speciális kimeneti stabilitási jellemzőket kell keresnem egy szerkezeti alkalmazásokhoz használt rúdhuiasítóban?
- Hogyan akadályozza meg a csúcshegesítő teljesítménystabilitása a hideg köröket és a fúziós hibák hiányát?
- Átjuthat-e egy instabil kézi ívhegesztő a szabvány szerinti ellenőrzésen, ha a végső hegesztés vizuálisan elfogadhatónak tűnik?
