 EN

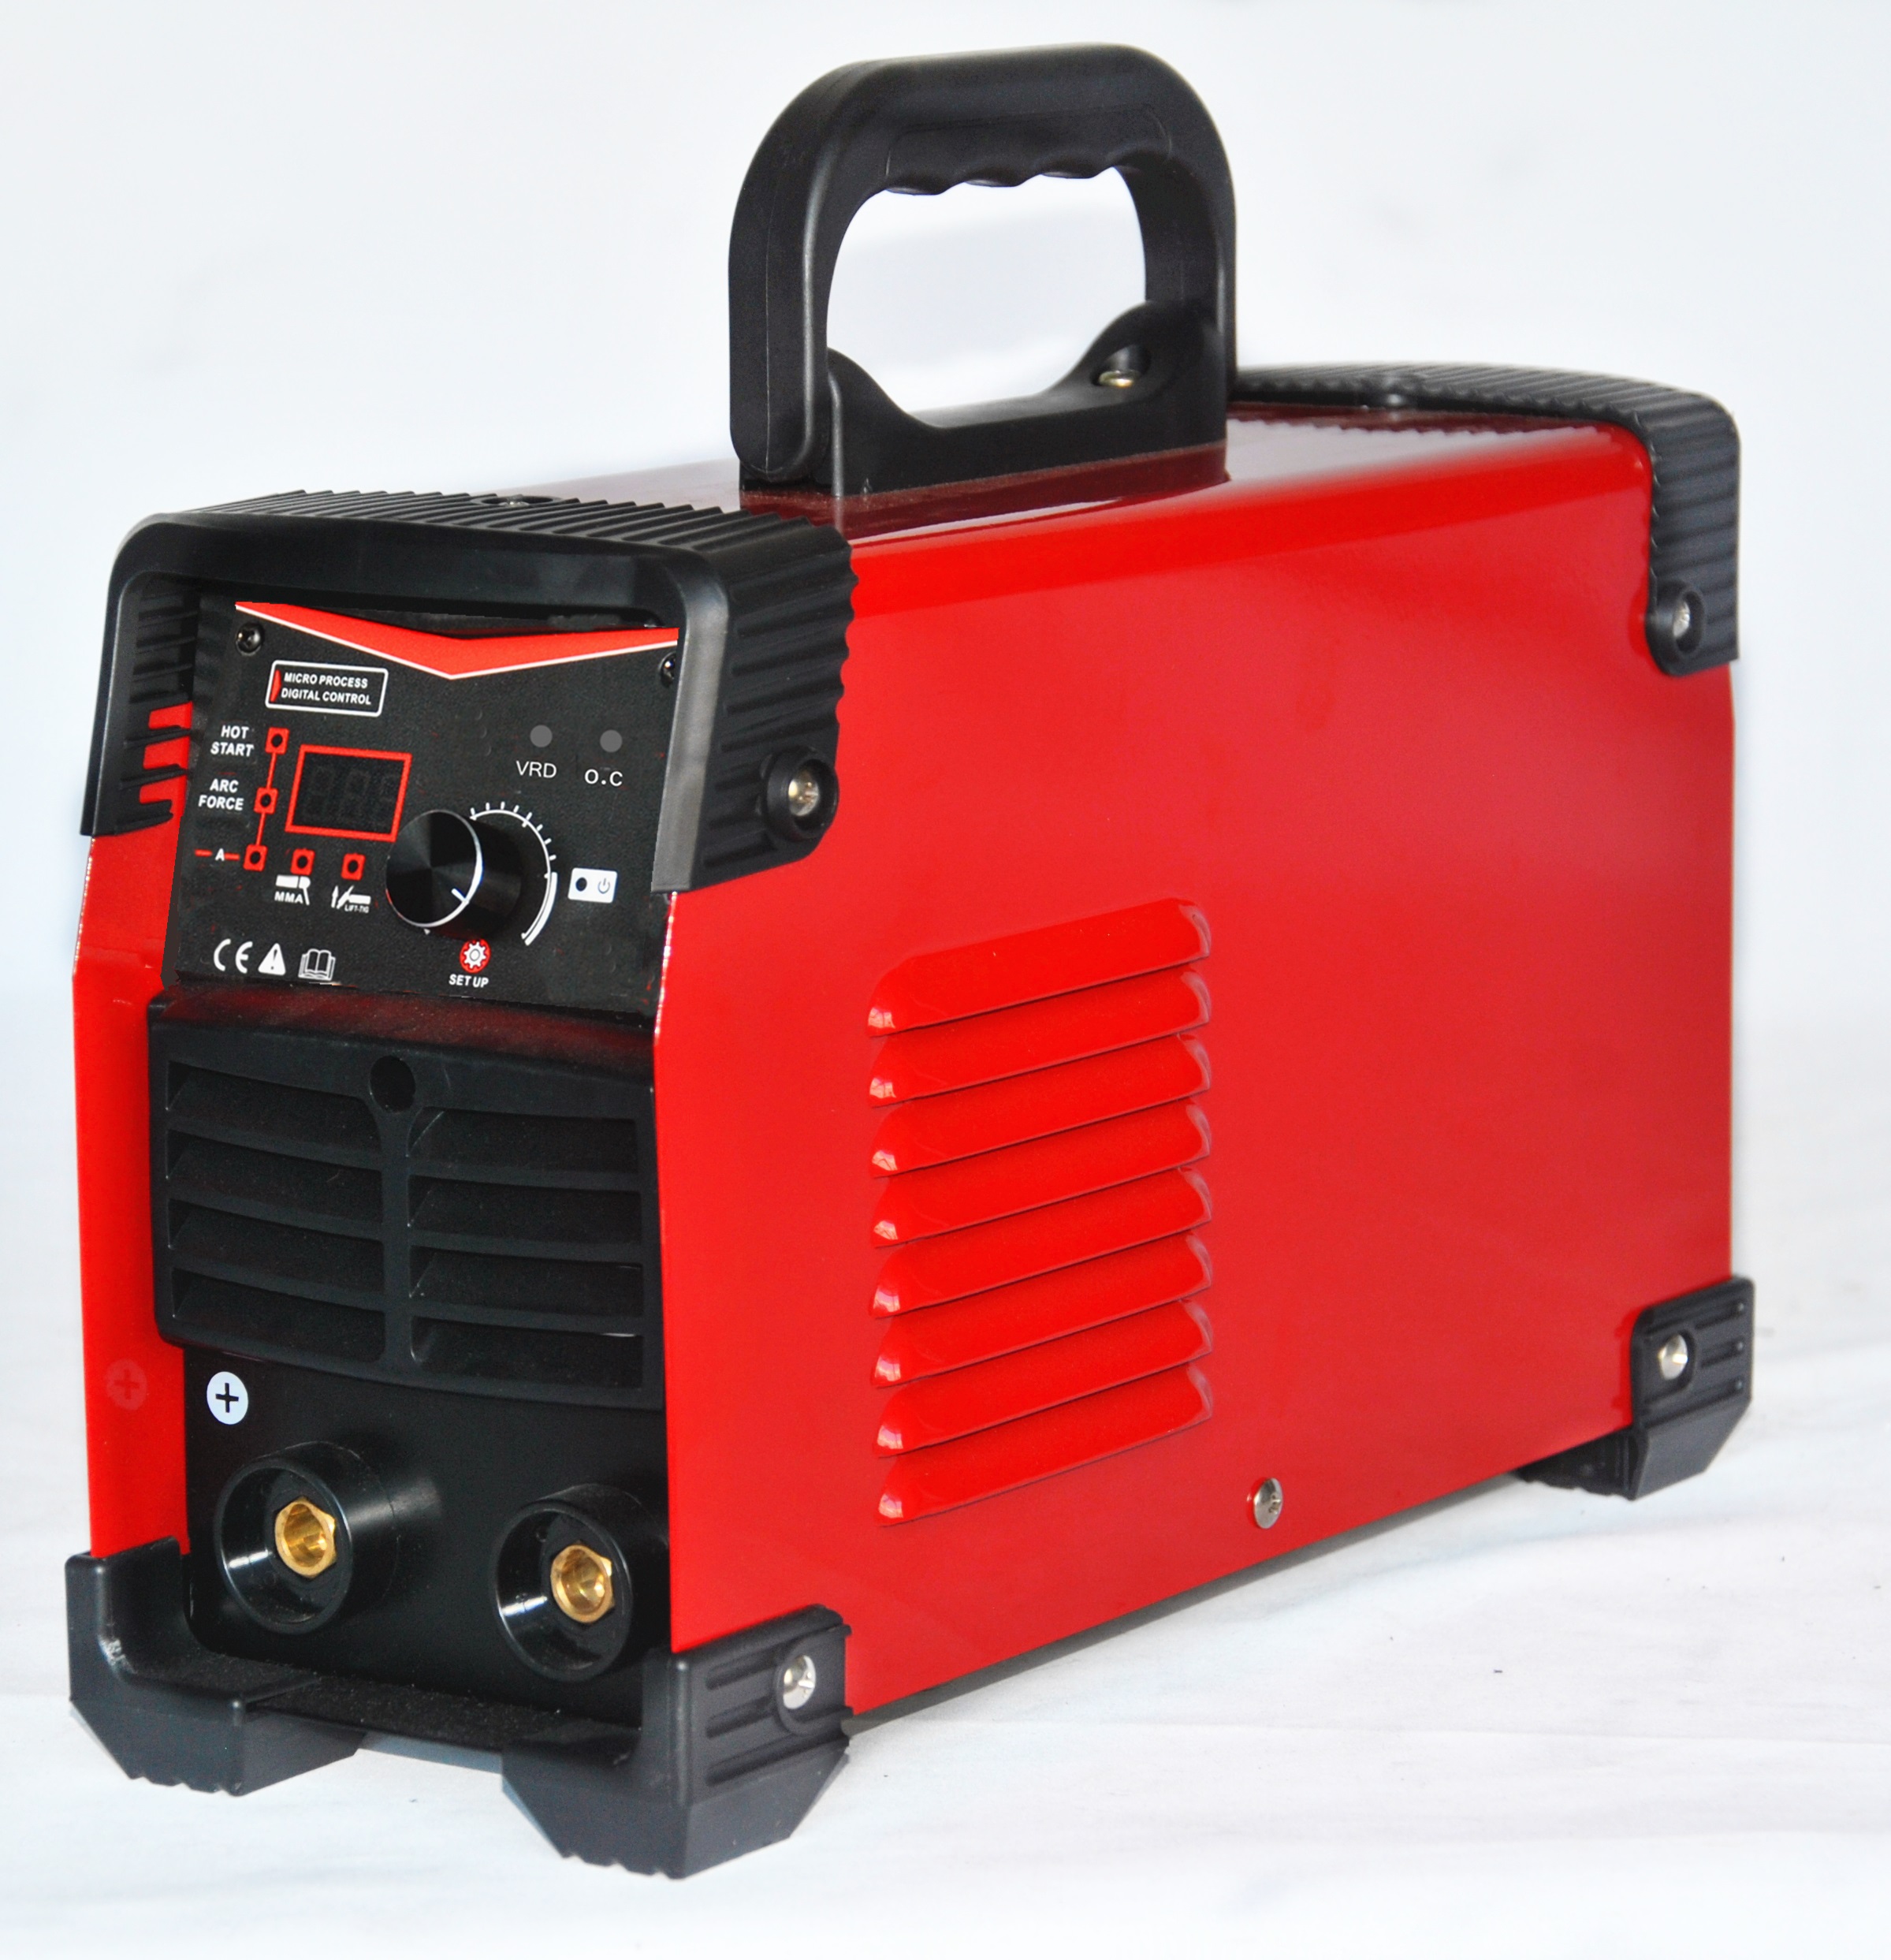
Farklı malzemeler üzerinde etkili şekilde çalışabilme yeteneği, modern onarım operasyonlarının en değerli güçlü yönlerinden biridir. Ekipman arızalandığında veya yapısal bileşenlerin yenilenmesi gerektiğinde, teknisyenlerin dökme demir, paslanmaz çelik, karbon çelik, alüminyum ve egzotik alaşımlar gibi çeşitli malzemeleri işlemek için sürekli ekipman yeniden yapılandırması gerektirmeden kullanılabilecek bir kaynak yöntemi gerekmektedir. MMA kaynak yöntemi, bu tür malzeme zorluklarına sorunsuz şekilde uyum sağlayabilen çözüm olarak öne çıkar. Dar uygulama alanlarında üstün performans gösteren özel tekniklerin aksine, Mma mMA kaynak yöntemi, endüstriyel malzemelerin geniş bir yelpazesinde tutarlı sonuçlar sunar ve böylece dünya çapındaki profesyonel onarım atölyelerinin temelini oluşturur. MMA yönteminin farklı malzemelere uyum sağlamak için parametrelerini ve elektrot seçimini nasıl ayarladığını anlamak, onarım operasyonlarını yöneten kişiler ya da ekipman satın alma kararları veren kişiler için hayati öneme sahiptir.
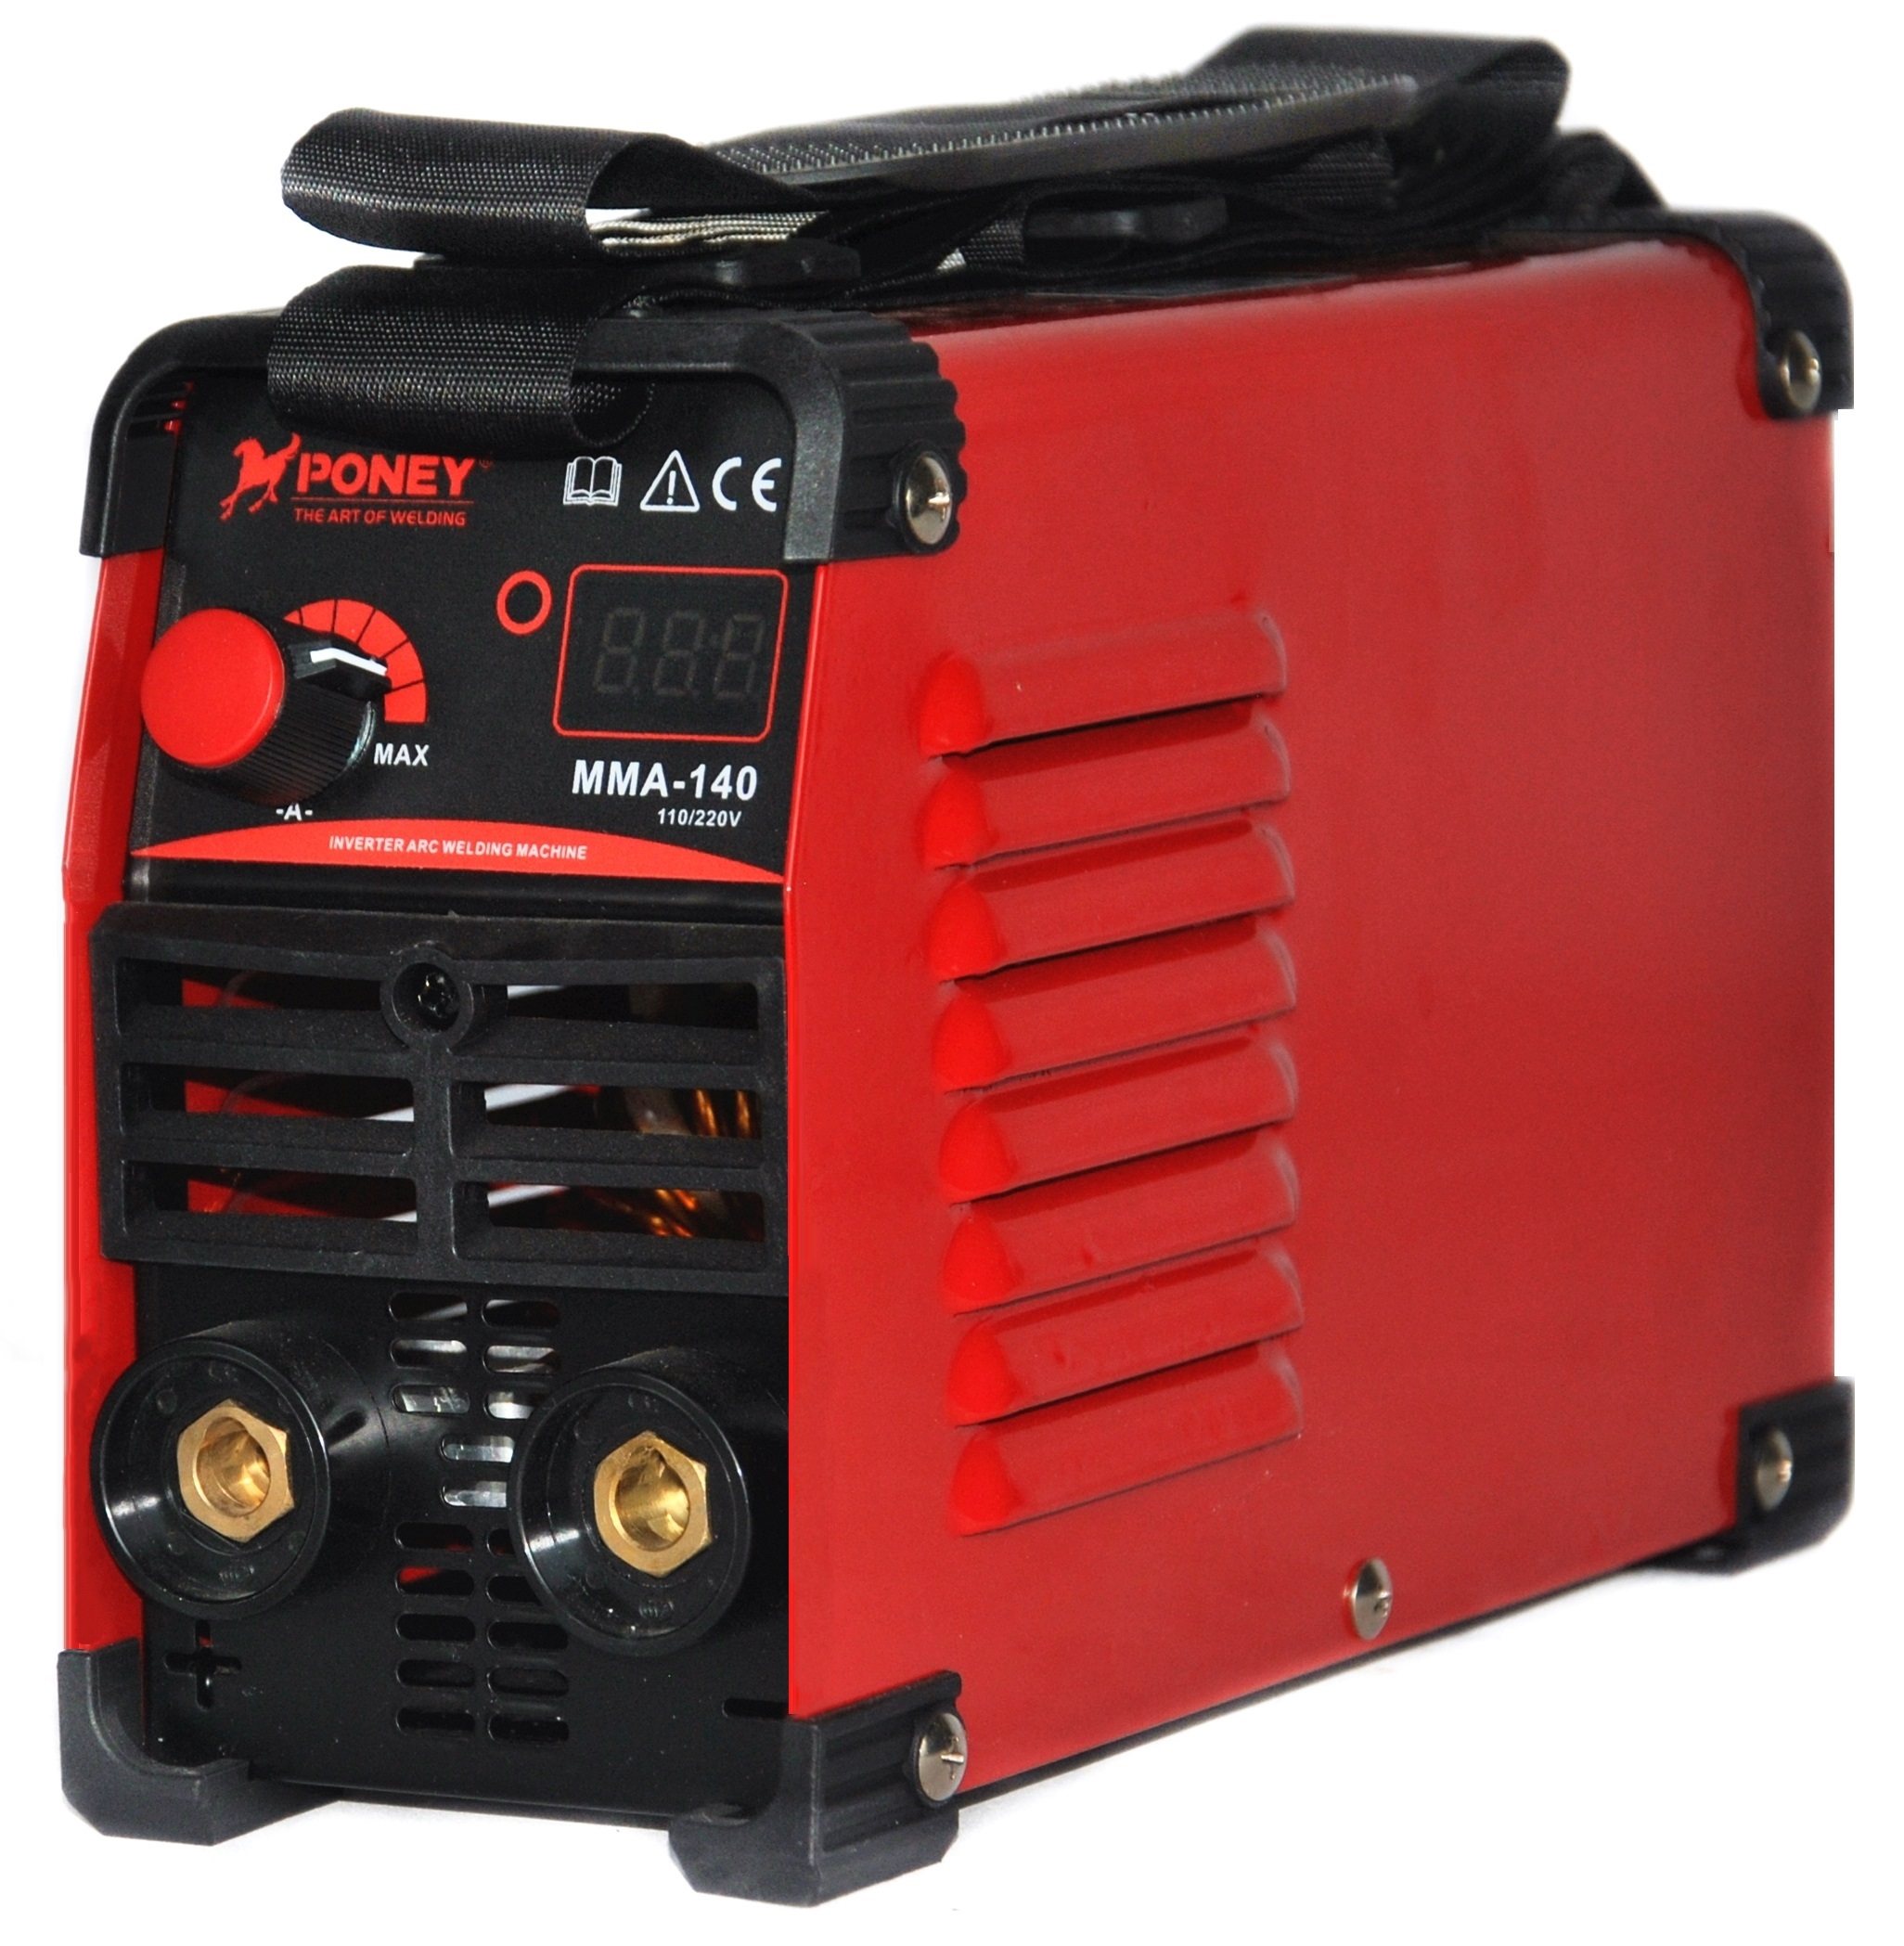
MMA'nın uyarlama kabiliyetinin temel prensibi, elektrot odaklı yaklaşımına dayanır. MMA kaynak yöntemi, kaynağın doğrudan birleşime iletilmesini sağlayan tüketilebilir elektrotlara dayanır; aynı zamanda bu elektrotlar dolgu malzemesi ve koruyucu akışkan kaplama sağlar. Bu tasarım, teknisyenlerin malzeme özelliklerine, kalınlık gereksinimlerine ve çevresel koşullara göre elektrotları değiştirebilecekleri kendine yeten bir sistem oluşturur. Bir onarım tesisine bir gün dökme demir bir pompa gövdesi, ertesi gün ise paslanmaz çelik bir tank gelirse MMA operatörü, sadece uygun elektrot spesifikasyonunu seçer ve amperaj ile gerilim gibi temel makine ayarlarını ayarlar. Bu esneklik, MMA yöntemini ağır sanayide genel onarım tesisleri, bakım departmanları ve saha hizmet operasyonlarında tercih edilen yöntemi kılar.
MMA Operasyonlarında Malzemeye Özel Elektrot Seçimi
Karbon Çelik ve Düşük Alaşımlı Çelik Uygulamaları
Karbon çelik, yapısal onarımlar, boru hattı restorasyonları ve ekipman yenileme projelerinin çoğunluğunu oluşturarak endüstriyel tamir işlerinde öncülük eder. Örtülü metal ark (MMA) kaynak yöntemi, mükemmel nüfuziyet ve birikim oranları sağlayan rutil ve bazik elektrot formülasyonlarıyla karbon çeliğe uyarlanır. MMA operatörleri yumuşak çelik onarımlarıyla karşılaştığında genellikle çoğu uygulama için güvenilir ark karakteristikleri ve yeterli mukavemet sağlayan AWS E70XX sınıflandırmasına sahip elektrotlar seçer. MMA yöntemi, ince sac metalden ağır yapısal kesitlere kadar plaka kalınlığına göre doğrudan gerilim ve akım ayarlarının yapılmasını sağlar. Düşük alaşımlı çelikler hafifçe farklı bir elektrot kimyası gerektirir; ancak MMA yöntemi, özel ekipman modifikasyonu gerektirmeden E80XX veya E90XX elektrotlarla bu malzemelere kolayca uyum sağlar.
Paslanmaz Çelik ve Korozyona Dayanıklı Malzemeler
Paslanmaz çelik, uygun olmayan kaynak işlemi uygulandığında sensitizasyon ve ısı etkilenmiş bölgede korozyon oluşumuna neden olabilmesi nedeniyle onarım ortamlarında benzersiz zorluklar sunar. Örtülü metal ark (MMA) kaynak yöntemi, paslanmaz çeliğin korozyon direncini korurken yeterli bir birleşme mukavemeti sağlayan ostenitik elektrotlar kullanarak bu malzemeye uyarlanır. MMA ile çalışan onarım teknisyenleri, ana metalin bileşimine uyumlu olan ve kaynak ısı bölgesi içinde krom azalmasını önleyen E308L veya E316L gibi elektrotları seçebilirler. MMA yöntemi, operatörlerin ısı girdisini dikkatli amperaj seçimiyle kontrol etmelerine olanak tanır; bu da sensitizasyon riskini en aza indirmek için daha düşük ara geçiş sıcaklıklarının uygulanmasını sağlar. Bu uyarlanabilirlik, korozyon direncinin doğrudan üretim güvenliğini ve mevzuata uyumu etkilediği gıda işleme, farmasötik ve kimya tesisleri onarım uygulamalarında MMA yöntemini özellikle değerli kılar.
Isısal ve Metalurjik Uyum Mekanizmaları
Isı Girdisi Kontrolü ve Malzeme Tepkisi
Farklı malzemeler kaynak ısısına farklı tepkiler verir ve örtülü elektrotla (MMA) kaynak, bu tepkileri yönetmek için hassas kontrol mekanizmaları sunar. Örneğin dökme demir, hızlı soğuma sonucu çatlaklara neden olan kırılgan mikroyapılar oluşturduğundan dikkatli ısı yönetimi gerektirir. MMA operatörleri dökme demir parçalar üzerinde çalışırken ısı girdisini azaltmak amacıyla akımı düşürür, ana metalin önceden ısıtılmasını sağlar ve kaynak işlemi boyunca ara paslarda sıcaklığı korur. Bu termal uyarlama stratejisi, onarımın dayanıklılığını tehlikeye atan ani termal şoku önler. Buna karşılık alüminyum, yeterli nüfuziyet sağlamak için görece yüksek ısı girdisi gerektirir; ancak MMA kaynak ekipmanı, ince kesitlerin aşırı ısınmasını önlemek amacıyla bu enerjiyi teslim edecek şekilde ayarlanabilir. Teknisyenler ayrıca bu kritik onarımlarda kaynaklanabilirliği artırıp porozite riskini azaltan özel alüminyum elektrotları seçebilir.
Ark Kararlılığı ve Nüfuziyet Ayarı
MMA kaynak yönteminin ark özellikleri, elektrot bileşimi ve makine ayarları aracılığıyla farklı malzemelere doğal olarak uyarlanır. Dökme demir tamirleri için tasarlanan MMA elektrotlar, göreceli olarak soğuk bir ark üretir ve daha yavaş soğuma oranlarına sahip olur; bu da malzemenin iç gerilmelerini azaltması için gerekli süreyi sağlar. Daha kalın kesitlere derin nüfuziyet gerektiren yapı çeliği tamirleri için MMA elektrotları ve makine parametreleri, daha yüksek akım şiddeti ve daha agresif ark davranışına doğru ayarlanır. Ekipman değişimi yapmadan ark özelliklerini ayarlayabilme yeteneği, MMA yöntemini çoklu malzeme tamiri ortamlarında standart yöntemi yapan temel bir avantajdır. MMA ekipmanı ile çalışan operatörler, her bir tamir edilen malzeme için ergimiş kaynak banyosunun akışkanlığını, nüfuziyet derinliğini ve dikiş görünümünü optimize edecek şekilde voltaj ve akım şiddetini belirli aralıklar içinde hassas bir şekilde ayarlayabilir.
Sahada Tamir Esnekliği ve Malzeme Zorlukları
Endüstriyel Ortamlarda Çoklu Malzeme Tamiri Senaryoları
Gerçek dünya onarım durumları, genellikle tek bir teknisyenin bir servis ziyareti sırasında birden fazla malzemeyle başa çıkmasını gerektirir. Bir madencilik operasyonu, aynı bakım penceresi içinde çelik çerçeve onarımı, dökme demir bileşenlerin yenilenmesi ve paslanmaz çelik donanımın montajını gerektirebilir. MMA kaynak yöntemi, operatörün çeşitli elektrotlar taşıması ve karmaşık ekipman yeniden yapılandırmaları yerine basit makine parametresi ayarlarına dayanması nedeniyle bu karışık malzemeli senaryolara özel süreçlere kıyasla daha kolay uyum sağlar. Sünek dökme demirden yapılmış bir yatak muhafazasının karbon çelik yapısal elemanların yanında takviye edilmesi gerekiyorsa, MMA operatörü uygun elektrotları seçer, akım şiddetini ayarlar ve tek bir kaynak makinesiyle her iki onarımı da tamamlar. Bu işlevsel esneklik, duruş süresini azaltır, stok karmaşıklığını en aza indirir ve küçük onarım ekiplerinin çok çeşitli endüstriyel varlıkları sürdürmesini sağlar; bunun için birden fazla özel kaynak sistemi gerekmez.
Aşınma Yüzeyleri ve Sertleştirme Uygulamaları
MMA kaynak işlemi, sadece basit birleştirme işlemlerini aşarak, belirli sertlik ve aşınmaya dayanıklılık özelliklerine sahip malzemelerin gerektiği yüzey sertleştirme ve aşınma tamiri uygulamalarına da uzanır. Ekskavatör kepçeleri, kırıcı plakaları veya bıçak kenarları kabul edilebilir sınırların ötesinde aşındığında MMA, temel bileşene metalurjik olarak bağlanan son derece sert yüzeyler oluşturan özel yüzey sertleştirme elektrotlarını uygulayabilir. MMA işlemi, operatörlerin bu koruyucu katmanları, kontrollü ısı girdisiyle çoklu geçişlerle oluşturmasını sağlar; böylece erken dökülmeye neden olan gevrek koşullar yaratmadan yeterli sertlik sağlanmış olur. Farklı aşınma ortamları farklı yüzey sertleştirme elektrot kimyasallıkları gerektirir ve MMA ekipmanı, elektrot seçimi ile akım şiddeti kontrolü aracılığıyla bu çeşitliliği karşılayabilir. Sanayi tesisleri, MMA yüzey sertleştirme yöntemini kullanarak bileşenlerin ömrünü yıllarca uzatarak pahalı yenilemeleri erteleyebilir ve çeşitli malzeme uygulamalarında varlık sahipliği toplam maliyetini düşürebilir.
SSS
MMA kaynağı, özel ekipman modifikasyonları yapılmadan tüm endüstriyel metallere uygulanabilir mi?
MMA kaynağı, uygun elektrotların seçilmesi ve akım şiddeti ile gerilim gibi temel makine parametrelerinin ayarlanmasıyla karbon çelik, paslanmaz çelik, dökme demir ve düşük alaşımlı malzemeler dahil olmak üzere çoğu endüstriyel metale uygulanabilir. Ancak alüminyum gibi bazı yüksek reaktiviteli malzemeler, dikkatli teknik ve doğru elektrot seçimi gerektirir; belirli egzotik alaşımlar ise önisıtma veya özel ara geçiş sıcaklığı kontrolü avantaj sağlayabilir. Ekipman modifikasyonu nadiren gereklidir; bunun yerine MMA operatörleri, her malzemenin metalurjik özelliklerine ve tamir gereksinimlerine uygun olarak elektrot seçimini ve makine ayarlarını uyarlar.
Bir tamir tesisinin, malzeme çeşitliliği açısından MMA kaynak ekipmanına yatırım yapması gerektiğine karar verilmesini ne belirler?
Farklı malzemelerle çalışan ve çoklu endüstriyel sektörlerde hizmet veren tamir tesisleri, genellikle MMA kaynak yatırımlarından en fazla faydayı sağlar; çünkü bu süreç, ucuz elektrot değişimleri ve temel parametre ayarlarıyla malzeme çeşitliliğine uyum sağlar. İşletmeniz karbon çelik, dökme demir, paslanmaz çelik ve sert kaplama uygulamalarıyla düzenli olarak karşılaşıyorsa, MMA, ayrı ayrı özel kaynak sistemleri sürdürmeye kıyasla üstün değer sunar. Daha düşük ekipman maliyeti, minimum altyapı gereksinimi ve geniş malzeme uyumluluğu, MMA’yı çoklu endüstriyel sektörlerde hizmet veren genel tamir atölyeleri için mantıklı bir seçim haline getirir.
Bilinmeyen malzemelerle çalışırken MMA elektrot seçimi tamir kalitesini nasıl etkiler?
MMA elektrot seçimi, her uygulama için kaynak özelliklerini, korozyon direncini ve birleştirme mukavemetini belirleyen elektrot bileşimi, akışkan kimyasını ve mekanik özelliklerini doğrudan etkilediği için tamir başarısını doğrudan belirler. Yabancı malzemelerle karşılaşıldığında deneyimli MMA teknisyenleri, temel metal bileşimi ve tamir gereksinimleriyle uyumlu elektrotları belirlemek amacıyla elektrot üreticilerinin teknik özelliklerine başvurur. Doğru elektrot seçimi ile uygun amperaj ve önisıtmaya yönelik sıcaklık ayarlarının bir araya gelmesi, MMA tamirlerinin malzemeye özel performans standartlarını karşılamasını ve zorlu endüstriyel kullanım koşullarında kalıcı dayanıklılık sağlamasını sağlar.
İçindekiler Tablosu
- MMA Operasyonlarında Malzemeye Özel Elektrot Seçimi
- Isısal ve Metalurjik Uyum Mekanizmaları
- Sahada Tamir Esnekliği ve Malzeme Zorlukları
-
SSS
- MMA kaynağı, özel ekipman modifikasyonları yapılmadan tüm endüstriyel metallere uygulanabilir mi?
- Bir tamir tesisinin, malzeme çeşitliliği açısından MMA kaynak ekipmanına yatırım yapması gerektiğine karar verilmesini ne belirler?
- Bilinmeyen malzemelerle çalışırken MMA elektrot seçimi tamir kalitesini nasıl etkiler?
