 EN

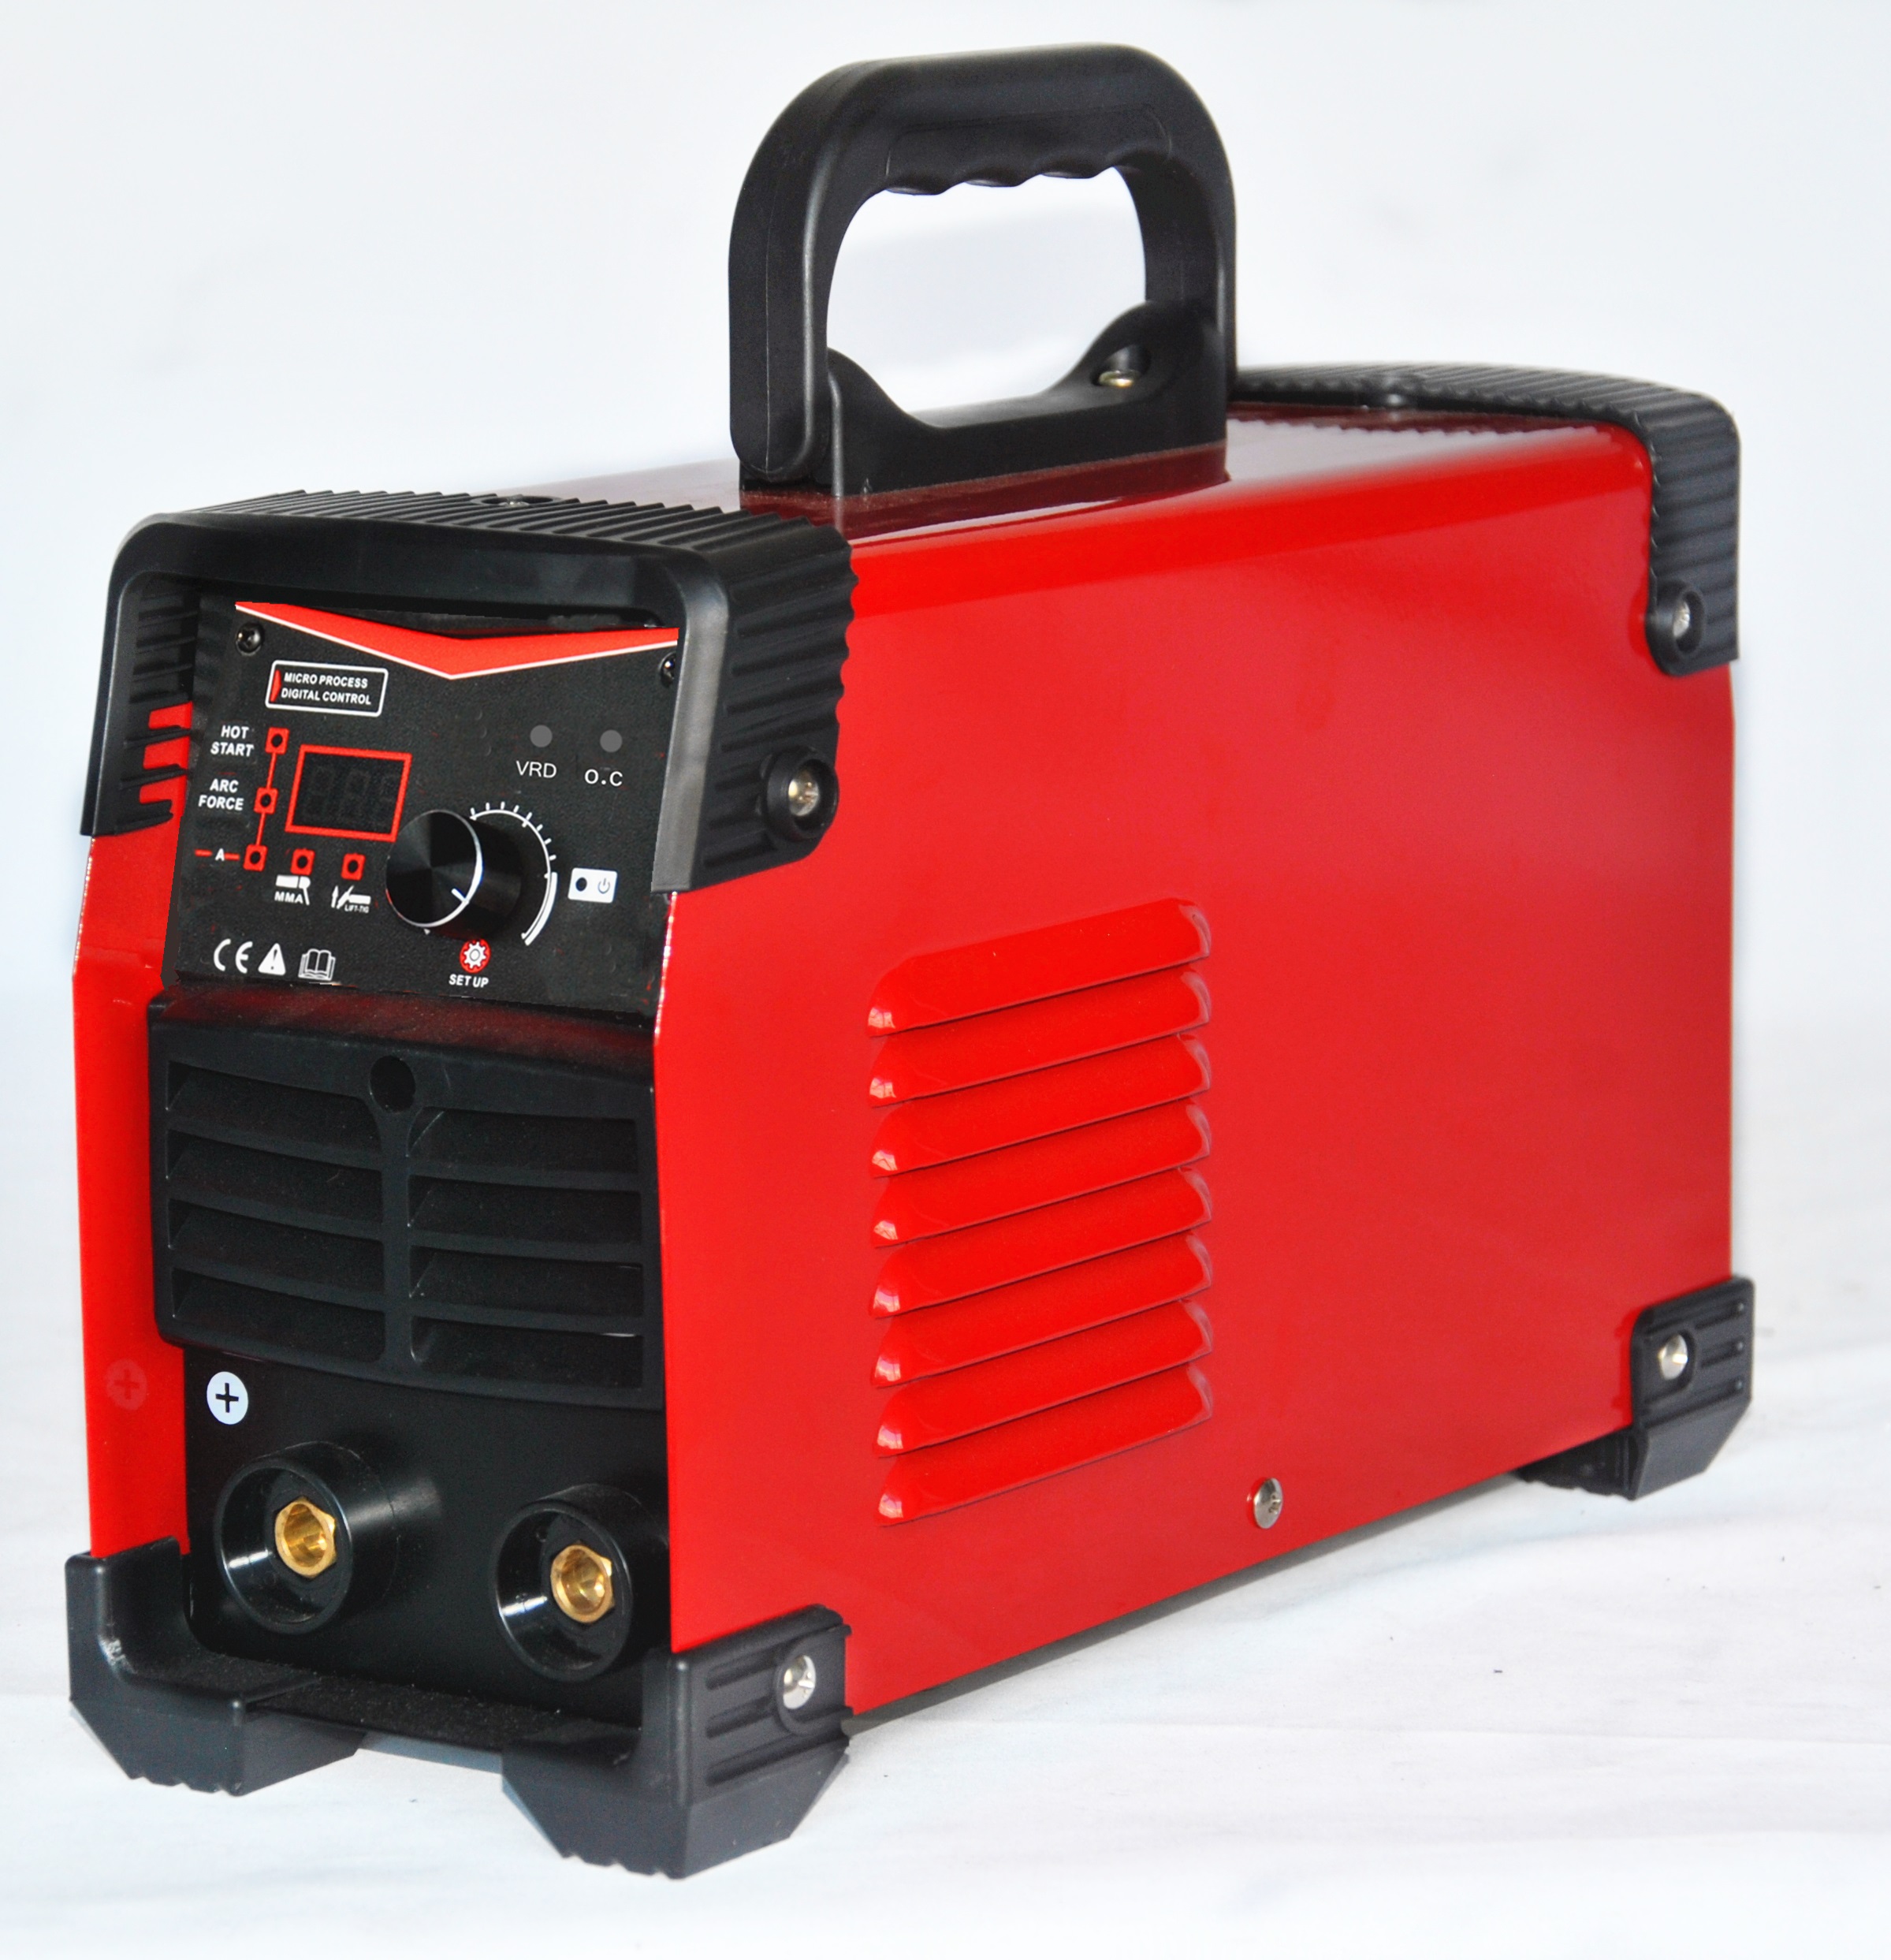
توانایی انجام مؤثر کار روی مواد متنوع، یکی از ارزشمندترین نقاط قوت عملیات تعمیر مدرن محسوب میشود. هنگامی که تجهیزات خراب میشوند یا اجزای سازهای نیاز به بازسازی دارند، تکنسینها به روشی جوشکاری نیاز دارند که بتواند بدون نیاز به تنظیم مداوم تجهیزات، چدن، فولاد ضدزنگ، فولاد کربنی، آلومینیوم و آلیاژهای خاص را پردازش کند. جوشکاری امامای بهعنوان راهحلی برجسته ظاهر میشود که بهصورت کاملاً سیال با این چالشهای مادی سازگار میشود. برخلاف روشهای تخصصی که تنها در کاربردهای محدودی عملکرد عالی دارند، Mma نتایج ثابتی را در طیف گستردهای از مواد صنعتی ارائه میدهد و به همین دلیل ستون فقرات کارگاههای تعمیر حرفهای در سراسر جهان محسوب میشود. درک اینکه چگونه سیستم MMA پارامترها و انتخاب الکترود خود را برای انطباق با مواد مختلف تنظیم میکند، برای هر کسی که عملیات تعمیر را مدیریت میکند یا تصمیمات خرید تجهیزات را اتخاذ میکند، ضروری است.
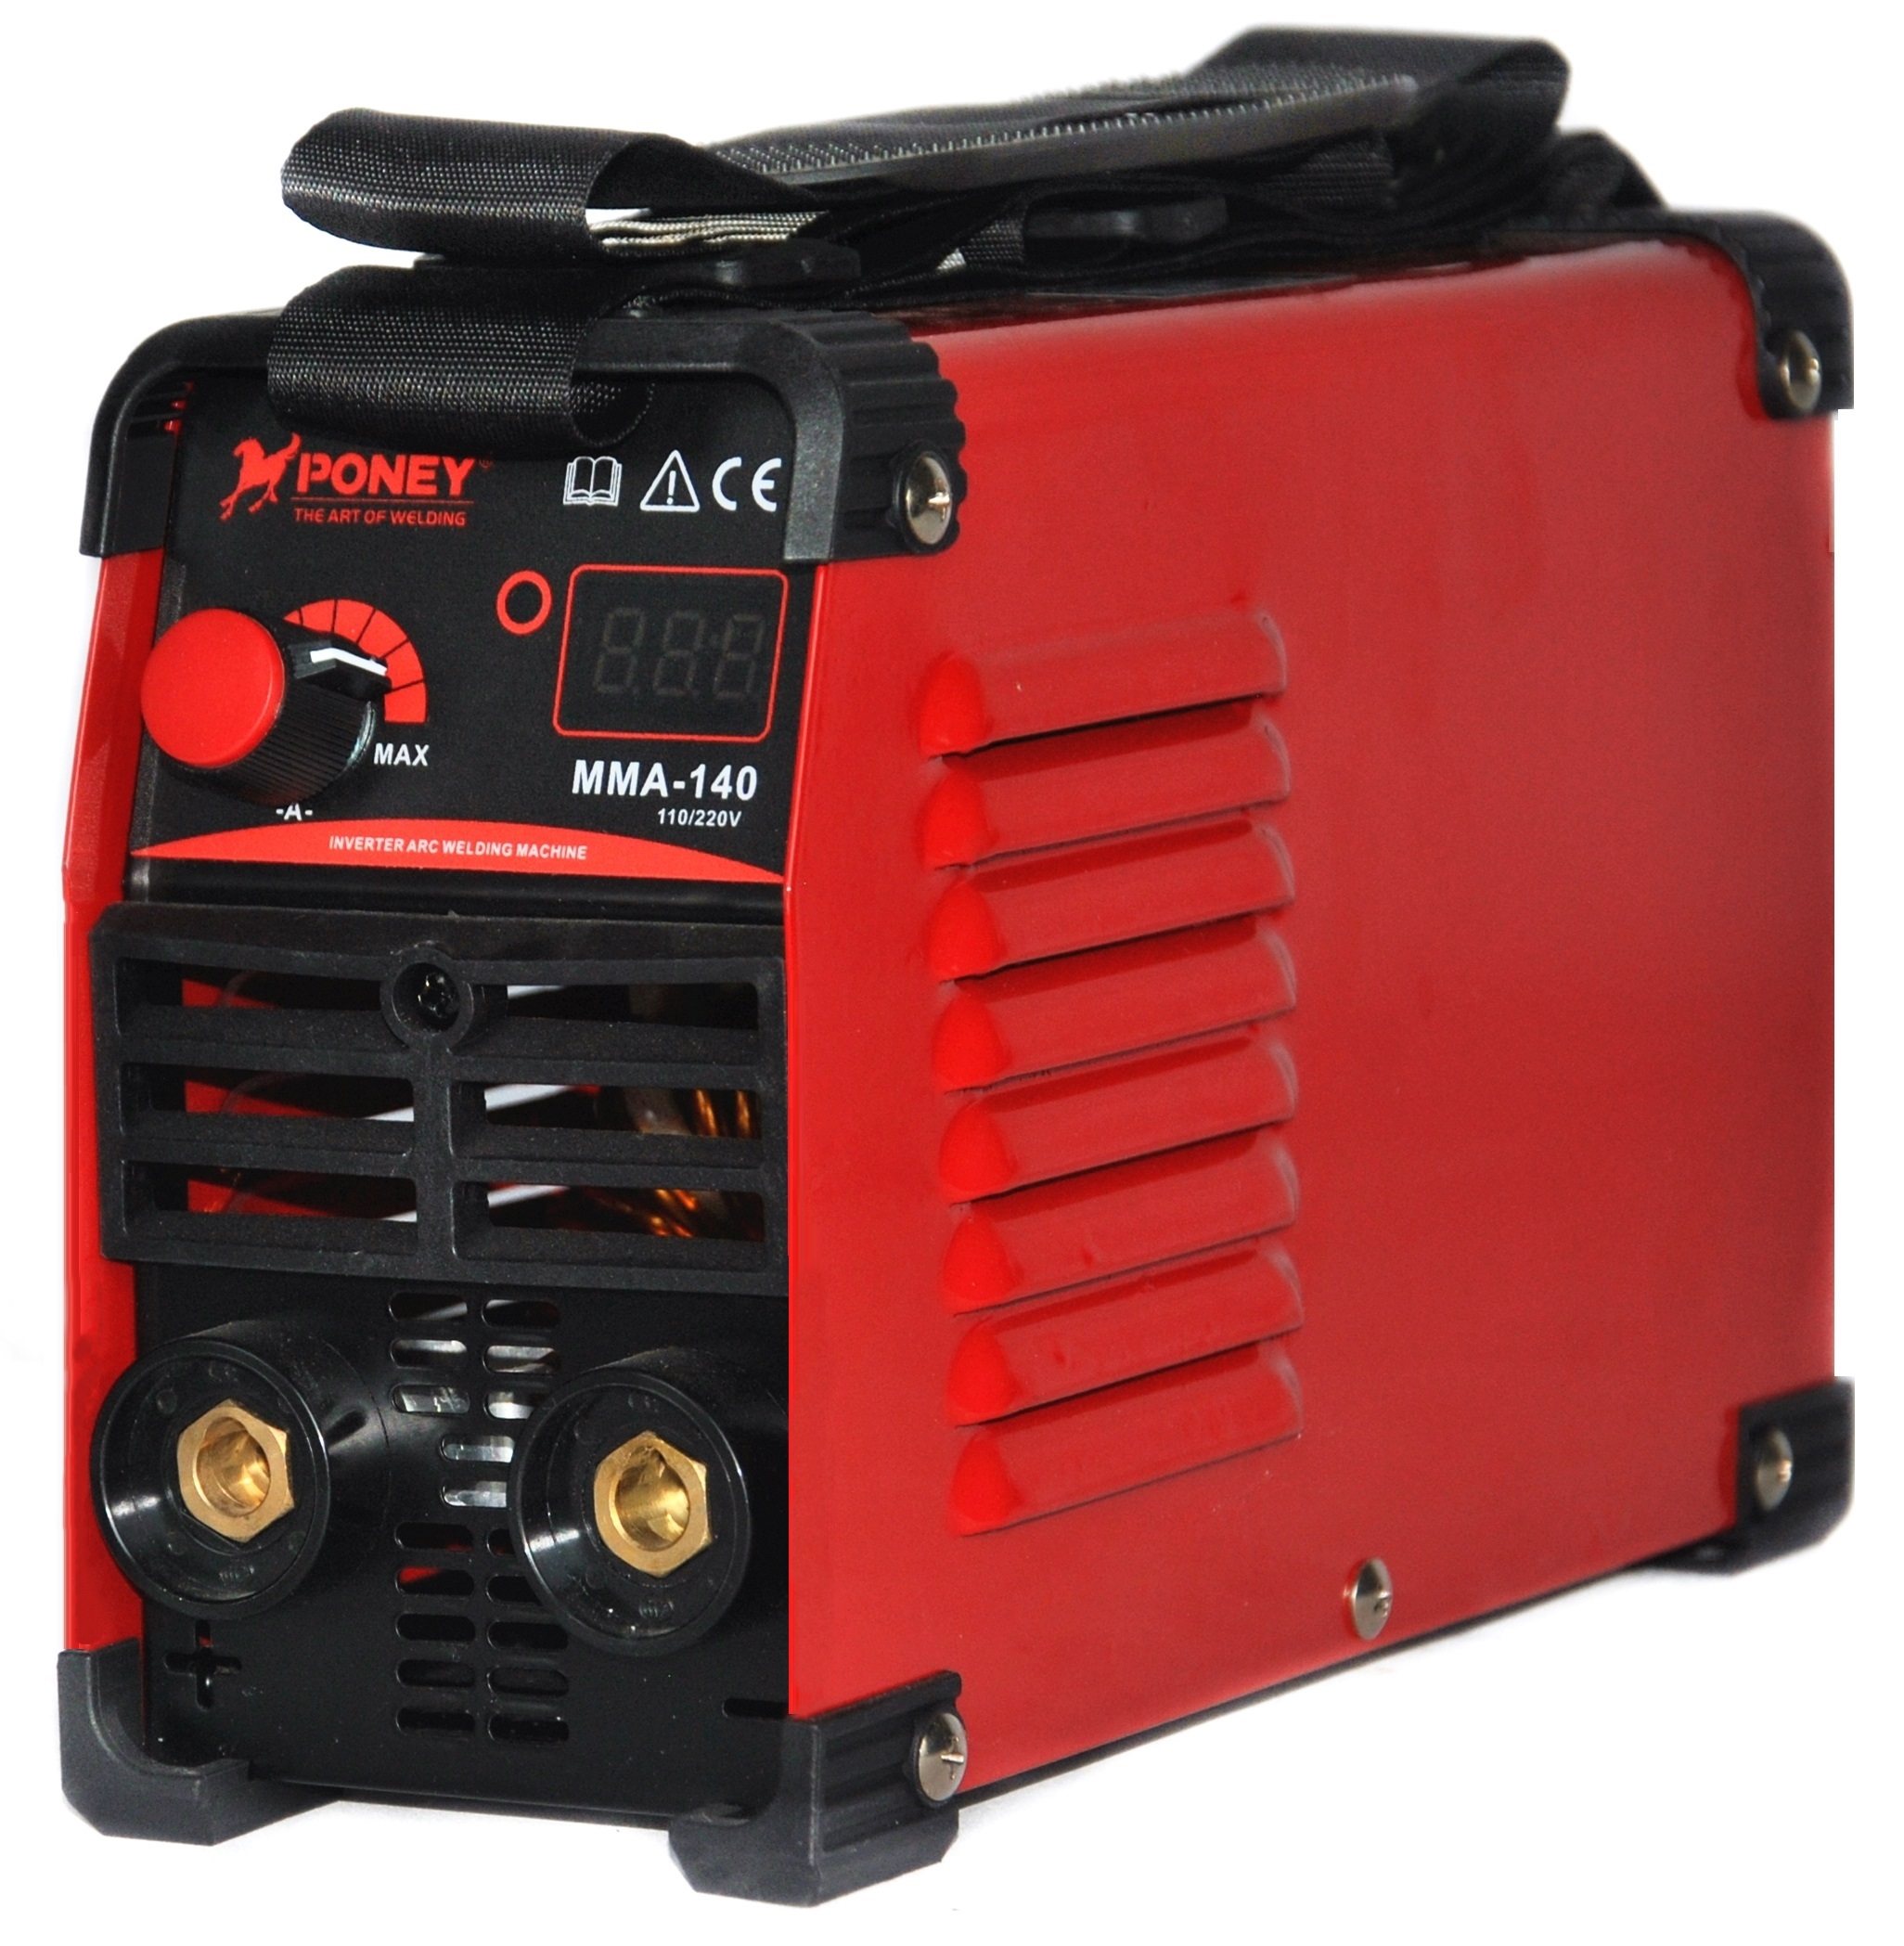
اصل اصلی انطباقپذیری روش ماسکه با این واقعیت است که بر پایه الکترود کار میکند. در جوشکاری ماسکه، از الکترودهای مصرفشدنی استفاده میشود که جریان جوشکاری را مستقیماً به محل اتصال منتقل میکنند و در عین حال مواد پرکننده و پوشش فلکس محافظ را نیز تأمین میکنند. این طراحی یک سیستم خودکفا ایجاد میکند که در آن تکنسینها میتوانند با تعویض الکترودها، ویژگیهای ماده، ضخامت قطعه و شرایط محیطی را تنظیم کنند. وقتی یک مرکز تعمیرات در روزی بدنه پمپ ریختهگریشده از آهنچدن دریافت میکند و روز بعد یک مخزن از فولاد ضدزنگ، اپراتور ماسکه تنها کافی است مشخصات مناسب الکترود را انتخاب کند و تنظیمات اولیه دستگاه مانند شدت جریان و ولتاژ را تغییر دهد. این انعطافپذیری دلیل اصلی این است که روش ماسکه همچنان روش ترجیحی در مراکز عمومی تعمیرات، بخشهای نگهداری و عملیات خدمات میدانی در صنایع سنگین باقی مانده است.
انتخاب الکترود متناسب با نوع ماده در عملیات ماسکه
کاربردهای فولاد کربنی و فولادهای آلیاژی کم
فولاد کربنی در کارهای تعمیرات صنعتی برتری دارد و اکثر پروژههای تعمیرات سازهای، بازسازی لولهها و نوسازی تجهیزات را شامل میشود. جوشکاری MMA با فولاد کربنی سازگان یافته و از طریق الکترودهای روتیلی و قلیایی به خوبی عمل میکند و نفوذ و نرخ رسوبگذاری عالی ارائه میدهد. هنگامی که اپراتورهای MMA با تعمیرات فولاد نرم روبرو میشوند، معمولاً الکترودهایی با طبقهبندی AWS E70XX را انتخاب میکنند که ویژگیهای قوس قابل اعتمادی داشته و استحکام کافی برای بیشتر کاربردها را فراهم میکند. روش MMA امکان تنظیم ساده ولتاژ و جریان را فراهم میکند تا با ضخامت ورق تطبیق یابد، چه روی ورقهای نازک فلزی و چه روی بخشهای سازهای سنگین کار شود. فولادهای آلیاژی کم نیازمند ترکیب شیمیایی متفاوتی در الکترودها هستند، اما MMA به راحتی این مواد را با استفاده از الکترودهای E80XX یا E90XX بدون نیاز به تغییرات تخصصی در تجهیزات پذیرفته است.
فولاد ضدزنگ و مواد مقاوم در برابر خوردگی
استیل ضدزنگ چالشهای منحصربهفردی در محیطهای تعمیرات ایجاد میکند، زیرا جوشکاری نامناسب میتواند باعث حساسیتپذیری و خوردگی در منطقه تحت تأثیر حرارت شود. جوشکاری با الکترود دستی (اماماِی) با استفاده از الکترودهای آستنیتی به استیل ضدزنگ سازگار میشود که مقاومت در برابر خوردگی ماده را حفظ کرده و همزمان استحکام کافی اتصال را فراهم میکند. تکنسینهای تعمیراتی که از روش اماماِی استفاده میکنند، میتوانند الکترودهایی مانند E308L یا E316L را انتخاب کنند که با ترکیب فلز پایه همخوانی داشته و از کاهش کروم در منطقه حرارتی جوش جلوگیری میکنند. فرآیند امماِی به اپراتوران اجازه میدهد تا ورودی حرارت را از طریق انتخاب دقیق جریان تنظیم کنند و بدین ترتیب دمای بین لایهها را پایین نگه دارند تا خطر حساسیتپذیری به حداقل برسد. این قابلیت سازگاری، امماِی را بهویژه در کاربردهای تعمیراتی صنایع فرآوری مواد غذایی، داروسازی و نیروگاههای شیمیایی ارزشمند میسازد که در آنها مقاومت در برابر خوردگی مستقیماً بر ایمنی تولید و انطباق با مقررات تأثیر میگذارد.
مکانیزمهای سازگاری حرارتی و متالورژیکی
کنترل ورودی حرارت و پاسخ ماده
مواد مختلف بهصورت متفاوتی به گرمای جوشکاری واکنش نشان میدهند و جوشکاری با الکترود روپوشدار (MMA) امکان کنترل دقیق این واکنشها را فراهم میکند. برای مثال، چدن نیازمند مدیریت ظریف گرماست، زیرا سردشدن سریع ساختارهای ریزدانهی شکنندهای ایجاد میکند که منجر به ترکخوردن در تعمیرات میشود. هنگامی که اپراتورهای MMA روی قطعات چدنی کار میکنند، جریان را کاهش میدهند تا ورود گرما کم شود، فلز پایه را از پیش گرم میکنند و دمای بین لایهها را در طول فرآیند جوشکاری بهطور مداوم در حد گرم نگه میدارند. این استراتژی سازگی حرارتی از ضربهی حرارتی ناگهانی جلوگیری میکند و بدینترتیب دوام تعمیرات حفظ میشود. از سوی دیگر، آلومینیوم نیازمند ورود گرمای نسبتاً بالا برای تضمین نفوذ کافی است، اما تجهیزات جوشکاری MMA را میتوان تنظیم کرد تا این انرژی را بدون گرمشدن بیش از حد بخشهای نازک تأمین کند. تکنسینها همچنین میتوانند الکترودهای تخصصی آلومینیوم را انتخاب کنند که قابلیت جوشکاری را بهبود بخشیده و خطر متخلخلشدن را در این تعمیرات حیاتی کاهش دهند.
پایداری قوس و تنظیم نفوذ
ویژگیهای قوس جوشکاری الکترود دستی (اماماِی) بهصورت طبیعی با ترکیب الکترود و تنظیمات دستگاه، برای مواد مختلف سازگشتپذیر هستند. هنگامی که الکترودهای اماماِی برای تعمیر چدن طراحی میشوند، قوسی نسبتاً خنک تولید میکنند و نرخ سردشدن را کند میسازند؛ این امر به ماده زمان کافی میدهد تا تنشهای داخلی خود را آزاد کند. برای تعمیرات فولاد سازهای که نیازمند نفوذ عمیقتر در بخشهای ضخیمتر هستند، الکترودهای اماماِی و پارامترهای دستگاه به سمت جریان بالاتر و رفتار قوسی پرانرژیتر تغییر میکنند. این توانایی در تنظیم ویژگیهای قوس بدون نیاز به تعویض تجهیزات، مزیتی اساسی است که جوشکاری اماماِی را به روش استاندارد در محیطهای تعمیراتی با مواد متنوع تبدیل کرده است. اپراتورهایی که با تجهیزات اماماِی کار میکنند، میتوانند ولتاژ و جریان را در محدودههای مشخصی تنظیم کنند تا شکلپذیری حوضچه جوش، عمق نفوذ و ظاهر خط جوش را برای هر مادهٔ خاصی که تعمیر میشود، بهینه سازند.
انعطافپذیری تعمیرات در محل و چالشهای مربوط به مواد
سناریوهای تعمیرات چندمادهای در محیطهای صنعتی
شرایط واقعی تعمیرات اغلب نیاز دارند که یک تکنسین در یک بازدید خدماتی، به چندین ماده مختلف بپردازد. برای مثال، در یک عملیات معدنی ممکن است در یک پنجره توقف، تعمیر قاب فولادی، بازسازی قطعات ریختهگری آهنی و نصب سختافزارهای ضدزنگ لازم باشد. جوشکاری الکترودی (MMA) در مقایسه با فرآیندهای تخصصیتر، بهراحتیتر با این سناریوهای ترکیبی مواد سازگار میشود، زیرا اپراتور مجموعهای از الکترودهای متنوع را همراه دارد و تنها با تنظیمات ساده پارامترهای دستگاه — نه با بازتنظیم پیچیده تجهیزات — کار میکند. وقتی یک پایه یاتاقان ساختهشده از آهن چکشخوار نیاز به تقویت داشته باشد و در کنار اعضای سازهای فولاد کربنی قرار گرفته باشد، اپراتور MMA با انتخاب الکترودهای مناسب و تنظیم جریان، هر دو تعمیر را با یک دستگاه جوشکاری انجام میدهد. این انعطافپذیری عملیاتی، زمان ایستکردن را کاهش میدهد، پیچیدگی موجودی را به حداقل میرساند و به تیمهای کوچک تعمیراتی اجازه میدهد تا داراییهای صنعتی متنوعی را بدون نیاز به سیستمهای جوشکاری تخصصی متعدد نگهداری کنند.
سطوح سایشی و کاربردهای سختپوشانی
جوشکاری MMA فراتر از ایجاد سادهی اتصالات، در کاربردهای روکشسخت و تعمیر سایشی نیز بهکار میرود که موادی با خواص مشخص سختی و مقاومت در برابر سایش را میطلبد. هنگامی که سطلهای بیلمکانیکی، صفحات شکنها یا لبههای تیغهها بیش از حد مجاز ساییده میشوند، با روش MMA میتوان الکترودهای روکشسخت تخصصی را بهکار برد که سطوح بسیار سختی ایجاد میکنند و بهصورت متالورژیکی به قطعهی پایه متصل میشوند. فرآیند MMA این امکان را به اپراتوران میدهد تا این لایههای محافظ را با انجام چندین پاس و کنترل ورود حرارت، بسازند و بدینترتیب سختی کافی حاصل شود بدون آنکه شرایط شکنندهای ایجاد شود که منجر به جداشدن زودهنگام لایهها گردد. محیطهای مختلف سایشی، ترکیبات شیمیایی متفاوتی برای الکترودهای روکشسخت را میطلبد و تجهیزات MMA با انتخاب الکترود و کنترل جریان، این تفاوتها را پوشش میدهند. واحدهای صنعتی از روکشسخت با روش MMA برای افزایش طول عمر قطعات تا چندین سال استفاده میکنند و جایگزینیهای پرهزینه را به تعویق میاندازند و هزینهی کلی مالکیت داراییها را در کاربردهای متنوع موادی کاهش میدهند.
پرسشهای متداول
آیا جوشکاری امامای را میتوان بدون انجام تغییرات ویژه در تجهیزات، روی تمام فلزات صنعتی به کار برد؟
جوشکاری امامای را میتوان با انتخاب الکترودهای مناسب و تنظیم پارامترهای اصلی دستگاه مانند جریان و ولتاژ، روی اکثر فلزات صنعتی از جمله فولاد کربنی، فولاد ضدزنگ، آهن چدنی و مواد با آلیاژ کم به کار برد. با این حال، برای برخی مواد بسیار واکنشپذیر مانند آلومینیوم، باید از تکنیکهای دقیق و انتخاب صحیح الکترود استفاده کرد؛ همچنین برای برخی آلیاژهای خاص، گرمکردن اولیه یا کنترل دقیق دمای بین لایهها مفید است. تغییر در تجهیزات به ندرت لازم است؛ بلکه اپراتورهای جوش امامای با انتخاب الکترود و تنظیم پارامترهای دستگاه، خود را با ویژگیهای متالورژیکی هر ماده و نیازهای تعمیر آن سازگار میکنند.
چه عواملی تعیین میکنند که آیا یک مرکز تعمیر باید در تجهیزات جوش امامای سرمایهگذاری کند تا انعطافپذیری مواد را افزایش دهد؟
تسهیلات تعمیراتی که با مواد متنوعی در صنایع مختلف سروکار دارند، معمولاً بیشترین سود را از سرمایهگذاری روی جوشکاری الکترودی (اماماِی) میبرند، زیرا این فرآیند با تعویض ساده و ارزان الکترودها و تنظیمات پایهٔ پارامترها، قابلیت پردازش انواع مواد را دارد. اگر در عملیات شما بهطور معمول با فولاد کربنی، چدن، فولاد ضدزنگ و کاربردهای روکشسخت (هاردفیسینگ) مواجه میشوید، جوشکاری اماماِی ارزشی برتر نسبت به نگهداری سیستمهای جوشکاری تخصصی جداگانه ارائه میدهد. هزینهٔ پایین تجهیزات، نیاز کم به زیرساخت و سازگاری گسترده با انواع مواد، اماماِی را انتخابی منطقی برای کارگاههای عمومی تعمیراتی که به چندین بخش Follow-up صنعتی خدمات میدهند، میسازد.
انتخاب الکترود اماماِی چگونه بر کیفیت تعمیرات در کار با مواد ناشناخته تأثیر میگذارد؟
انتخاب الکترود روش MMA بهطور مستقیم موفقیت تعمیر را تعیین میکند، زیرا ترکیب الکترود، شیمی فلوکس و خواص مکانیکی، ویژگیهای جوش، مقاومت در برابر خوردگی و استحکام اتصال را برای هر کاربردی تعیین میکنند. هنگامی که تکنسینهای با تجربهٔ روش MMA با مواد ناشناختهای روبهرو میشوند، به مشخصات سازندگان الکترود مراجعه میکنند تا الکترودهایی را شناسایی کنند که ترکیب فلز پایه و نیازهای تعمیر را برآورده میسازند. انتخاب مناسب الکترود در ترکیب با جریان مناسب و دمای پیشگرمکردن، اطمینان حاصل میکند که تعمیرات انجامشده با روش MMA، استانداردهای عملکردی خاصِ هر ماده را برآورده میسازند و در شرایط سخت صنعتی، دوام بلندمدتی ارائه میدهند.
فهرست مطالب
- انتخاب الکترود متناسب با نوع ماده در عملیات ماسکه
- مکانیزمهای سازگاری حرارتی و متالورژیکی
- انعطافپذیری تعمیرات در محل و چالشهای مربوط به مواد
-
پرسشهای متداول
- آیا جوشکاری امامای را میتوان بدون انجام تغییرات ویژه در تجهیزات، روی تمام فلزات صنعتی به کار برد؟
- چه عواملی تعیین میکنند که آیا یک مرکز تعمیر باید در تجهیزات جوش امامای سرمایهگذاری کند تا انعطافپذیری مواد را افزایش دهد؟
- انتخاب الکترود اماماِی چگونه بر کیفیت تعمیرات در کار با مواد ناشناخته تأثیر میگذارد؟
