 EN

جوشکاری گاز بیاثر فلزی، که معمولاً با نام میگ شناخته میشود، ستون فقرات عملیات کار با فلز در دوران مدرن در سراسر صنایع جهان شده است. از تولید خودرو تا ساخت سازههای فولادی، فناوری میگ بهعنوان روش اصلی جوشکاری عمل میکند که تیمهای تولید هر روز بر آن تکیه دارند. گستردگی استفاده از میگ در محیطهای صنعتی تصادفی نیست، بلکه نتیجهی دههها بهبود، قابلیت اطمینان اثباتشده و کارایی بسیار بالای هزینه است که سایر روشهای جوشکاری قادر به رقابت با آن نیستند. درک دلیل اینکه چرا میگ همچنان بهعنوان فرآیند پایه باقی مانده است، بینشهای مهمی دربارهی کارایی عملیاتی، توانایی نیروی کار و ارزش بلندمدت تجاری در کار با فلز فراهم میکند.
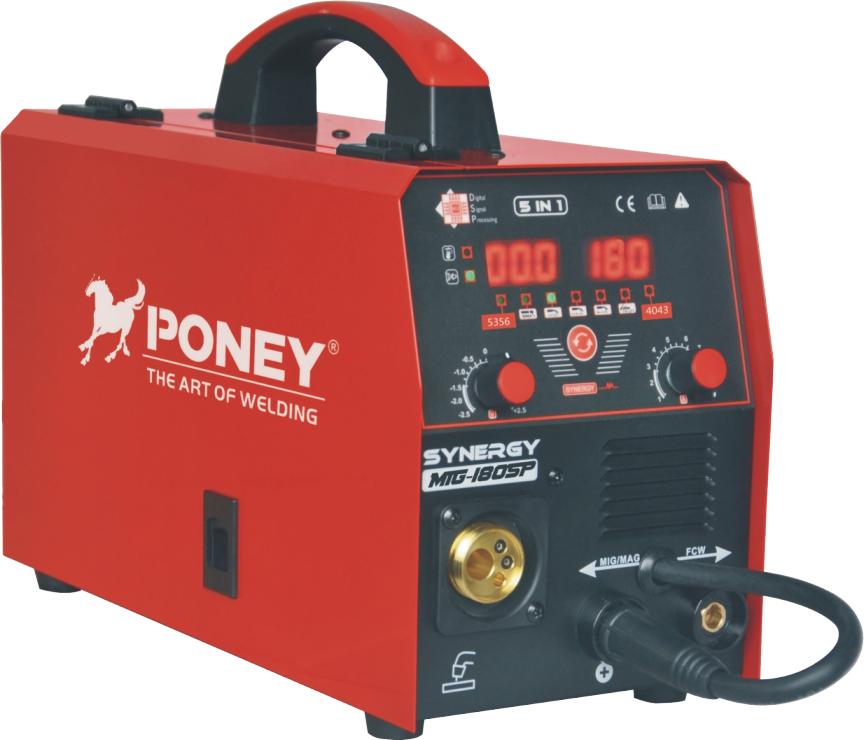
برتری جوشکاری MIG در تأسیسات تولیدی از ترکیب منحصربهفرد سرعت، پایداری و سادگی عملیاتی آن ناشی میشود. برخلاف جوشکاری الکترود دستی سنتی یا فرآیندهای پیچیدهتر، تجهیزات MIG تغذیهٔ پیوستهٔ سیم، کنترل خودکار قوس و نیاز بسیار کم به تمیزکاری را فراهم میکنند. این ویژگیها مستقیماً منجر به کاهش زمان چرخه، کاهش هزینههای نیروی کار و بهبود کیفیت جوش میشوند. برای عملیات فلزکاری که با زمانبندیهای سخت تولیدی و استانداردهای کیفی دقیق سروکار دارند، MIG همچنان عملیترین انتخاب برای محیطهای تولید انبوه باقی میماند.
سرعت و کارایی تولید در عملیات MIG
نرخهای بالای رسوبگذاری اقتصاد فلزکاری را تحت تأثیر قرار میدهند
فرآیند میگ نرخهای رسوبگذاری را بهدست میآورد که بهطور قابلتوجهی بالاتر از جوشکاری الکترودی و جوشکاری قوس تنگستن در محیط گاز بیاثر است؛ این امر مستقیماً بر ظرفیت تولید تأثیر میگذارد. یک اپراتور ماهر میگ میتواند جوشها را در کسری از زمان لازم برای روشهای جایگزین انجام دهد، که این امر به کارگاههای فلزکاری اجازه میدهد تا زمانبندیهای تحویل سختگیرانه را رعایت کنند. این مزیت سرعت در تولید انبوه، که در آن هزاران قطعهٔ یکسان هر روز از تأسیسات عبور میکنند، بیشتر تشدید میشود. از دید اقتصادی فلزکاری، میگ ترجیح داده میشود، زیرا جوشکاری سریعتر به معنای کاهش ساعتهای کاری نیروی انسانی به ازای هر اتصال، کاهش میزان استفاده از تجهیزات و بهبود شاخصهای ظرفیت تولید تأسیسات است.
کنترل خودکار قوس زمان راهاندازی را کاهش میدهد
دستگاههای جوشکاری میگ مدرن از سیستمهای پیشرفته کنترل قوس و سیستمهای همزمان بهره میبرند که بهصورت خودکار سرعت سیم و ولتاژ را بر اساس بازخورد لحظهای تنظیم میکنند. این خودکارسازی نیاز به تنظیمات دستی توسط اپراتور بین جوشها را کاهش میدهد و به جوشکاران کمتجربهتر اجازه میدهد تا در پیکربندیهای مختلف اتصال، کیفیت یکنواختی تولید کنند. در عملیات فلزکاری، این قابلیت مستقیماً منجر به سرعت بیشتر در آموزش اپراتورها، کاهش جوشهای ردشده ناشی از انحراف پارامترها و افزایش مؤثرترین استفاده از تجهیزات میشود. فرآیند میگ اساساً کیفیت جوشکاری را گسترش میدهد و برخی از موانع تخصص فنی که در فرآیندهای دستی وجود دارند را از بین میبرد.
مقرونبهصرفهبودن بهعنوان پایهی پذیرش فرآیند میگ
کاهش هزینههای تجهیزات و بهرهبرداری
تجهیزات جوشکاری میگ سرمایهگذاری اولیهای بسیار کمتر نسبت به روشهای دیگر دارند و این امر دسترسی کارگاههای فلزکاری با هر اندازهای را ممکن میسازد. هزینهٔ مواد مصرفی نیز رقابتی باقی میماند، زیرا سیم میگ در سراسر جهان بهصورت انبوه تولید میشود و بهراحتی و با قیمتی پایدار قابل تأمین است. مصرف گاز، هرچند ضروری است، هزینهٔ عملیاتی قابل پیشبینیای محسوب میشود که مدیران با تجربهٔ فلزکاری میتوانند آن را با دقت در طول چرخههای تولید پیشبینی کنند. این عوامل هزینهای ترکیبی، میگ را به روشی تبدیل میکند که کمترین هزینهٔ کل مالکیت را در طول دورهٔ عمر تجهیزات ارائه میدهد و بهطور مستقیم اهداف سودآوری را که محرک تصمیمات کسبوکارهای فلزکاری هستند، پشتیبانی میکند.
کاهش ضایعات و انجام مجدد کار در فلزکاری
ثبات جوشهای MIG باعث کاهش نرخ عیوب و نیاز به انجام مجدد فرآیند میشود که این دو مشکل در فرآیندهای جوشکاری کمتر قابل اعتماد رخ میدهند. در عملیات کار با فلز، ضایعات و انجام مجدد فرآیند هزینههای پنهانی هستند که بهصورت ساکت تجمع مییابند، زمانی که فرآیندهای جوشکاری فاقد کنترل یا تکرارپذیری لازم باشند. MIG این چالش را از طریق ثبات ذاتی فرآیند و مدیریت خودکار پارامترها برطرف میکند تا جوشها در محدوده مشخصات تعیینشده باقی بمانند. هنگامی که واحدهای کار با فلز، هزینه کل مالکیت را شامل ضایعات، انجام مجدد فرآیند و بازگشت کالا توسط مشتریان محاسبه میکنند، MIG از نظر اقتصادی برتری آشکاری نسبت به فرآیندهایی دارد که نیازمند کنترل دستی بیشتر یا تولید کیفیت متغیر هستند.
دسترسی نیروی کار و آموزش در محیطهای MIG
نیاز کمتر به مهارت، امکان استقرار سریع را فراهم میکند
جوشکاری میگ دامنهٔ وسیعتری از سطوح مهارت اپراتور را نسبت به فرآیندهای جوشکاری الکترودی یا تیگ پذیرفتهاست، که این امر یک مزیت حیاتی در بازار کار تولید امروزی است. عملیات فلزکاری که با جذب جوشکاران دچار مشکل هستند، متوجه میشوند که تجهیزات میگ به آنها این امکان را میدهد تا اپراتوران صلاحیتدار را از متقاضیان کمتجربهتر و در زمان کوتاهتری آموزش دهند. این فرآیند در برابر تغییرات جزئی در پارامترها و ناهماهنگیهای آمادهسازی اتصالات تحملپذیر است؛ بنابراین اپراتوران حتی در دورهٔ یادگیری نیز میتوانند جوشهای قابل قبولی تولید کنند. این دسترسی آسان به جوشکاری میگ، آن را به پایهٔ منطقی برای کارگاههای فلزکاری تبدیل میکند که در حال مدیریت انتقال نیروی کار یا در مناطقی با دسترسی محدود به جوشکاران ماهر فعالیت میکنند.
مسیرهای استانداردشدهٔ آموزش و صدور گواهینامه
فرآیند میگ از برنامههای آموزشی مستحکم، گواهینامههای گستردهالاعتراف و منابع فنی فراوانی که برای کارفرمایان فلزکاری در دسترس است، بهره میبرد. یک جوشکار با گواهینامهٔ میگ جوشکاری MIG مهارتهای قابل حملی را ارائه میدهد که در صنایع و انواع مختلفی از تأسیسات کاربرد دارند و برنامهریزی نیروی کار را انعطافپذیرتر میکنند. مؤسسات آموزشی سراسر جهان به دلیل رواج گستردهٔ جوشکاری MIG در تولید، این روش را در اولویت قرار میدهند و این امر تضمین میکند که عملیات فلزکاری بتوانند از طریق کانالهای استاندارد استخدام، افراد دارای آموزش مناسب را جذب کنند. این استانداردسازی چرخهای خودتقویتکننده ایجاد میکند که در آن جوشکاری MIG بهعنوان پایهٔ پیشفرض باقی میماند؛ زیرا کارفرمایان برای این روش آموزش میدهند، مدارس آن را تدریس میکنند و جویندگان شغل گواهینامهٔ MIG را دنبال میکنند.
کاربردپذیری و محدودهٔ مواد در کاربردهای جوشکاری MIG
سازگاری گسترده با مواد مختلف در بخشهای فلزکاری
فرآیند میگ بهصورت موفقیتآمیز فولاد نرم، فولاد ضدزنگ، آلومینیوم و انواع مواد آلیاژی را که در عملیات کار با فلزات رایجاند، جوش میدهد. این انعطافپذیری در انتخاب مواد بدین معناست که یک واحد تولیدی میتواند تجهیزات میگ را در خطوط تولید مختلفی بهکار گیرد، بدون آنکه نیاز به بازسازی اساسی سرمایه داشته باشد. کارگاههای هوافضا، تأمینکنندگان صنعت خودرو، سازندگان کشتی و تولیدکنندگان سازههای فولادی همگی از فرآیند میگ بهعنوان فرآیند اصلی خود استفاده میکنند، زیرا این فرآیند با تنوع موادی که در عملیات روزانه با آنها روبهرو میشوند، بهخوبی سازگار است. وضعیت پایهای میگ، این توانایی کاربردی و چندمنظوره را منعکس میکند که به شرکتهای کار با فلزات اجازه میدهد تا تجهیزات، آموزشها و رویههای کیفیت را حول یک فرآیند اثباتشده متمرکز سازند.
سازگاری با اتوماسیون و ادغام رباتیک
فرآیند میگ بهصورت یکپارچه با سیستمهای جوشکاری رباتیک هماهنگ میشود و امکان انتقال عملیات فلزکاری از کار دستی به خودکارسازی را بدون نیاز به تعویض کامل تجهیزات فراهم میکند. دانش موجود در زمینهٔ میگ مستقیماً در برنامهنویسی جوشکاری رباتیک میگ قابل استفاده است و این امر موانع اجرایی را کاهش میدهد وقتی واحدها به سمت خودکارسازی حرکت میکنند. این مسیر تکاملی، میگ را به فرآیند پایهای طبیعی برای کارگاههای فلزکاری در مراحل مختلف بلوغ خودکارسازی تبدیل میکند — از عملیات کاملاً دستی تا سلولهای رباتیک بسیار یکپارچه. توانایی استفاده از میگ در محیطهای دستی و خودکار، جایگاه آن را بهعنوان فرآیند پایهای تقویت میکند که زیرساخت جوشکاری واحدهای فلزکاری بر اساس آن ساخته میشود.
پرسشهای متداول
چرا میگ در فلزکاری مدرن نسبت به جوشکاری الکترودی ترجیح داده میشود؟
میگ از جوشکاری با الکترود روکشدار در سرعت، یکنواختی و آسانی استفاده پیشی میگیرد و بنابراین برای عملیات کار با فلز با حجم بالا برتر است. فرآیند میگ نیازمند مهارت کمتری برای اجراست، پاشش و تمیزکاری کمتری ایجاد میکند و نرخ رسوبگذاری بالاتری دارد که با اهداف تولید همسو است. جوشکاری با الکترود روکشدار برای کاربردهای خاصی مانند اتصالات ریشهباز یا شرایط بیرونی همچنان اهمیت دارد، اما میگ اکثر فرآیندهای ساخت و ساز فلزی را کارآمدتر و مقرونبهصرفهتر انجام میدهد.
آیا کارگاههای ساخت آلومینیوم میتوانند بهطور انحصاری بر فناوری میگ متکی باشند؟
بسیاری از عملیات فلزکاری آلومینیوم، تمام توانایی تولید خود را بر پایه جوشکاری میگ میسازند، هرچند کاربردهای تخصصی ممکن است برای اتصالات حیاتی به جوشکاری گاز بیاثر تنگستن نیاز داشته باشند. جوشکاری آلومینیوم به روش میگ کیفیت کافی را برای اکثر کاربردهای تجاری و صنعتی فراهم میکند، در عین حال سرعت و مزایای هزینهای را حفظ میکند که آن را به فرآیند پایه تبدیل میکند. کارگاهها معمولاً هر دو قابلیت را حفظ میکنند، اما برای کارهای تولیدی معمولی بهطور پیشفرض از میگ استفاده میکنند و فرآیندهای جایگزین را برای کاربردهای پیچیدهتر در صنایع هوافضا یا ظروف تحت فشار نگه میدارند که در آنها مشخصات، رویههای خاصی را الزامی میدانند.
میگ از نظر نتایج کیفی با جوشکاری گاز بیاثر تنگستن چگونه مقایسه میشود؟
میگ کیفیت جوشکاری را تولید میکند که برای بیشتر کاربردهای فلزکاری قابل مقایسه با جوشکاری گاز خنثی تنگستن است، در عین حال نرخ رسوب سریعتر و نیاز کمتر به مهارت اپراتور را ارائه میدهد. جوشکاری گاز خنثی تنگستن در کاربردهای دقیق که کنترل بیشینه بر اندازه حوضچه و ویژگیهای پاس روت مورد نیاز است، برتری دارد؛ اما جوشکاری میگ کیفیتی صنعتی ارائه میدهد که برای فلزکاری سازهای و خودروسازی کافی است. انتخاب بین این دو روش به نیازهای خاص کاربرد، حجم تولید و اهداف هزینهای بستگی دارد، نه به محدودیتهای ذاتی میگ.
