 EN

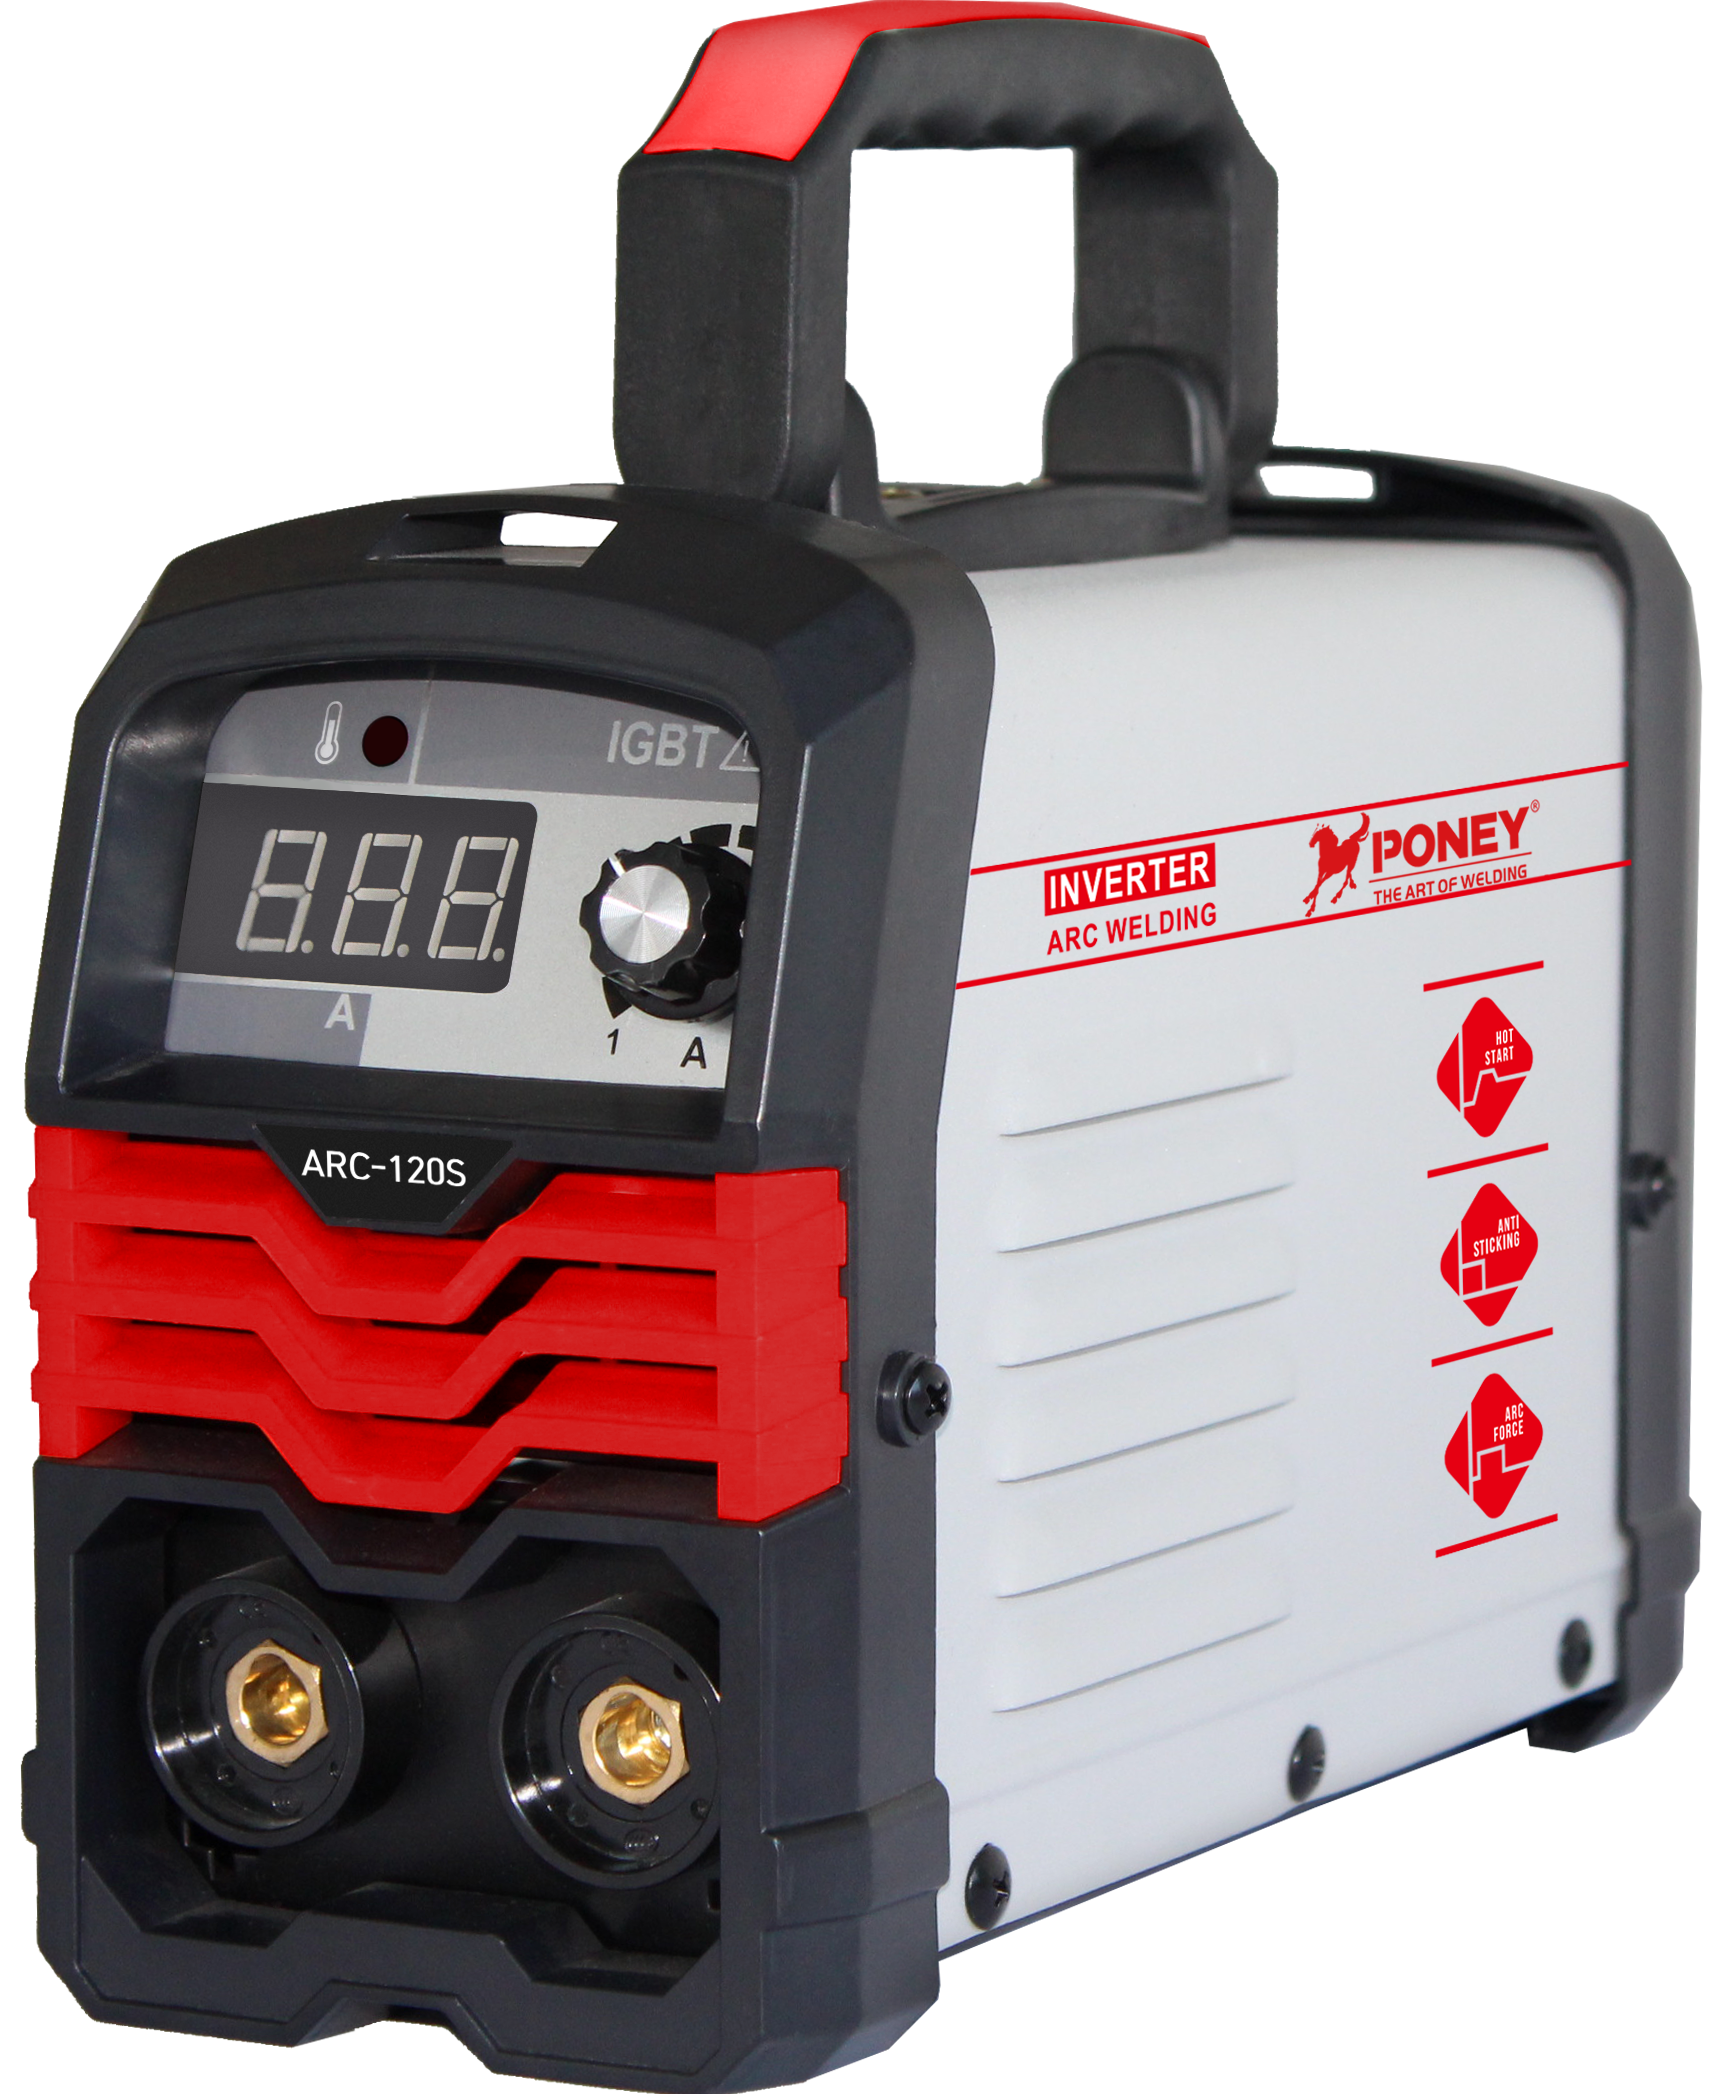
金属不活性ガス溶接(MIG溶接)は、世界中の産業において現代の金属加工作業の基盤となっています。自動車製造から構造用鋼材の製作に至るまで、MIG溶接技術は、生産チームが日々頼りにする基本的な溶接手法です。産業現場でMIG溶接が広く採用されているのは偶然ではなく、長年にわたる技術改良、実証済みの信頼性、そして他の溶接法では到底及ばない優れたコストパフォーマンスによるものです。なぜMIG溶接が今もなお基準となる溶接プロセスであり続けているのかを理解することは、金属加工における運用効率、人材の能力、そして事業の長期的価値を把握する上で極めて重要です。
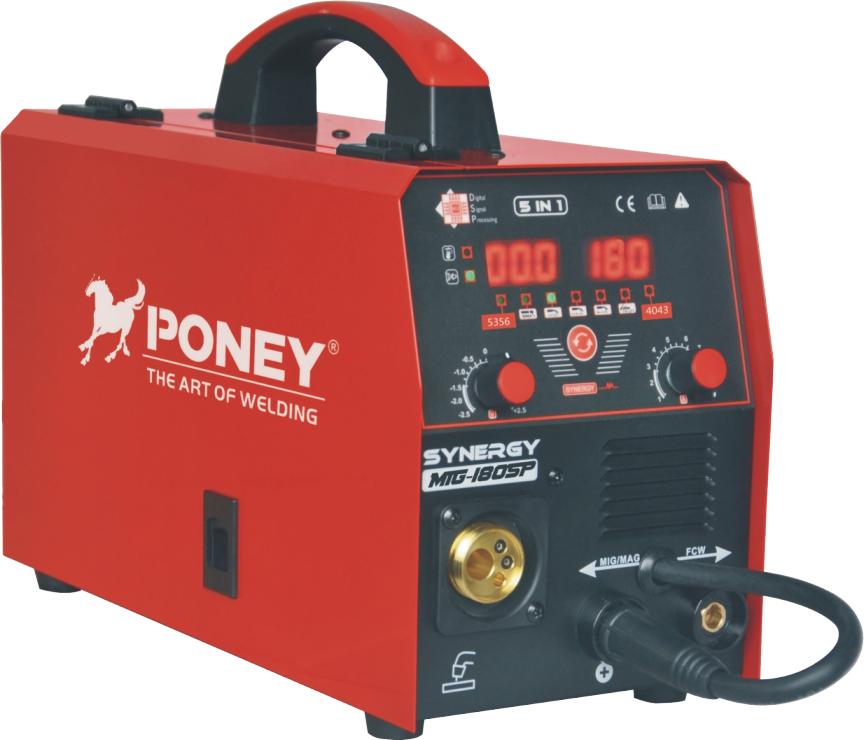
生産施設におけるMIG溶接の優位性は、その高速性、一貫性、操作の簡便さという特有の組み合わせに由来します。従来の被覆アーク溶接やより複雑な溶接プロセスと異なり、MIG溶接装置は連続的なワイヤ供給、自動アーク制御、および最小限の後処理作業を実現します。これらの特性は、直接的に短縮されたサイクルタイム、人件費の削減、そして溶接品質の向上につながります。厳しい納期管理と高水準の品質要求が求められる金属加工現場にとって、MIG溶接は大量生産環境において最も現実的かつ実用的な選択肢です。
MIG溶接における速度と生産効率
高速溶接堆積が金属加工の経済性を牽引
MIG溶接プロセスは、被覆アーク溶接やタングステン不活性ガス(TIG)溶接と比較して、著しく高い溶接堆積速度を実現します。これは生産効率に直接影響を与えます。熟練したMIG溶接オペレーターは、他の溶接方法に比べてごく短時間で溶接作業を完了でき、金属加工工場が厳しい納期に対応できるようになります。この速度面での優位性は、毎日数千点もの同一部品が工場内を流れ込む大量生産ラインにおいてさらに顕著になります。金属加工業界における経済性の観点からもMIG溶接が有利なのは、溶接速度が速いほど、継手あたりの作業工数が削減され、設備の稼働時間が短縮され、工場全体の生産性指標が向上するためです。
自動アーク制御によりセットアップ時間が短縮
最新のMIG溶接機は、高度なアーク制御とシナジーシステムを採用しており、リアルタイムのフィードバックに基づいてワイヤ送給速度と電圧を自動調整します。この自動化により、溶接間でのオペレーターによる手動調整が大幅に削減され、経験の浅い溶接作業者でもさまざまな継手形状に対して一貫した品質を実現できます。金属加工現場では、この機能が直ちにオペレーターの早期戦力化、パラメーターのずれによる不良溶接の減少、および設備総合効率(OEE)の向上につながります。MIG溶接プロセスは、従来の手作業に伴う技術的ハードルを一部解消することで、溶接品質の「民主化」を実現しているのです。
MIG溶接導入の基盤となるコストパフォーマンス
設備費および運用コストの低減
MIG溶接装置は、他の溶接方式と比較して設備投資額が大幅に低く、あらゆる規模の金属加工工場が導入しやすいという特長があります。消費材であるMIGワイヤーは世界中で大量生産されており、価格も安定しているため、コスト競争力も維持されています。保護ガスの使用は必須ですが、その消費量は予測可能な運用コストであり、経験豊富な金属加工現場の管理者であれば、生産サイクル全体を通じて正確に見込めるのです。こうしたコスト要素が総合的に作用することで、MIG溶接は設備のライフサイクル全体におけるトータル所有コスト(TCO)を最も低く抑えられ、金属加工企業の収益性目標達成を直接支援します。
金属加工における不良品・再加工の削減
MIG溶接の溶接品質の一貫性により、信頼性に乏しい他の溶接プロセスで見られるような不良率や再作業の必要性が低減されます。金属加工工程において、材料の廃棄(スクラップ)や再作業は、溶接プロセスに制御性や再現性が欠ける場合に静かに蓄積する「隠れたコスト」です。MIG溶接は、プロセス自体の安定性とパラメーターの自動制御という特長により、溶接品質を仕様内に確実に保つことで、こうした課題に対応します。金属加工工場が、スクラップ、再作業、顧客からの返品なども含めた総所有コスト(TCO)を把握・分析すると、手動による調整が多くを要したり、品質ばらつきが生じやすい他の溶接プロセスと比較して、MIG溶接は経済性の面で優れていることが明確になります。
MIG溶接環境における人材の確保と教育
習熟度のハードルが低いため、迅速な現場導入が可能
MIG溶接は、被覆アーク溶接やTIG溶接と比較して、より幅広い熟練度のオペレーターに対応できるという点で、現代の製造業における人材市場において極めて重要な利点を有しています。溶接工の採用に苦慮している金属加工事業者は、MIG溶接機器を導入することで、経験が浅い候補者からも比較的短期間で適格なオペレーターを育成できます。このプロセスは、パラメーターのわずかなばらつきや継手準備の不完全さに対しても寛容であり、習熟過程においても許容範囲内の品質の溶接を実現可能です。こうしたMIG溶接の容易さは、人材構成の変化に対応する金属加工工場や、熟練溶接工の確保が困難な地域で操業する事業者にとって、最も現実的な出発点となります。
標準化された訓練および資格認定の道筋
MIG溶接プロセスは、確立された訓練カリキュラム、広く認められた資格認定制度、そして金属加工事業者が活用可能な豊富な技術資料を備えています。MIG溶接で資格を取得した溶接工は、 mIG 溶接 異なる産業や施設タイプにまたがって活用できる携帯性の高いスキルを提供し、人材計画をより柔軟にします。世界中の教育機関が、製造業における広範な採用実績を背景にMIG(金属アーク溶接)を重視しており、金属加工事業者は標準的な採用ルートを通じて、十分な訓練を受けた人材を確保できます。この標準化は、雇用主がMIG向けに人材を育成し、学校がMIGを教え、求職者がMIGの資格取得を目指すという好循環を生み、結果としてMIGが事実上のデフォルト基準であり続けているのです。
MIG溶接の多用途性と対応材料の広さ
金属加工各分野にわたる幅広い材料への対応能力
MIG溶接プロセスは、金属加工現場で日常的に扱われる軟鋼、ステンレス鋼、アルミニウムおよび各種合金材料を確実に溶接できます。この幅広い材質対応性により、単一の工場内で複数の製品ラインにわたってMIG設備を共用でき、大規模な設備投資の再構築を必要としません。航空宇宙産業の工場、自動車部品サプライヤー、造船所、構造用鋼材の加工業者など、さまざまな分野の事業者が、日々の業務で多様な材質を扱う必要があることから、MIG溶接を基幹プロセスとして採用しています。MIG溶接が「標準プロセス」と位置付けられている背景には、こうした実用的な汎用性があり、金属加工企業が設備・教育・品質管理をひとつの確立されたプロセスに集約できるという大きなメリットがあります。
自動化およびロボット連携への対応性
MIGプロセスはロボット溶接システムとシームレスに統合され、金属加工作業を手作業から自動化へと移行させることができます。この際、既存の設備を一括して交換する必要はありません。従来のMIG溶接に関する知識は、そのままロボットMIGのプログラミングに応用できるため、工場が自動化を推進する際の導入障壁が低減されます。このような段階的な進化の道筋により、MIGは、完全な手作業から高度に統合されたロボットセルまで、さまざまな自動化成熟度にある金属加工工場にとって自然な基盤プロセスとなっています。また、MIGは手作業でも自動化環境でも適用可能であるという柔軟性が、金属加工施設が溶接インフラを構築するうえでの基盤プロセスとしての地位をさらに強固なものにしています。
よくある質問
現代の金属加工において、なぜMIG溶接が被覆アーク溶接(スタック溶接)よりも好まれるのですか?
MIG溶接は、手溶接(スタック溶接)と比べて、作業速度・品質の安定性・操作の容易さのすべてにおいて優れており、大量生産を要する金属加工作業に特に適しています。MIG溶接は操作に高度な技術を必要とせず、飛散が少なく後処理も簡単で、生産目標に合致する高い溶接金属付着率を実現します。一方、手溶接は、オープンルート継手や屋外作業など、特定の用途では依然として有効ですが、一般的な金属加工製造においては、MIG溶接の方が効率的かつコストパフォーマンスに優れています。
アルミニウム加工工場は、MIG溶接技術のみに依存しても大丈夫でしょうか?
多くのアルミニウム金属加工工程では、MIG溶接を中心に生産能力全体を構築していますが、特殊な用途では、特に重要な継手部に対してタングステン不活性ガス(TIG)溶接を必要とする場合があります。アルミニウムのMIG溶接は、商用および産業用のほとんどの用途において十分な品質を確保しつつ、その高速性とコスト効率という利点を活かせるため、標準的な溶接プロセスとして広く採用されています。工場では通常、MIGとTIGの両方の対応能力を維持していますが、標準的な生産作業ではMIGを基本とし、航空宇宙分野や高圧容器など、仕様書で特定の溶接方法が義務付けられるような高度な要求に応える場合にのみ、他の溶接プロセスを用いるのが一般的です。
MIG溶接とタングステン不活性ガス(TIG)溶接では、品質面での違いはどうなりますか?
MIG溶接は、ほとんどの金属加工用途において、タングステン不活性ガス(TIG)溶接と同等の溶接品質を実現します。さらに、溶接金属の堆積速度が速く、作業者の技能レベルも比較的低くて済みます。一方、TIG溶接は、溶融プールのサイズや根元パスの特性を極めて精密に制御する必要がある用途に優れています。しかし、MIG溶接でも構造物や自動車部品の金属加工に十分な産業レベルの品質が得られます。溶接方式の選択は、用途の具体的な要件や生産量、コスト目標によって決まり、MIG溶接自体の本質的な制限によるものではありません。
