 EN

Svařování metodou MIG (metal inert gas), běžně označované jako mig, se stalo základem moderních kovářských operací v průmyslu po celém světě. Od výroby automobilů až po výrobu konstrukčních ocelových prvků se technologie mig používá jako základní svařovací metoda, na kterou se výrobní týmy denně spoléhají. Rozšířené využití mig v průmyslových prostředích není náhodné, ale je výsledkem desetiletí zdokonalování, ověřené spolehlivosti a výjimečné cenové efektivity, kterou žádná jiná svařovací metoda nedokáže překonat. Pochopení toho, proč zůstává mig základní metodou, odhaluje klíčové poznatky o provozní efektivitě, schopnostech pracovní síly a dlouhodobé obchodní hodnotě v kovářském průmyslu.
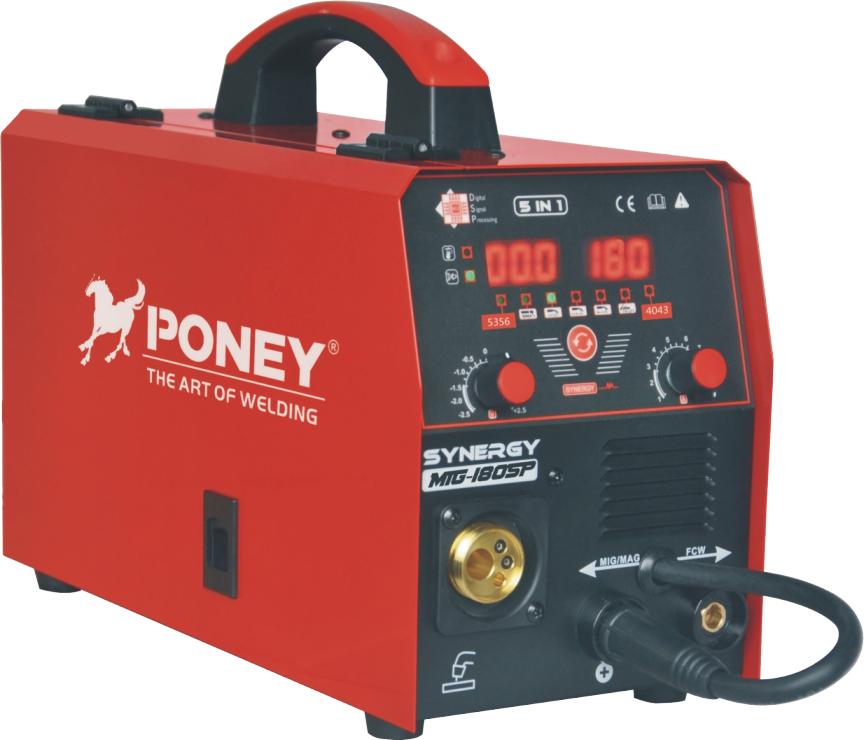
Nadvláda svařování MIG ve výrobních zařízeních vyplývá z jeho jedinečné kombinace rychlosti, konzistence a provozní jednoduchosti. Na rozdíl od tradičního ručního obloukového svařování nebo složitějších procesů zařízení pro svařování MIG zajišťují nepřetržité podávání drátu, automatickou kontrolu oblouku a minimální nároky na úklid. Tyto vlastnosti se přímo promítají do kratších cyklových dob, snížených nákladů na práci a zlepšené kvality svarů. Pro operace zpracování kovů, které řídí napjaté výrobní harmonogramy a náročné požadavky na kvalitu, zůstává MIG nejpraktičtější volbou pro výrobní prostředí s vysokým objemem.
Rychlost a výrobní efektivita při provozu MIG
Vysoké rychlosti nanesení materiálu určují ekonomiku zpracování kovů
Proces MIG dosahuje výrazně vyšších rychlostí navařování než ruční obloukové svařování (stick) nebo svařování netečným plynem s wolframovou elektrodou (TIG), což přímo ovlivňuje výrobní propustnost. Zkušený operátor MIG dokáže provést svařování za zlomek času potřebného u jiných metod, čímž kovářské dílny mohou splnit náročné dodací lhůty. Tato výhoda rychlosti se ještě zvětšuje při výrobě velkých sérií, kdy tisíce identických součástí denně procházejí výrobními zařízeními. Ekonomika kovářské výroby preferuje metodu MIG, protože rychlejší svařování znamená nižší počet pracovních hodin na každý svar, snížené využití zařízení a lepší ukazatele propustnosti výrobního zařízení.
Automatická regulace oblouku zkracuje dobu nastavení
Moderní svařovací stroje pro metodu MIG zahrnují sofistikované řízení oblouku a synergické systémy, které automaticky upravují rychlost podávání drátu a napětí na základě zpětné vazby v reálném čase. Tato automatizace snižuje potřebu ruční úpravy parametrů mezi jednotlivými svary a umožňuje méně zkušeným svařovačům dosahovat konzistentní kvality i u různých konfigurací spojů. V operacích metalurgie se tato schopnost přímo promítá do rychlejšího zaškolení obsluhy, menšího počtu odmítnutých svárů způsobených driftem parametrů a vyšší celkové efektivity výrobního zařízení. Proces MIG tak v podstatě demokratizuje kvalitu svařování tím, že odstraňuje některé bariéry technické odbornosti, jež trápí manuální postupy.
Nákladová efektivita jako základ přijetí metody MIG
Nižší náklady na vybavení a provoz
Zařízení pro svařování MIG představuje výrazně nižší počáteční investici ve srovnání s alternativami, čímž se stává dostupným pro kovářské dílny všech velikostí. Náklady na spotřební materiál zůstávají konkurenceschopné, protože drát pro svařování MIG se vyrábí hromadně po celém světě a je široce dostupný za stabilní ceny. Spotřeba plynu, i když je nezbytná, představuje předvídatelnou provozní nákladovou položku, kterou zkušení manažeři kovářských dílen mohou přesně odhadnout v rámci jednotlivých výrobních cyklů. Tyto kombinované nákladové faktory znamenají, že svařování MIG poskytuje nejnižší celkové náklady na vlastnictví během životního cyklu zařízení a přímo podporuje ziskové cíle, které určují rozhodování v kovářském průmyslu.
Snížení odpadu a přepracování v kovářském průmyslu
Konzistence svařování metodou MIG snižuje míru vad a potřebu oprav, které trápí méně spolehlivé svařovací procesy. V kovových výrobách odpad a opravy představují skryté náklady, které se tichounce hromadí, pokud svařovací procesy postrádají kontrolu nebo opakovatelnost. MIG tento problém řeší díky vnitřní stabilitě procesu a automatickému řízení parametrů, které udržuje svarové spoje v rámci specifikace. Pokud výrobní zařízení zohledňují celkové náklady na vlastnictví – včetně odpadu, oprav a vrácených výrobků od zákazníků – ukazuje MIG lepší ekonomickou efektivitu ve srovnání s procesy vyžadujícími vyšší míru ručního ovládání nebo produkujícími proměnlivou kvalitu.
Přístupnost pracovní síly a školení v prostředích s MIG
Nižší nároky na dovednosti umožňují rychlé nasazení
Svařování MIG umožňuje širší spektrum úrovní odbornosti operátorů ve srovnání se svařováním ručním obalenou elektrodou nebo svařováním WIG, což je kritická výhoda na dnešním trhu práce v průmyslu. Kovové provozy, které potýkají se ztíženým náborem svařovačů, zjistí, že zařízení pro svařování MIG jim umožňuje rychleji vyškolit kvalifikované operátory z méně zkušených kandidátů. Tento proces je tolerantní vůči drobným odchylkám nastavení parametrů a nepravidelnostem při přípravě svarových spojů, takže operátoři dokáží vytvářet přijatelné svary i během fáze učení se. Tato přístupnost svařování MIG činí tento způsob logickým výchozím bodem pro kovové dílny řídící přechod pracovní síly nebo působící v oblastech s omezenou dostupností kvalifikovaných svařovačů.
Standardizované školicí a certifikační postupy
Proces svařování MIG těží z dobře zavedených školicích osnov, široce uznávaných certifikací a hojného množství technických zdrojů dostupných pro zaměstnavatele v oboru kovového zpracování. Svařovač certifikovaný v svařování MIG přináší přenositelné dovednosti, které lze uplatnit v různých odvětvích a typech zařízení, čímž se plánování pracovní síly stává flexibilnějším. Výcvikové instituce po celém světě dávají přednost technice MIG kvůli jejímu rozšíření v průmyslu, což zajišťuje, že kovové provozy mohou prostřednictvím běžných náborových kanálů získat adekvátně vyškolené kandidáty. Tato standardizace vytváří samo-posilující cyklus, v němž zůstává MIG výchozí normou, protože zaměstnavatelé školí pro MIG, školy učí MIG a uchazeči o zaměstnání usilují o certifikaci v MIG.
Univerzálnost a široká škála materiálů v aplikacích MIG
Široká kompatibilita materiálů napříč sektory kovového zpracování
Proces MIG úspěšně svařuje uhlíkovou ocel, nerezovou ocel, hliník a různé slitiny, které se běžně vyskytují při zpracování kovů. Tato flexibilita materiálů znamená, že jedna výrobní zařízení může nasadit zařízení pro svařování MIG na více výrobních linek bez nutnosti významné restrukturalizace kapitálu. Letecké dílny, dodavatelé automobilového průmyslu, lodění a výrobci konstrukční oceli se všichni spoléhají na svařování MIG jako na základní proces, protože zvládá rozmanitost materiálů, se kterými se denně setkávají. Základní postavení procesu MIG odráží tuto praktickou univerzálnost, která umožňuje podnikům zabývajícím se zpracováním kovů centralizovat vybavení, školení i postupy zajištění kvality kolem jediné ověřené technologie.
Kompatibilita s automatizací a integrací robotů
Proces MIG se bezproblémově integruje do robotických svařovacích systémů, což umožňuje kovářským provozům přejít od ruční práce k automatizaci bez nutnosti kompletní výměny vybavení. Stávající znalosti o svařování MIG lze přímo převést na programování robotického svařování MIG, čímž se snižují bariéry při zavádění automatizace v zařízeních. Tato evoluční cesta činí MIG přirozeným výchozím procesem pro kovářské dílny v různých stádiích automatizační zralosti – od zcela ručních provozů po vysoce integrované robotické buňky. Možnost používat MIG jak v ručních, tak v automatických prostředích posiluje jeho postavení jako základní proces, kolem něhož kovářská zařízení budují svou svařovací infrastrukturu.
Často kladené otázky
Proč je MIG ve moderním kovářství upřednostňován před svařováním elektrodou?
MIG svařování překonává ruční obloukové svařování (stick) co se týče rychlosti, konzistence a snadnosti použití, čímž se stává vhodnějším pro kovářské operace ve velkém množství. Proces MIG vyžaduje nižší odbornou způsobilost obsluhy, vytváří méně rozstřiku a méně odpadu po úpravě a dosahuje vyšších rychlostí navařování, které odpovídají výrobním cílům. Ruční obloukové svařování (stick) stále nachází uplatnění v konkrétních aplikacích, například u svarů s otevřenou kořenovou částí nebo v podmínkách venku, avšak MIG efektivněji a cenově výhodněji zvládá většinu kovářských výrobních úloh.
Mohou dílny specializující se na zpracování hliníku spoléhat výhradně na technologii MIG?
Mnoho hliníkových metalurgických operací staví celou svou výrobní kapacitu na svařování metodou MIG, i když specializované aplikace mohou vyžadovat svařování netečným plynným obloukem s wolframovou elektrodou (TIG) pro kritické spoje. Svařování hliníku metodou MIG poskytuje dostatečnou kvalitu pro většinu komerčních a průmyslových aplikací a zároveň udržuje rychlost a cenové výhody, které činí tuto metodu základním postupem. Výrobní provozy obvykle udržují obě metody, ale pro standardní výrobní práce preferují metodu MIG a alternativní postupy rezervují pro náročné aplikace v leteckém průmyslu nebo pro tlakové nádoby, kde specifikace vyžadují konkrétní postupy.
Jak se metoda MIG srovnává s metodou TIG z hlediska kvality výsledků?
MIG svařování poskytuje kvalitu sváru srovnatelnou s tungsten inert gas (TIG) svařováním pro většinu aplikací v oblasti metalurgie, přičemž nabízí vyšší rychlost navařování a nižší nároky na dovednosti operátora. TIG svařování se vyznačuje výjimečnou přesností v aplikacích, kde je nezbytná maximální kontrola velikosti tavené lázně a vlastností kořenového průchodu, avšak MIG dosahuje průmyslové kvality, která je dostačující pro konstrukční i automobilové aplikace v oblasti metalurgie. Výběr mezi těmito procesy závisí na konkrétních požadavcích dané aplikace, objemu výroby a cílových nákladech, nikoli na vnitřních omezeních MIG svařování.
