 EN

Metaalinertgaslassen, algemeen bekend als MIG, is de ruggengraat geworden van moderne metaalbewerkingsprocessen in industrieën wereldwijd. Van automobielproductie tot constructiestaalbewerking vormt MIG-technologie de fundamentele lasmethode waarop productieteam dagelijks vertrouwen. De alomtegenwoordigheid van MIG in industriële omgevingen is geen toeval, maar het resultaat van decennia aan verfijning, bewezen betrouwbaarheid en uitzonderlijke kosteneffectiviteit die andere lasprocessen eenvoudigweg niet kunnen evenaren. Inzicht in de redenen waarom MIG de basisproces blijft, onthult cruciale inzichten in operationele efficiëntie, vakbekwaamheid van het personeel en langetermijnbedrijfswaarde in de metaalbewerking.
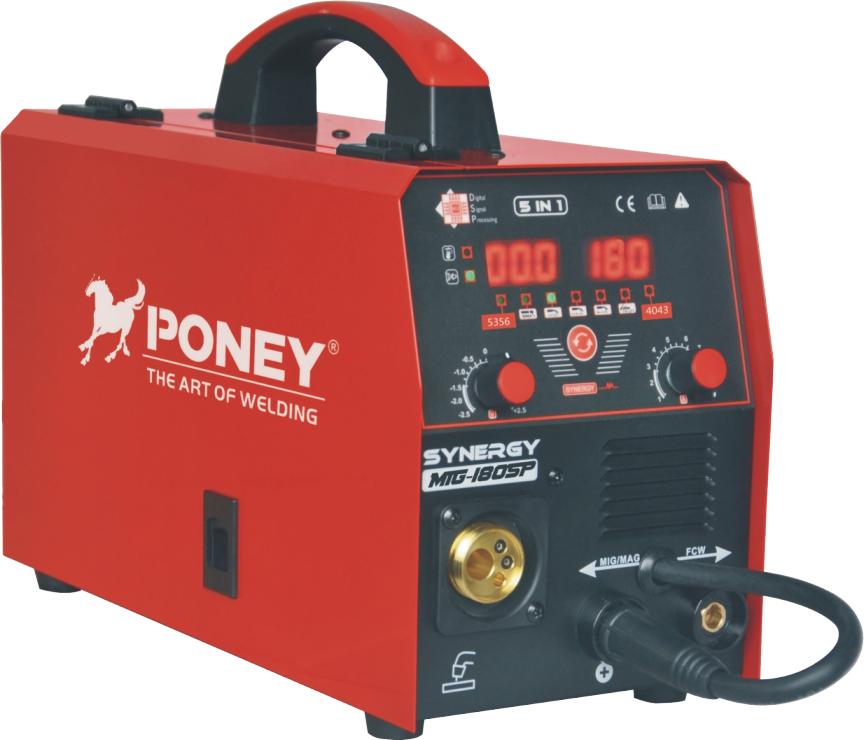
De dominantie van MIG-lassen in productiefaciliteiten is te danken aan de unieke combinatie van snelheid, consistentie en bedieningsgemak. In tegenstelling tot traditioneel elektrodelassen of complexere processen biedt MIG-apparatuur continue draadaanvoer, automatische boogregeling en minimale reinigingsvereisten. Deze kenmerken vertalen zich direct in kortere cyclustijden, lagere arbeidskosten en verbeterde laskwaliteit. Voor metaalbewerkingsbedrijven die strakke productieplanningen en strenge kwaliteitsnormen hanteren, blijft MIG de meest praktische keuze voor productieomgevingen met een hoog volume.
Snelheid en productie-efficiëntie bij MIG-operaties
Snelle afscheiddspercentages bepalen de economie van metaalbewerking
Het MIG-proces bereikt afzettingsnelheden die aanzienlijk hoger zijn dan die van elektrodeslassen of wolfraaminertgaslassen, wat direct van invloed is op de productiedoorvoer. Een ervaren MIG-operator kan lassen voltooien in een fractie van de tijd die nodig is bij alternatieve methoden, waardoor metaalbewerkingsbedrijven agressieve levertijden kunnen halen. Dit snelheidsvoordeel wordt versterkt bij productielopen in grote volumes, waar duizenden identieke onderdelen dagelijks door de installatie stromen. De economie van metaalbewerking bevoordeelt MIG, omdat sneller lassen minder arbeidsuren per lasverbinding betekent, lagere apparatuurgebruik en verbeterde doorvoermetrieken voor de installatie.
Automatische boogregeling vermindert de insteltijd
Moderne MIG-lassers zijn uitgerust met geavanceerde boogregelings- en synergetische systemen die automatisch de draadsnelheid en spanning aanpassen op basis van realtime feedback. Deze automatisering vermindert de noodzaak voor operatoraanpassingen tussen lasnaden en stelt minder ervaren lassers in staat om consistente kwaliteit te leveren bij verschillende verbindingconfiguraties. In metaalbewerkingsprocessen vertaalt deze mogelijkheid zich direct naar snellere inwerkingstelling van operators, minder afgewezen lassen als gevolg van parameterafwijkingen en een hogere totale apparatuurdoeltreffendheid. Het MIG-proces democratiseert in wezen de laskwaliteit door een aantal technische expertisebarrières weg te nemen die handmatige processen belemmeren.
Kosteneffectiviteit als basis voor MIG-toepassing
Lagere apparatuur- en bedrijfskosten
MIG-lasapparatuur vertegenwoordigt een aanzienlijk lagere initiële investering in vergelijking met alternatieven, waardoor het toegankelijk is voor metaalbewerkende bedrijven van alle formaten. De kosten voor verbruiksmaterialen blijven concurrerend, omdat MIG-draad wereldwijd in grote hoeveelheden wordt geproduceerd en breed beschikbaar is tegen stabiele prijzen. Het gasverbruik, hoewel noodzakelijk, vormt een voorspelbare bedrijfskost die ervaren metaalbewerkingsmanagers nauwkeurig kunnen inschatten over productiecycli heen. Deze gecombineerde kostenfactoren betekenen dat MIG de laagste totale eigendomskosten oplevert gedurende de levenscyclus van de apparatuur, wat rechtstreeks bijdraagt aan de winstdoelstellingen die besluitvorming in metaalbewerkende bedrijven sturen.
Minder afval en herwerk in de metaalbewerking
De consistentie van MIG-lasverbindingen verlaagt het aantal gebreken en de noodzaak tot herwerk, wat problemen zijn bij minder betrouwbare lasprocessen. In metaalbewerkingsprocessen vormen afval en herwerk verborgen kosten die stilletjes oplopen wanneer lasprocessen gebrek aan controle of reproduceerbaarheid vertonen. MIG lost deze uitdaging op door de inherente processtabiliteit en automatische parameterbeheersing, waardoor lasverbindingen binnen de specificaties blijven. Wanneer metaalbewerkingsbedrijven de totale eigendomskosten bijhouden – inclusief afval, herwerk en klantretour – blijkt MIG economisch superieur te zijn ten opzichte van processen die meer handmatige bediening vereisen of wisselende kwaliteit opleveren.
Toegankelijkheid van personeel en opleiding in MIG-omgevingen
Lagere vaardigheidsvereisten maken snelle implementatie mogelijk
MIG-lassen accepteert een breder scala aan vaardigheidsniveaus van operators dan elektrode- of TIG-lassen, wat een cruciaal voordeel is op de huidige productiemarkt voor arbeidskrachten. Metaalbewerkingsbedrijven die moeite hebben met het werven van lassers, constateren dat MIG-apparatuur hen in staat stelt om gekwalificeerde operators sneller op te leiden uit minder ervaren kandidaten. Het proces is vergevend bij kleine afwijkingen in parameters en onvolkomenheden in de voorbereiding van de lasnaad, wat betekent dat operators acceptabele lassen kunnen produceren, zelfs tijdens de leercurve. Deze toegankelijkheid van MIG-lassen maakt het de logische basiskeuze voor metaalbewerkingsbedrijven die overgangen in hun personeelsbestand beheren of actief zijn in regio’s waar gekwalificeerde lassers schaars zijn.
Gestandaardiseerde opleidings- en certificeringsroutes
Het MIG-proces profiteert van goed gevestigde opleidingsprogramma’s, wijdverbreid erkende certificeringen en talloze technische hulpmiddelen die beschikbaar zijn voor metaalbewerkingsbedrijven. Een lasser die gecertificeerd is in mIG Lassen brengt draagbare vaardigheden mee die toepasbaar zijn in verschillende industrieën en faciliteitstypes, waardoor personeelsplanning flexibeler wordt. Opleidingsinstellingen wereldwijd geven de voorkeur aan MIG vanwege de veelvoorkomst ervan in de productiesector, zodat metaalbewerkingsbedrijven via standaard wervingskanalen toegang hebben tot goed opgeleide kandidaten. Deze standaardisering creëert een zichzelf versterkende cyclus waarin MIG de standaardbasis blijft, omdat werkgevers opleiden op MIG, scholen MIG onderwijzen en sollicitanten MIG-certificering nastreven.
Veelzijdigheid en materiaalbereik bij MIG-toepassingen
Brede materiaalcompatibiliteit in alle metaalbewerkingssectoren
Het MIG-proces las zacht staal, roestvast staal, aluminium en diverse legeringsmaterialen die veelvoorkomen in metaalbewerkingsprocessen met succes samen. Deze materiaalflexibiliteit betekent dat één faciliteit MIG-apparatuur kan inzetten op meerdere productlijnen zonder grote kapitaalinvesteringen. Lucht- en ruimtevaartbedrijven, automobieltoeleveranciers, scheepsbouwers en constructiestaalverwerkers vertrouwen allemaal op MIG als hun basisproces, omdat het de diversiteit aan materialen aankan die zij dagelijks tegenkomen. De basisstatus van MIG weerspiegelt deze praktische veelzijdigheid, waardoor metaalbewerkingsbedrijven apparatuur, opleiding en kwaliteitsprocedures rond één bewezen proces kunnen consolideren.
Compatibiliteit met automatisering en robotintegratie
Het MIG-proces integreert naadloos met robotlasystemen, waardoor metaalbewerkingsbedrijven kunnen overstappen van handmatig werk naar automatisering zonder dat de gehele apparatuur hoeft te worden vervangen. Bestaande MIG-kennis kan direct worden toegepast op het programmeren van robot-MIG, waardoor de implementatiebarrières kleiner worden wanneer bedrijven automatisering nastreven. Deze evolutionaire aanpak maakt MIG tot het natuurlijke uitgangspunt voor metaalbewerkingsbedrijven in verschillende stadia van automatiseringsrijpheid, van volledig handmatige processen tot sterk geïntegreerde robotcellen. De mogelijkheid om MIG zowel handmatig als geautomatiseerd toe te passen versterkt zijn positie als basisproces waarop metaalbewerkingsbedrijven hun lasinfrastructuur opbouwen.
Veelgestelde vragen
Waarom wordt MIG vaker gekozen dan staaflassen in moderne metaalbewerking?
MIG overtreft staaflassen op het gebied van snelheid, consistentie en gebruiksgemak, waardoor het superieur is voor metaalbewerkingsprocessen in grote volumes. Het MIG-proces vereist minder vaardigheid om te bedienen, veroorzaakt minder spatten en minder nabewerking, en bereikt hogere afscheiddichtheden die aansluiten bij productiedoelen. Staaflassen blijft relevant voor specifieke toepassingen zoals open-wortelverbindingen of buitentoepassingen, maar MIG verwerkt het grootste deel van de metaalbewerkingsfabricage efficiënter en kosteneffectiever.
Kunnen aluminiumfabricagebedrijven volledig vertrouwen op MIG-technologie?
Veel aluminiumbewerkingsprocessen bouwen hun gehele productiecapaciteit rond MIG, hoewel gespecialiseerde toepassingen wellicht TIG-lasmethoden vereisen voor kritieke verbindingen. MIG-lassen van aluminium levert voldoende kwaliteit op voor de meeste commerciële en industriële toepassingen, terwijl het de snelheid en kostenvoordelen behoudt die het tot de standaardprocesmethode maken. Werkplaatsen beschikken doorgaans over beide mogelijkheden, maar gebruiken standaard MIG voor reguliere productiewerkzaamheden en behouden alternatieve processen in reserve voor veeleisende toepassingen in de lucht- en ruimtevaart of bij drukvaten, waarbij specificaties bepaalde procedures voorschrijven.
Hoe verhoudt MIG zich tot TIG-lasmethoden wat betreft kwaliteitsresultaten?
MIG levert laskwaliteit die vergelijkbaar is met die van tiglassen voor de meeste metaalbewerkingsapplicaties, terwijl het tegelijkertijd snellere afzetting en lagere eisen aan de vaardigheid van de operator biedt. Tiglassen blinkt uit bij precisieapplicaties waarbij maximale controle over de grootte van de smeltbad en de eigenschappen van de wortelpas vereist is, maar MIG bereikt industriële kwaliteit die voldoende is voor structurele en automobielgerelateerde metaalbewerking. De keuze tussen deze processen hangt af van specifieke toepassingsvereisten, productievolume en kostenstreefdoelen, en niet van inherente beperkingen van MIG.
