 EN

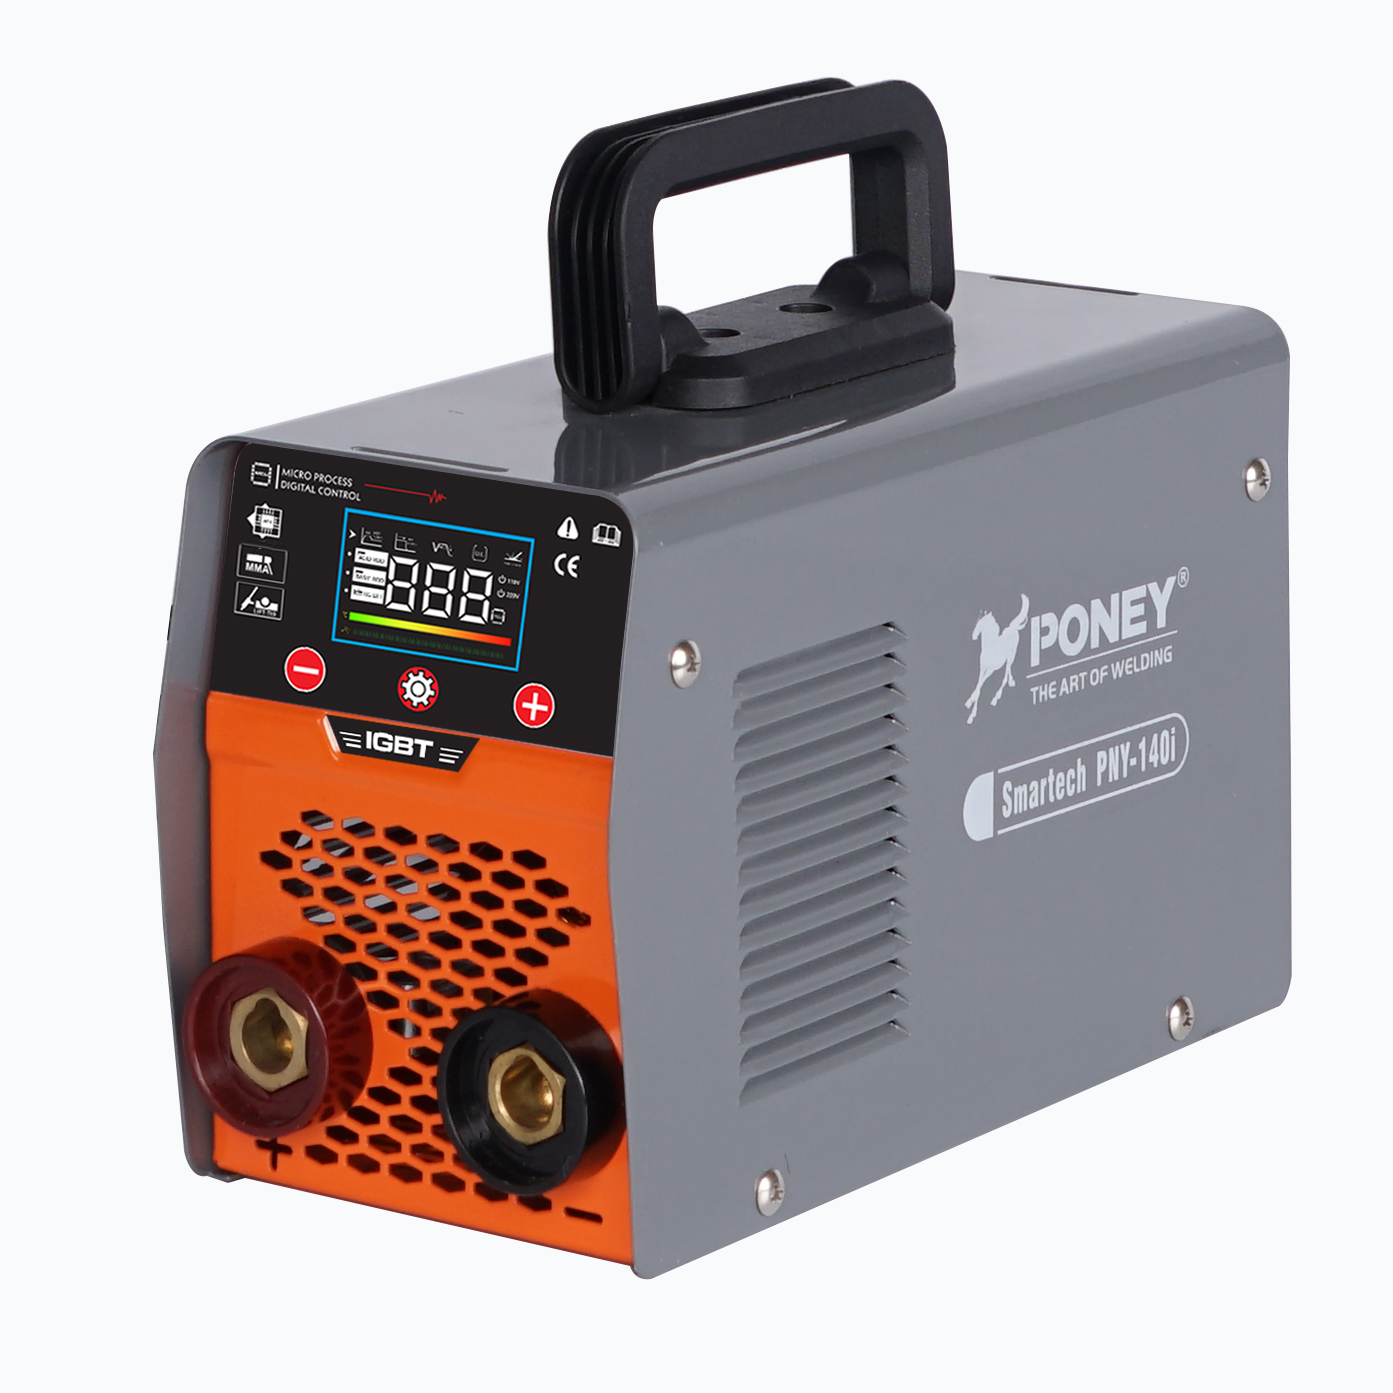
Връзката между ръчно електродно заваръчно устройство и структурната цялост не могат да се преувеличават в съвременното производство и строителство. Когато инвестирате в ръчен заваръчен апарат за критични структурни приложения, стабилността на изходната мощност става определящият фактор, който показва дали окончателните ви заварки отговарят на изискванията на нормативните документи или не издържат проверката. Ръчен заваръчен апарат, който поддържа постоянство в напрежението и силата на тока на дъгата по време на целия заваръчен процес, директно води до по-добра проникновеност на заварката, намалена порестост и съединения, които издържат реалните експлоатационни натоварвания. Разбирането как вашият ръчен заваръчен апарат осигурява това постоянство, е от съществено значение за всеки, който работи в областта на структурна стомана, производството на съдове под налягане или сглобяването на тежко оборудване.
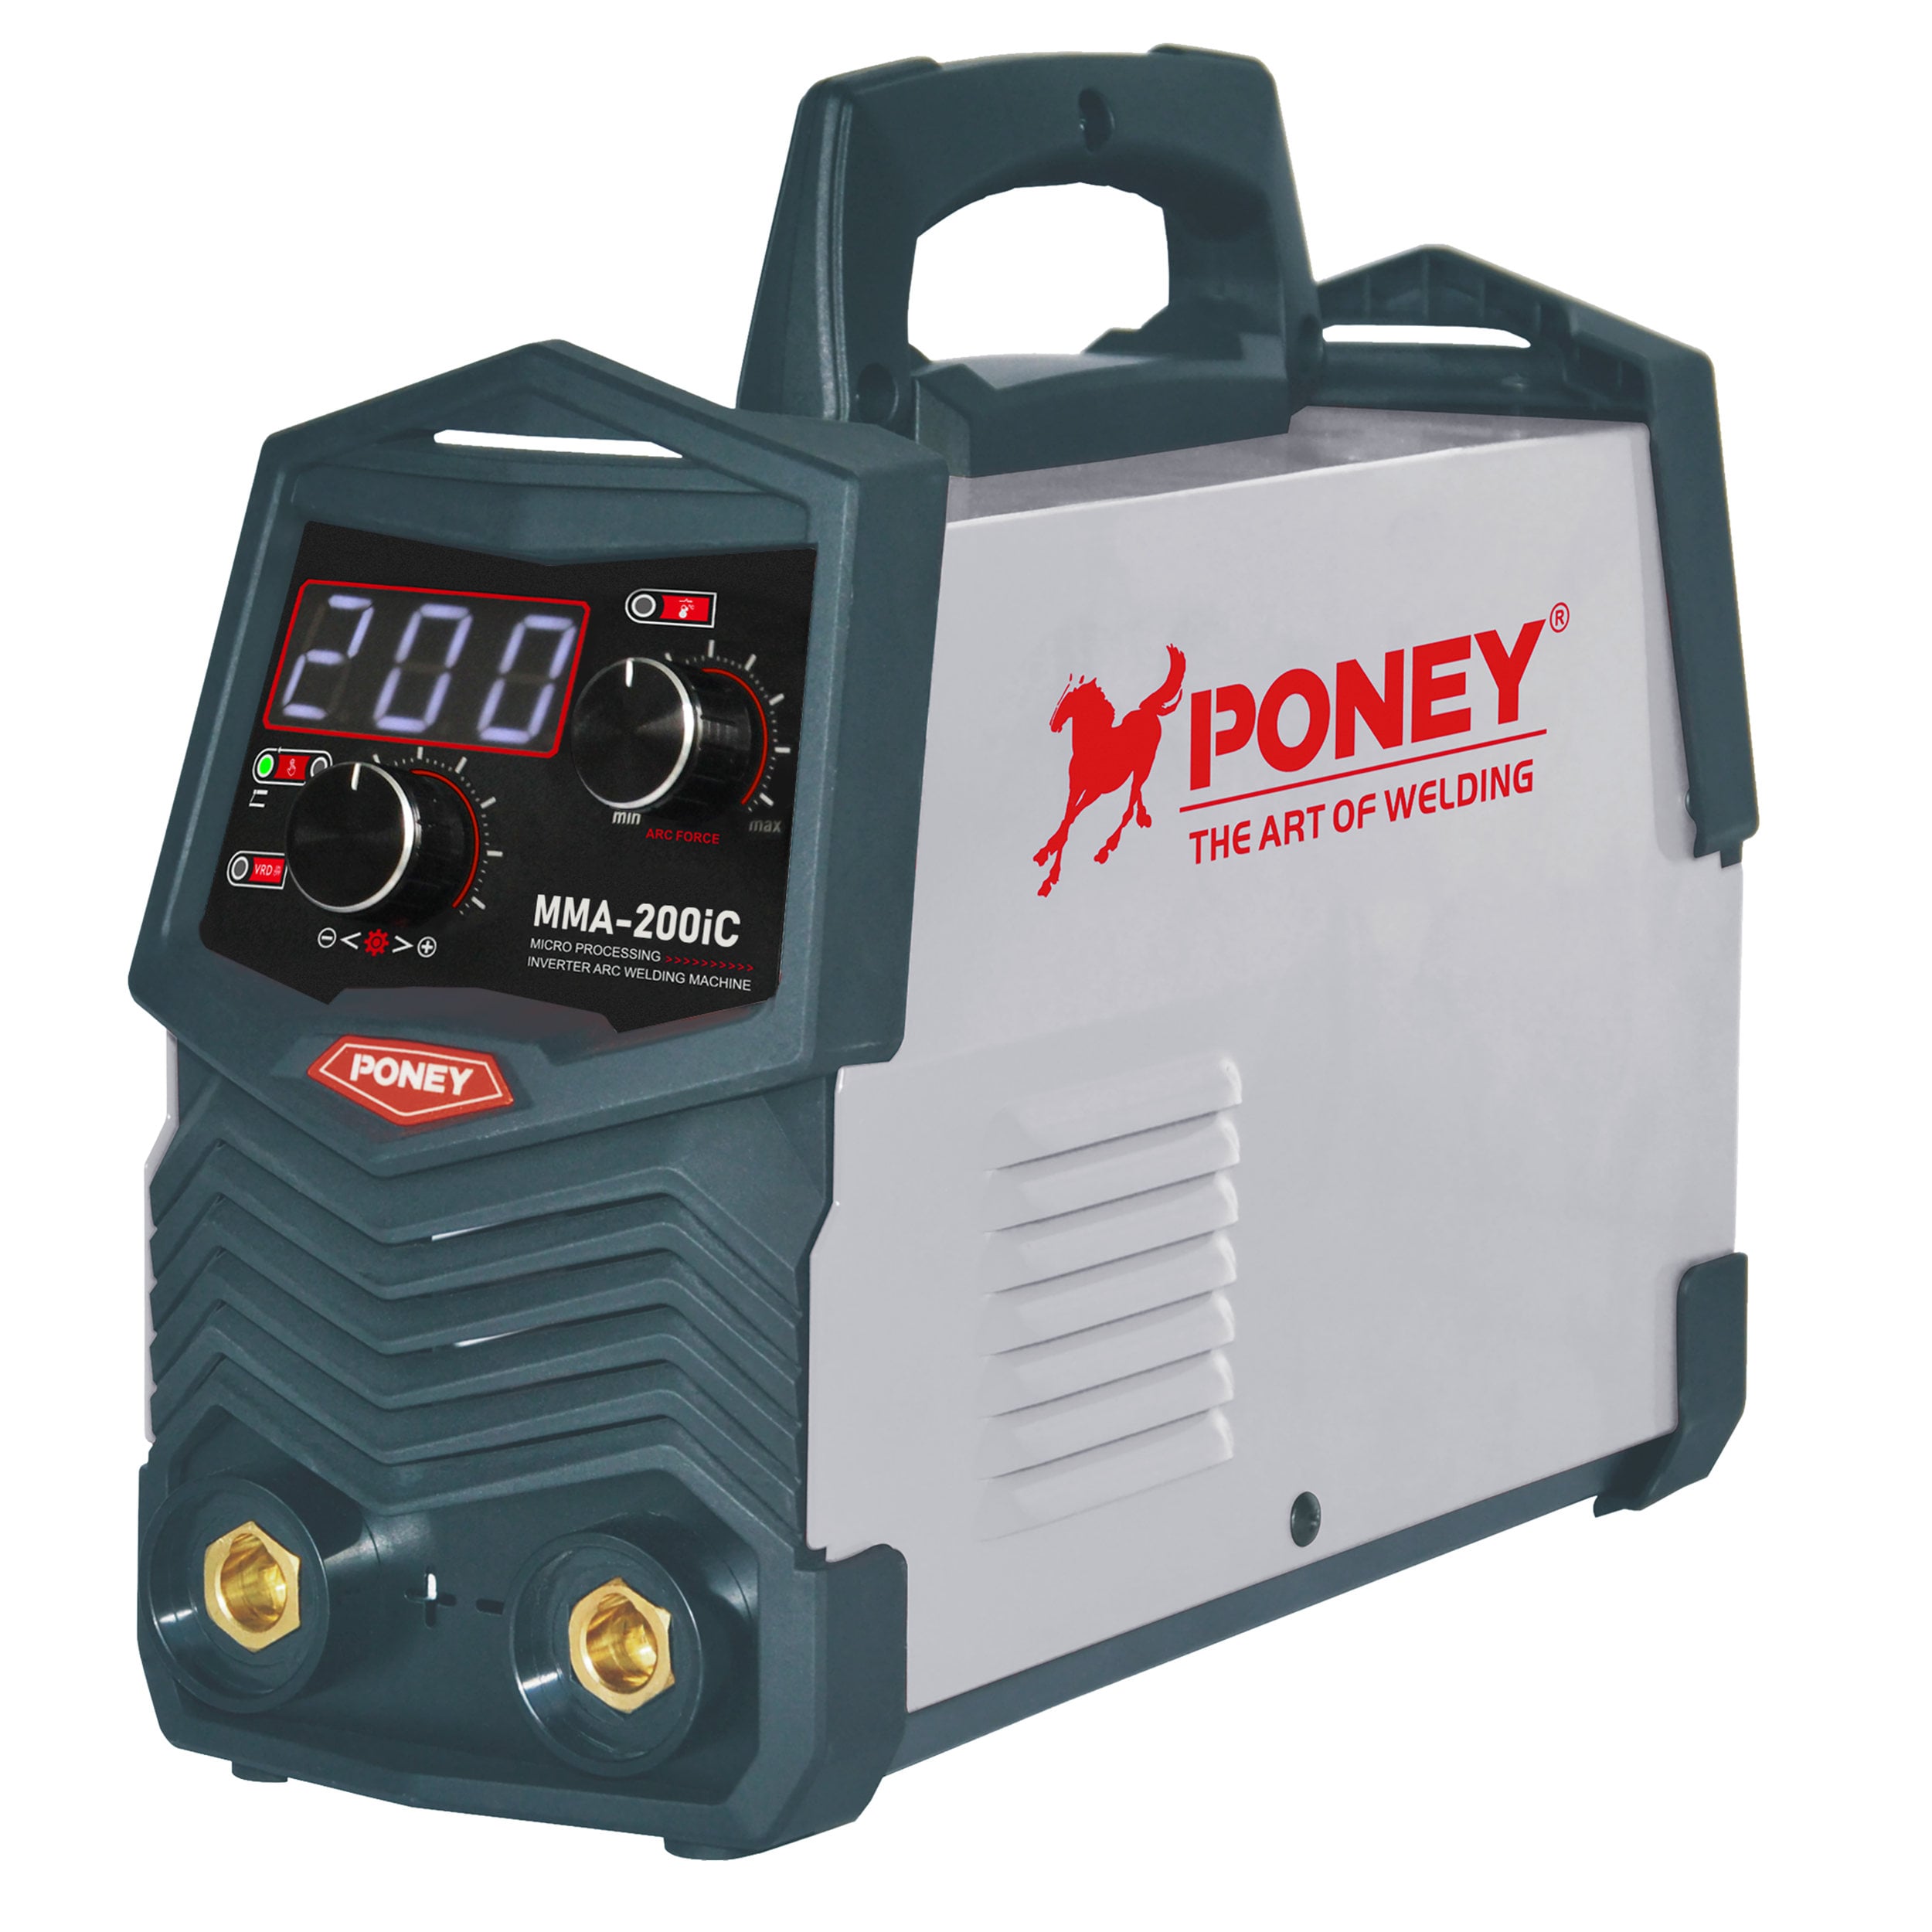
Изходната стабилност на сварката с пръчки не е една спецификация, а по-скоро всеобхватна мярка за това как машината реагира на променящите се електрически натоварвания, видове електроди и променливи на околната среда по време на сваръчния цикъл. Когато характеристиките на дъгата останат стабилни, заварчикът на пръчки произвежда последователен топлинен вход, който контролира дълбочината на сливането, намалява подрязването и свежда до минимум вероятността от студени кръгове или непълно сливане. Структурните инженери и мениджърите на производството разбират, че дефектите на заварката често произтичат от нестабилни условия на дъгата, което прави качеството на вашия заварчик с пръчки основна инвестиция в безопасността и съответствието.
Разбиране на стабилността на изхода в заварчиците с пръчки
Консистенция на напрежението и ампеража
Сварчикът с пръчки поддържа стабилността на изхода чрез вътрешната си електроника за захранване и механизми за обратна връзка, които регулират напрежението и ампеража в реално време. По време на конструктивното заваряване съпротивлението на електродите и дължината на дъгата се променят постоянно, докато операторът придвижва факлата напред, регулира ъгъла и консумира консуматив. Разширените модели на сварчиците с пръчки използват цифрово управление на сигнала или инверторна технология, за да усещат тези вариации и автоматично да коригират доставката на мощност в рамките на милисекунди. Тази отзивчивост е това, което отличава професионалния заварчик с пръчки от началното оборудване. Когато заварчикът с пръчка може да задържи арково напрежение в тесен диапазон, разтопеното състояние се държи предсказуемо, проникването става последователно и получената сплитка постига механичните свойства, посочени в проекта.
Профил на стабилност на дъгата и проникване
Дъгата сама по себе си е проводникът, чрез който ръчният заваръч извършва пренос на енергия към основния метал; когато тази дъга стане нестабилна, проникването става неравномерно. Структурни стандарти като AWS D1.1 изискват минимални нива на проникване, тъй като подрязването или плиткото спояване директно намаляват якостта на връзката. Надежден ръчен заваръч осигурява стабилност на дъгата, като предотвратява колебания на напрежението, които водят до пръскане, рестарт или кратковременно угасване на дъгата. Когато изберете ръчен заваръч, специално проектиран за структурни приложения, получавате достъп до функции като горещ старт, защита от залепване и регулиране на силата на дъгата, които гарантират непрекъснато и гладко горене на дъгата. Тази стабилност позволява на ръчния заваръч да формира последователна геометрия на шева, което означава възпроизводими резултати от механични изпитвания и по-бързо одобряване според стандарта.
Как стабилността на изходната мощност влияе върху качеството на структурното заваряване
Контрол на топлинния вход и скоростта на охлаждане
Входящата топлина се контролира по принцип чрез способността на ръчния заваръч да поддържа постоянна сила на тока и напрежение по цялата дължина на съединението. Високопрочните конструкционни стомани са особено чувствителни към скоростта на охлаждане; ако ръчният заваръч доставя непостоянна мощност, зоната, засегната от топлината, се разширява непредсказуемо и може да се образуват крехки микроструктури, които се разрушават при циклично натоварване. Ръчният заваръч със стабилен изход гарантира, че изискванията за предварително подгряване остават в рамките на спецификацията, а протоколите за термична обработка след заваряване осигуряват очакваната металургична полза. Този контрол е особено важен при дебели заваръчни шевове, където топлинната маса е голяма и охлаждането естествено протича по-бавно. Когато ръчният заваръч поддържа постоянен изход, намалявате риска от водородно индуцирано пукане, слоесто разкъсване и други дефекти, които възникват поради неконтролирана топлинна история.
Намаляване на заваръчните дефекти и разходите за поправка
Нестабилният изход от лошо поддържан или нискокачествен електроден заваръч, води до дефекти, които налагат повторна обработка, удължават сроковете на проектите и увеличават разходите за труд. Порите, липсата на сливане и включванията на шлака всички произлизат от нестабилна дъга, която оставя празнини в структурата на заварката. Всеки дефект, установен чрез ултразвукова или рентгенова инспекция, означава премахване на връзката, почистване на областта с жичеста четка и повторно заваряване — операции, които струват далеч повече от първоначалната заварка. Професионален електроден заваръч, проектиран за структурна цялост, минимизира тези вторични операции, като осигурява чиста и проникваща дъга от първия проход. През продължителен структурен проект разликата между електроден заваръч, който поддържа стабилен изход, и такъв, който не го прави, се преобразува директно в измерими икономии и надеждност на графиките.
Критерии за избор и реална производителност
Инверторна технология и цифров контрол
Съвременните конструкции на ръчни заваръчни апарати използват инверторни захранващи блокове и цифрово управление на сигнала, за да постигнат стабилност на изхода, която е била невъзможна с по-старите трансформаторни машини. Инверторен ръчен заваръчен апарат измерва напрежението на дъгата хиляди пъти в секунда и съответно коригира изхода, като поддържа точно ампеража и профила на напрежението, изисквани от приложението. Тази обратна връзка в реално време означава, че ръчният заваръчен апарат може да осигури еднакво качество на заварката независимо от това дали се заваряват тънки проби или масивни конструктивни елементи. Много професионални производители на метални конструкции сега определят инверторните ръчни заваръчни апарати като базово изискване, тъй като последователността оправдава инвестициите в оборудването чрез намаляване на дефектите и по-бързо квалифициране. При оценка на възможните ръчни заваръчни апарати задайте въпроси относно честотата на управление, разрешението на обратната връзка и дали машината разполага с регулиране на наклона и повдигането за фината настройка на характеристиките на дъгата според конкретната комбинация от електрод и материал.
Избор на електрод и съвместимост с дъгата
Производителността на вашата ръчна заваръчна машина е вътрешно свързана с избрания електрод, а различните типове електроди изискват различни характеристики на подаването на енергия. Ниско-водородният електрод E7018, често използван при конструкционни работи, изисква ръчна заваръчна машина, способна да поддържа по-високата му скорост на наплавяне и по-строгите граници на ампеража. Когато ръчната заваръчна машина не може да осигури стабилност на изходната мощност в препоръчания диапазон на ампераж за вашия електрод, губите възможността да нанасяте последователни форми на шева и задълбочена проникновеност. Водещите производители на ръчни заваръчни машини публикуват таблици за съвместимост, които подробно описват оптималните диапазони на ампераж, скорости на подаване на жица и настройки на напрежение за всяко семейство електроди. Чрез избор на ръчна заваръчна машина, чийто изходен диапазон и функции за стабилност съответстват на електродите, които използвате редовно, гарантирате, че всеки здрав възел, който произвеждате, отговаря на изискванията, без да се налага компенсация или корекция от страна на оператора.
Често задавани въпроси
Какви конкретни характеристики за стабилност на изхода трябва да търся в електродна заваръчна машина за структурни приложения?
Търсете електродна заваръчна машина с инверторна технология, цифрово управление на сигнала, регулируема сила на дъгата, функция за горещ старт и способност за поддържане на постоянен напрежение в рамките на ±5 V през целия работен диапазон. Тези характеристики позволяват на електродната заваръчна машина да реагира бързо на промени в дължината на дъгата и съпротивлението на електрода, което осигурява повторяема проникваемост и минимизира дефектите. Освен това проверете дали електродната заваръчна машина поддържа типовете електроди, посочени в структурния стандарт, който прилагате, и дали е била успешно използвана в подобни проекти от други производители.
Как стабилността на изхода в електродна заваръчна машина предотвратява дефектите „студени наслагвания“ и „недостатъчно сливане“?
Когато електродът за ръчно заваряване поддържа стабилно напрежение и сила на тока, температурата на дъгата и текучестта на разтопената вана остават постоянни, което позволява на новия метал да се срасне правилно с основния метал и предишните заваръчни шевове. Хладните напластявания възникват, когато ваната се охлажда прекалено бързо или дъгата е твърде слаба, за да стопи достатъчно основния метал; електродът за ръчно заваряване със стабилен изход елиминира тези условия, като осигурява предсказуема топлинна мощност. Тази стабилност гарантира, че заваръчният метал изцяло запълва профила на съединението и постига механичните свойства, изисквани от нормативните стандарти.
Може ли нестабилен електрод за ръчно заваряване да издържи инспекция според нормативните стандарти, ако крайният шев изглежда визуално приемлив?
Само визуалният вид не гарантира съответствие с кодовете; много дефекти, като например непълно спояване, пори и водородни пукнатини, се намират под повърхността и стават видими само чрез ултразвуково, рентгеново или механично изпитване. Електроден заваръч с нестабилен изход може да произвежда визуално гладки шевове, които обаче съдържат вътрешни дефекти и не издържат тези критични проверки. Затова строителните норми подчертават квалификацията на оборудването и параметрите на процеса — за да се осигури, че стабилността на изхода на електродния заваръч е директно свързана с вътрешната цялост на готовия възел.
Съдържание
- Разбиране на стабилността на изхода в заварчиците с пръчки
- Как стабилността на изходната мощност влияе върху качеството на структурното заваряване
- Критерии за избор и реална производителност
-
Често задавани въпроси
- Какви конкретни характеристики за стабилност на изхода трябва да търся в електродна заваръчна машина за структурни приложения?
- Как стабилността на изхода в електродна заваръчна машина предотвратява дефектите „студени наслагвания“ и „недостатъчно сливане“?
- Може ли нестабилен електрод за ръчно заваряване да издържи инспекция според нормативните стандарти, ако крайният шев изглежда визуално приемлив?
