 EN

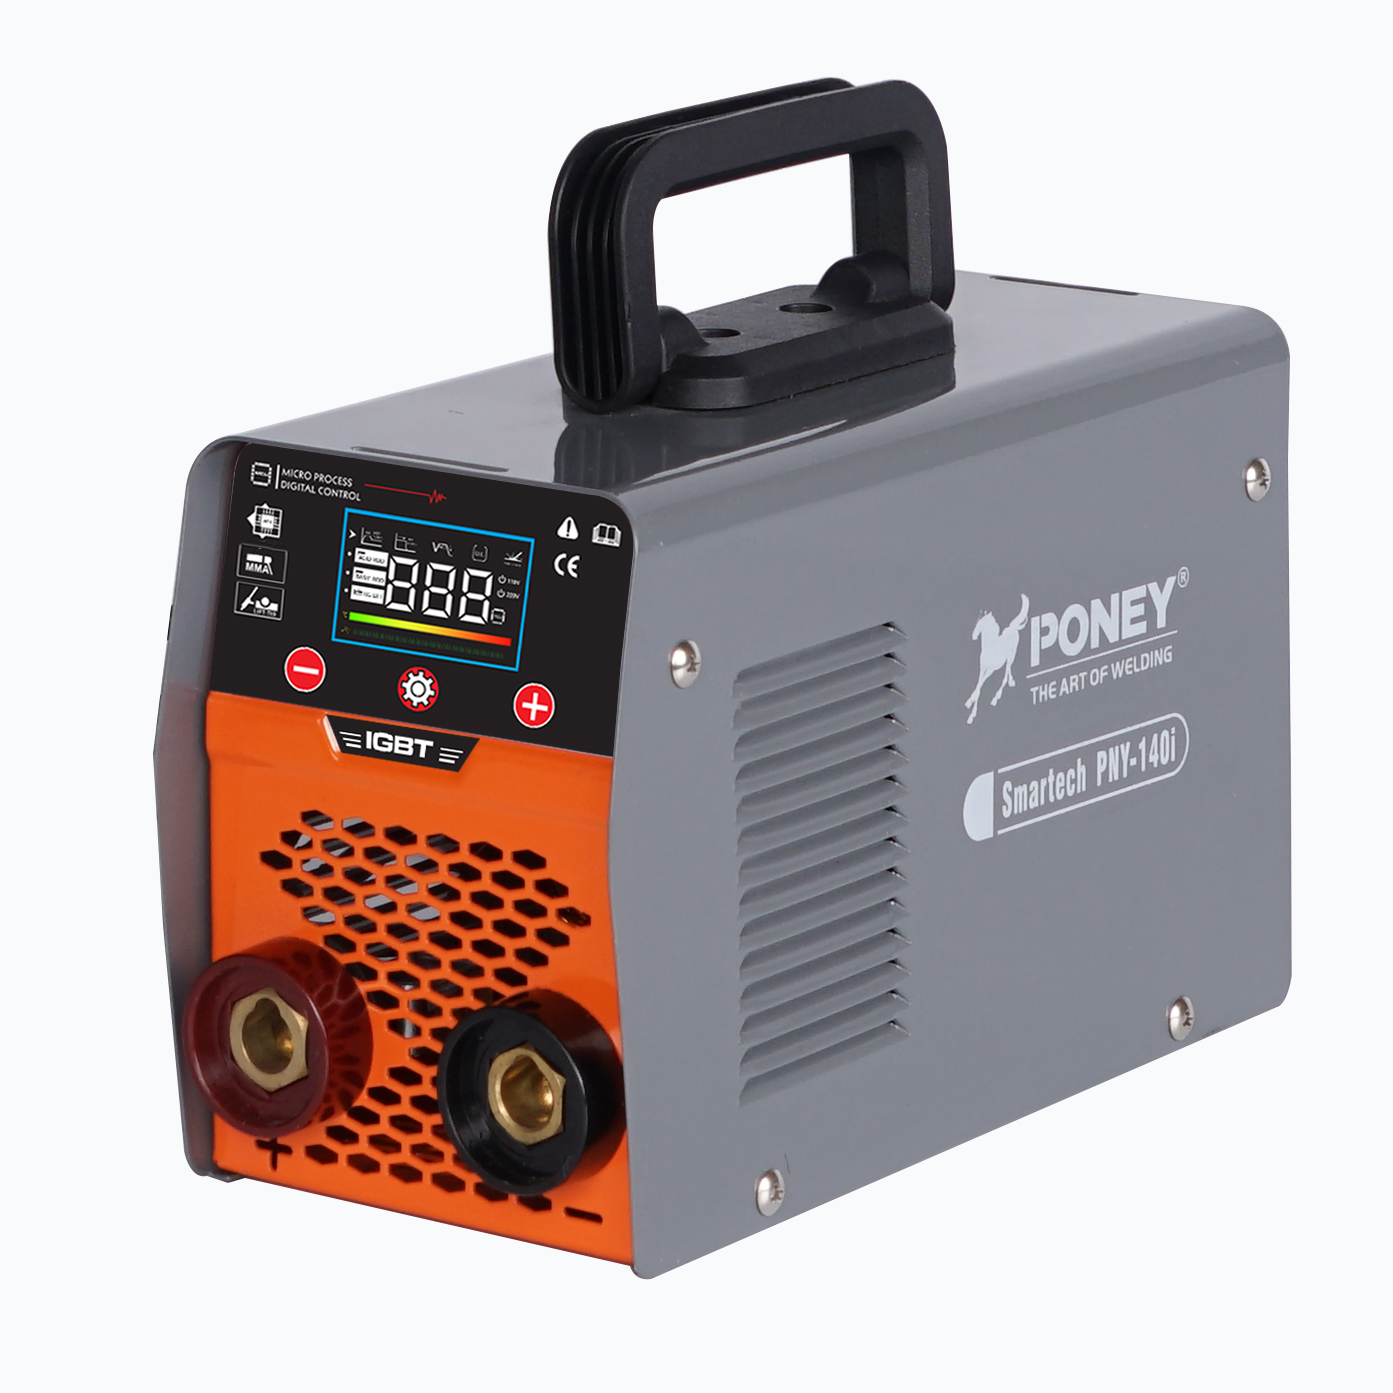
Veza između za varenje sa štapom i strukturalni integritet ne može biti pretjerano u modernoj proizvodnji i izgradnji. Kada investirate u zavarivač za kritične konstrukcije, stabilnost izlaza postaje odlučujući faktor koji određuje ispunjavaju li vaše konačne zavarivanja zahtjeve kodeksa ili ne provjeravaju. Svađač koji održava konstantnu napetost luka i amper tijekom cijelog procesa zavarivanja izravno se pretvara u superiornu prodornost zavarivanja, smanjenu poroznost i spojeve koji izdržavaju stresne uvjete u stvarnom svijetu. Razumijevanje kako vaš zavarivač sa štapovima pruža tu konzistentnost je od suštinskog značaja za svakoga tko radi u konstrukcijskom čeliku, proizvodnji tlakovnih sudova ili sastavljanju teške opreme.
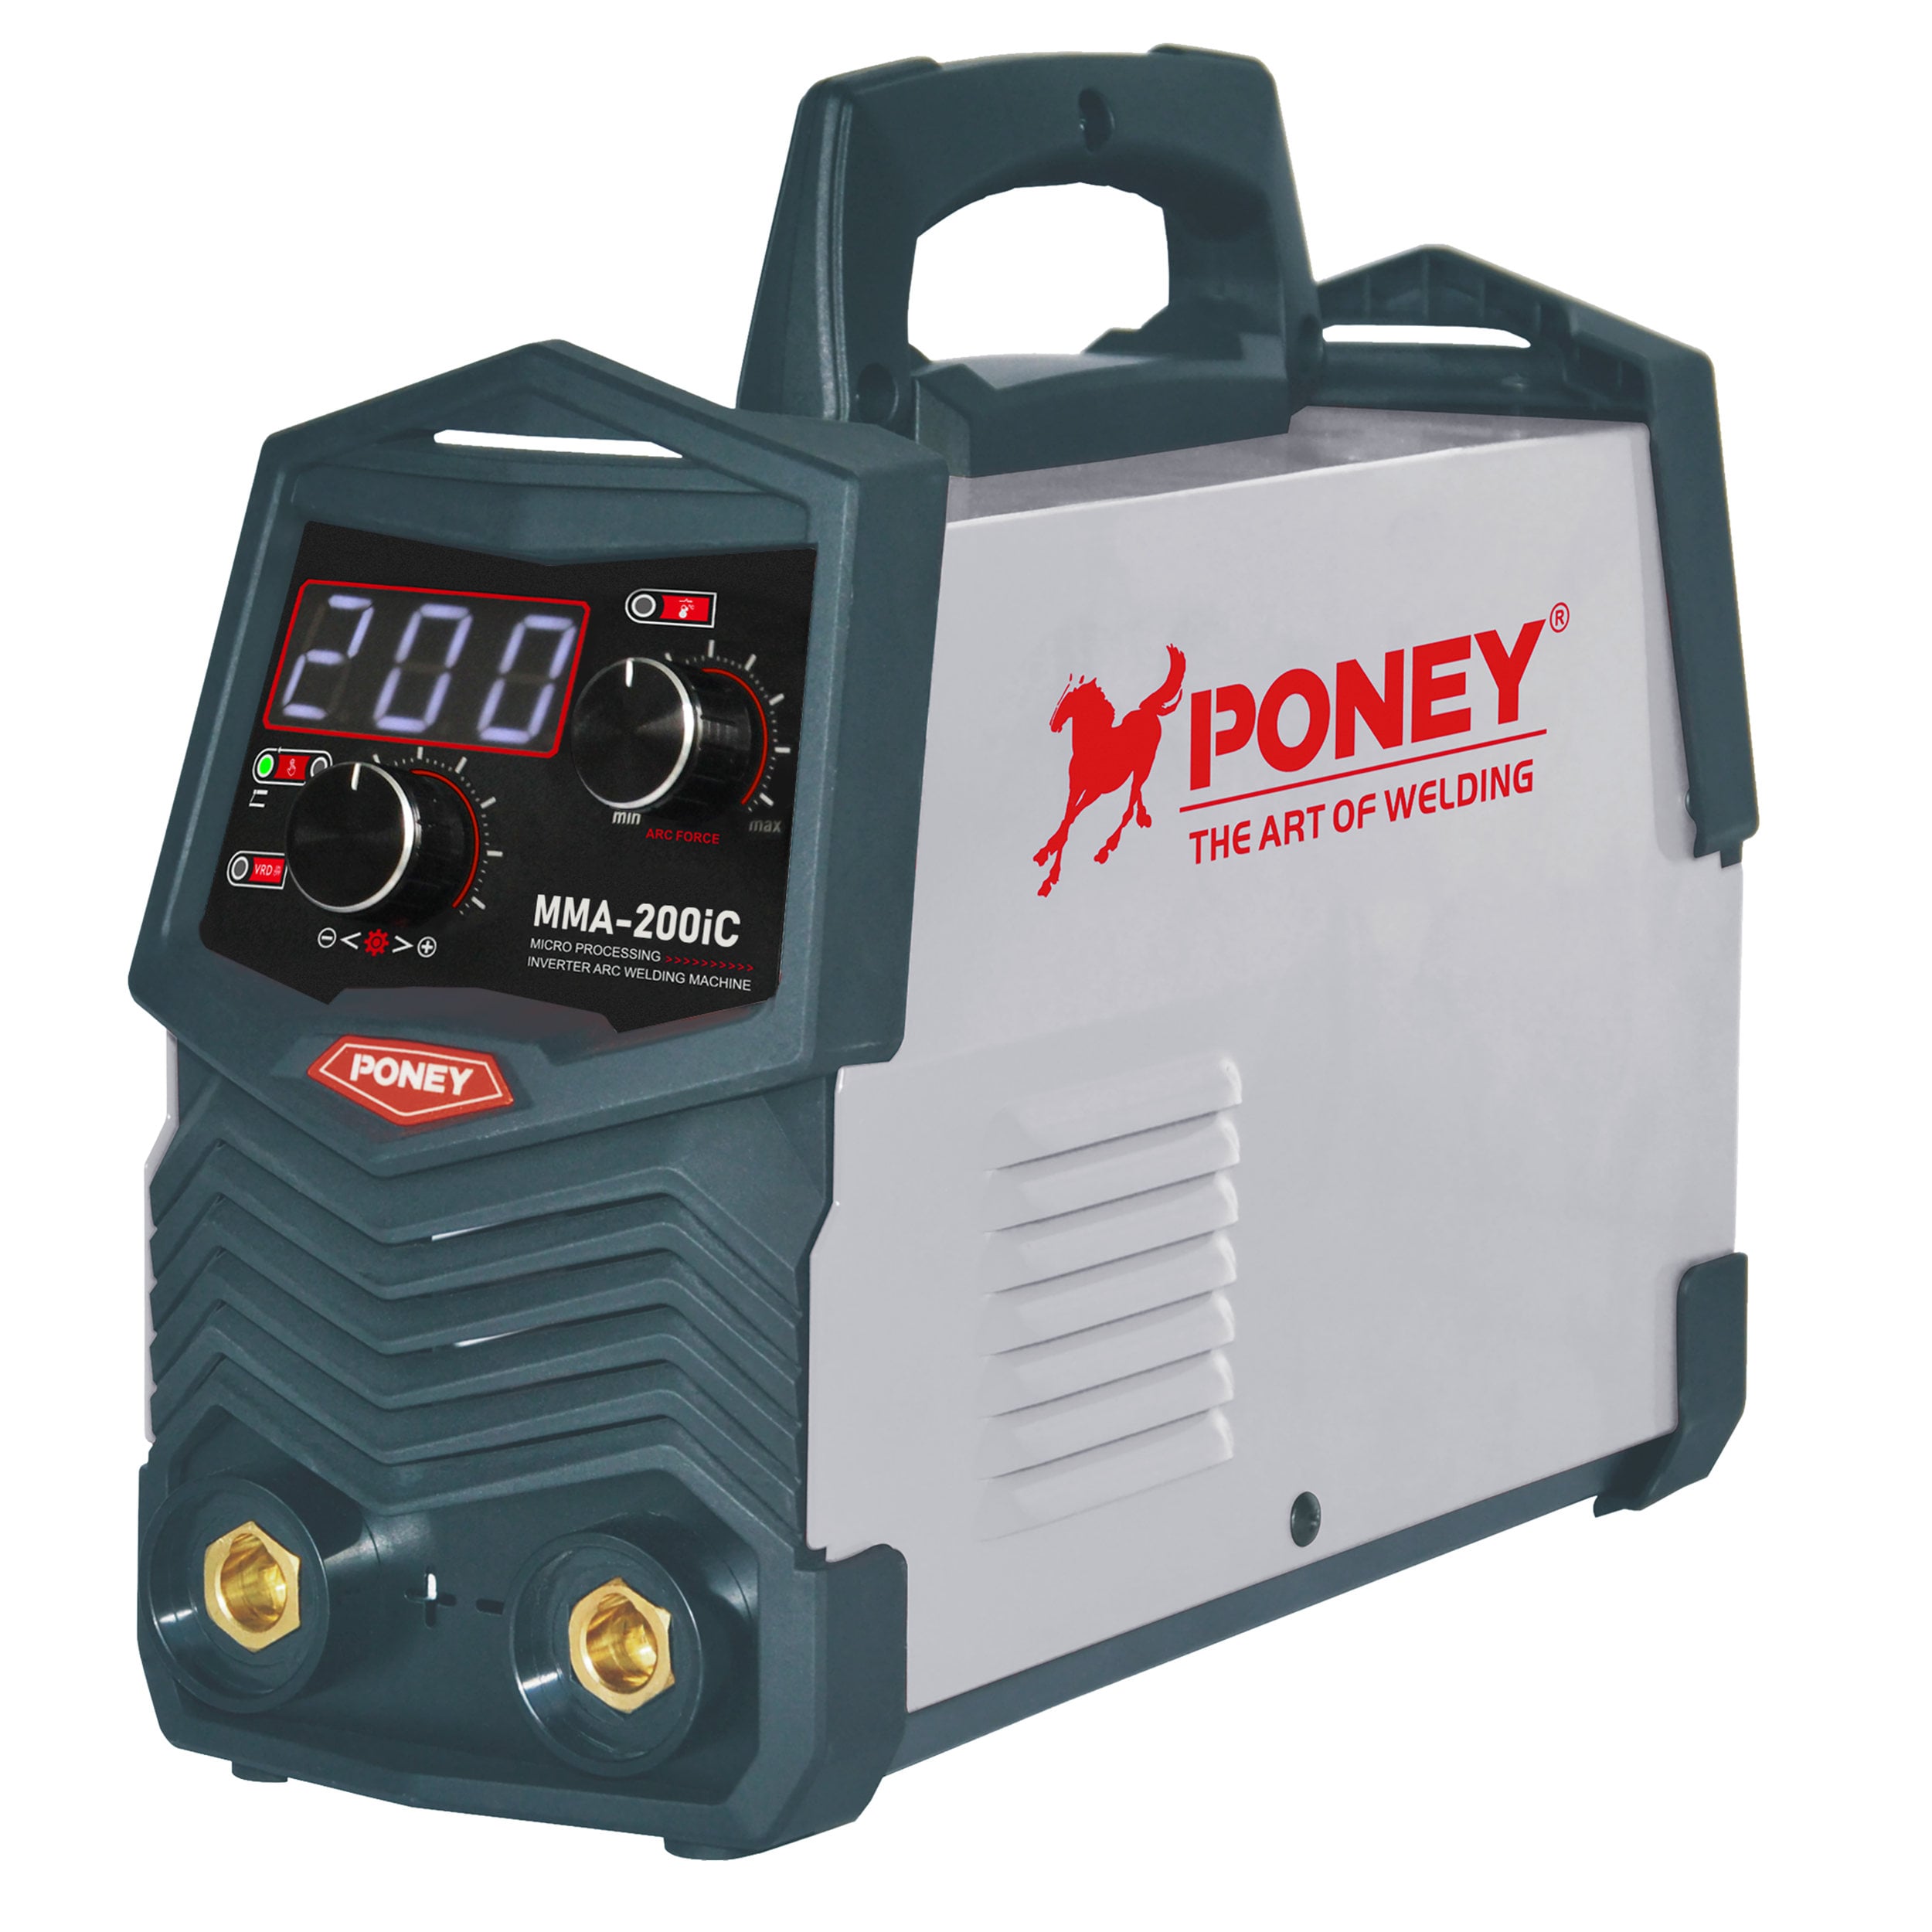
Izlazna stabilnost u zavarivaču štapom nije jedna specifikacija, već sveobuhvatna mjera kako stroj reagira na promjene električnih opterećenja, vrste elektroda i okolinskih varijabli tijekom ciklusa zavarivanja. Kada karakteristike luka ostaju stabilne, zavarivač sa štapom proizvodi dosljedan ulaz toplote, koji kontrolira dubinu fuzije, smanjuje podrezanje i minimizira vjerojatnost hladnih krugova ili nepotpune fuzije. Structural inženjeri i rukovodioci proizvodnje razumiju da savare defekte često potječe iz nestabilnih uvjeta luka, što čini kvalitet vaš štap zavarivač temeljne investicije u sigurnosti i usklađenosti.
Razumijevanje stabilnosti izlaza u spalačima s štapovima
U skladu s člankom 6. stavkom 2.
Svađač sa štapovima održava stabilnost izlaza kroz svoju unutarnju elektrotehniku i mehanizme povratne energije koji regulišu napon i amper u stvarnom vremenu. Tijekom strukturnog zavarivanja otpornost elektrode i dužina luka stalno se mijenjaju dok operater pomera baklju, prilagođava kut i troši potrošni materijal. Napredni modeli zavarivača štapovima koriste digitalnu kontrolu signala ili tehnologiju pretvarača kako bi osjetili ove varijacije i automatski prilagodili isporuku snage u milisekundama. Ova odzivnost je ono što odvaja profesionalnog zavarivača štapom od ulazne opreme. Kada varitelj može zadržati strujnu napetost u uskom rasponu, rastopljeni bazen se ponaša predvidljivo, prodiranje postaje dosljedno, a rezultat spoja postiže mehanička svojstva navedena u vašem projektu.
Profil stabilnosti luka i probijanja
Sam luk je kanal kroz koji zavarivač s palicama prenosi energiju na osnovni metal, a kada se ovaj luk postane nestabilan, prodiranje postaje nepredvidljivo. Strukturni kodovi poput AWS D1.1 zahtijevaju minimalne razine prodiranja jer podrezanje ili plitka fuzija direktno smanjuje čvrstoću zgloba. Pouzdan zavarivač čepom održava stabilnost luka tako što sprečava fluktuacije napona koje uzrokuju da luk pukne, ponovo se pokrene ili se trenutačno ugasi. Kada odaberete zavarivač za štapove koji je posebno dizajniran za konstrukcijske primjene, dobijate pristup značajkama kao što su vruće pokretanje, protiv-priklanjanje i podešavanje sile luka koji održavaju luk glatko. Ova stabilnost omogućuje spajaču da proizvede konzistentnu geometriju perli, što znači ponovljive rezultate mehaničkih ispitivanja i bržu kvalifikaciju koda.
Kako stabilnost izlaza oblikuje kvalitetu strukturnog zavarivanja
Kontrola ulazne topline i stope hlađenja
Toplotni unos se u osnovi kontrolira sposobnošću spajača da održava stabilnu snagu i napon u cijelom spoju. Visokočvrst strukturni čelik je posebno osjetljiv na brzinu hlađenja; ako varitelj s štapom ne isporučuje dosljednu snagu, zona koja je pogođena toplinom nepredvidljivo se širi, potencijalno stvarajući krhke mikrostrukture koje propadaju pod cikličkim opterećenjem. U slučaju da se proizvodnja ne može provesti u skladu s ovom Uredbom, proizvođač mora imati mogućnost provjeravanja i utvrđivanja odgovarajućih standarda za proizvodnju. Ova kontrola je posebno kritična u zavaricima debelog presjeka gdje je toplinska masa velika i hlađenje prirodno usporava. Kada vaš zavarivač drži konstantnu snagu, smanjujete rizik od pukotina vodikom, rastrganja lamela i drugih defekata koji nastaju zbog nekontrolisane toplinske povijesti.
Smanjenje nedostataka zavarivanja i troškova ponovnog obrade
Neustavan izlaz iz loše održavanog ili niskog kvaliteta zavarivača sa štapovima uvodi nedostatke koji prisile na prepracu, produže vremenske linije projekta i uvećavaju troškove rada. Poroznost, nedostatak fuzije i uključivanje drva sve proizlaze iz nestabilnosti luka koji ostavlja praznine u strukturi zavarivanja. Svaki nedostatak koji se otkrije ultrazvučnim ili radiografskim pregledom znači uklanjanje spoja, čistač žice na području i ponovnu spajanje, što košta mnogo više od početnog zavarivanja. Profesionalni zavarivač koji se bavi čvrstošću konstrukcije smanjuje te sekundarne operacije tako što će vam od prvog prolaska pružiti čist, prožet luk koji vam je potreban. U toku velikog konstrukcijskog projekta razlika između zavarivača koji održava stabilnu proizvodnju i koji ne donosi izravno mjerljive uštede troškova i pouzdanost rasporeda.
Kriteriji za odabir i performanse u stvarnom svijetu
Inverterska tehnologija i digitalna kontrola
Moderni strojevi za varenje s štapovima koriste napajanje pretvarača i kontrolu digitalnog signala kako bi postigli stabilnost izlaza koja je bila nemoguća sa starijim strojevima zasnovanim na transformatorima. Svađač na invertoru uzima uzorke napona luka tisuću puta u sekundi i prilagođava izlazak u skladu s tim, održavajući točan amper i profil napona koji zahtijeva aplikacija. Ova povratna informacija u stvarnom vremenu znači da varnica sa štapom može pružiti istu kvalitetu zavarivanja bez obzira na to zavarivate li tanke kupone ili masivne strukturne dijelove. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 725/2009 Komisija je odlučila da se u skladu s člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 primjenjuje Uredba (EZ) br. Prilikom procjene opcija zavarivača, raspitajte se o frekvenciji kontrole, rezoluciji povratne informacije i da li stroj uključuje podešavanje nagib i podizanje za fino podešavanje karakteristika luka prema vašoj specifičnoj kombinaciji elektrode i materijala.
Izbor elektrode i kompatibilnost luka
Učinkovitost spajača sa štapovima je neizmjerno povezana s elektrodom koju izaberete, a različite vrste elektroda zahtijevaju različite karakteristike isporuke energije. Elektrode s niskim udjelom vodika E7018, koje se obično koriste u konstrukcijskim radovima, zahtijevaju varitelj koji može podržati veću brzinu odlaganja i strože prozore amperiranja. Kada zavarivač štapom ne može održati stabilnost izlaza u preporučenom opsegu snaga za vašu elektrodu, gubite sposobnost da položite dosljedne profile perli i dubinu prodora. Vodeći proizvođači zavarivača s štapovima objavljuju grafikone kompatibilnosti koji detaljno prikazuju optimalne prozore amperage, brzine za napajanje žice i postavke napona za svaku obitelj elektroda. Ako odaberete zavarivač koji ima izlazni opseg i stabilnost u skladu s elektrodama koje redovito koristite, osigurat ćete da svaki spoj koji proizvedete ispunjava specifikacije bez potrebe za kompenzacijom ili podešavanjem operatora.
Često se javljaju pitanja
Koje specifične osobine stabilnosti izlaza trebam tražiti u zavarivaču štapovima za konstrukcijske primjene?
Tražite zavarivač sa invertorom, digitalnom kontrolom signala, podešavanjem sile luka, mogućnostiima za zagrevanje i sposobnostma održavanja konstantnog napona unutar ±5 volti u cijelom radnom rasponu. Ove značajke omogućuju varitelju da brzo reagira na promjene dužine luka i otpora elektrode, osiguravajući da prodiranje ostane ponovljivo i da se defekti minimiziraju. Osim toga, provjerite podupire li se tipovi elektroda koji su navedeni vašim strukturnim kodom i jesu li ih uspješno koristili drugi proizvođači u sličnim projektima.
Kako stabilnost izlaza u spajaču na štapovima spriječava hladne krugove i nedostatak fuzijskih defekta?
Kada zavarivač sa štapom održava stabilan napon i amper, temperatura luka i fluidnost topljenog bazena ostaju konzistentni, što omogućuje da se svježi metal pravilno spoji s osnovnim metalom i prethodnim perlicama. Hladni krugovi nastaju kada se bazen hladi previše brzo ili je luk previše slab da bi se izvorni metal adekvatno otopio; varitelj s stabilnim izlazom eliminira ove uvjete pružanjem predvidljivog ulaza toplote. Ova konzistencija osigurava da metal za varenje potpuno popuni profil spoja i postigne mehanička svojstva koja su potrebna kodom.
Može li nestabilan zavarivač štapom proći provjeru kodova ako se konačni zavarivač čini vizuelno prihvatljivim?
Samo vizualni izgled ne jamči usklađenost s kodom; mnoge nedostatke kao što su nepotpuna fuzija, poroznost i pukotina vodika postoje ispod površine i postaje vidljiva samo uz pomoć ultrazvučnih, radiografskih ili mehaničkih testiranja. Svađač sa štapom s nestabilnim izlaznim kapacitetom može proizvesti vizuelno glatke zrne koje ipak sadrže unutarnje nedostatke koji ne prolaze ove kritične inspekcije. Zbog toga se u strukturnim kodeksima naglašava kvalifikacija opreme i parametri procesa kako bi se osiguralo da je stabilnost izlaza zavarivača štapom izravno povezana s unutarnjim integritetom gotovog spoja.
Sadržaj
- Razumijevanje stabilnosti izlaza u spalačima s štapovima
- Kako stabilnost izlaza oblikuje kvalitetu strukturnog zavarivanja
- Kriteriji za odabir i performanse u stvarnom svijetu
-
Često se javljaju pitanja
- Koje specifične osobine stabilnosti izlaza trebam tražiti u zavarivaču štapovima za konstrukcijske primjene?
- Kako stabilnost izlaza u spajaču na štapovima spriječava hladne krugove i nedostatak fuzijskih defekta?
- Može li nestabilan zavarivač štapom proći provjeru kodova ako se konačni zavarivač čini vizuelno prihvatljivim?
