 EN

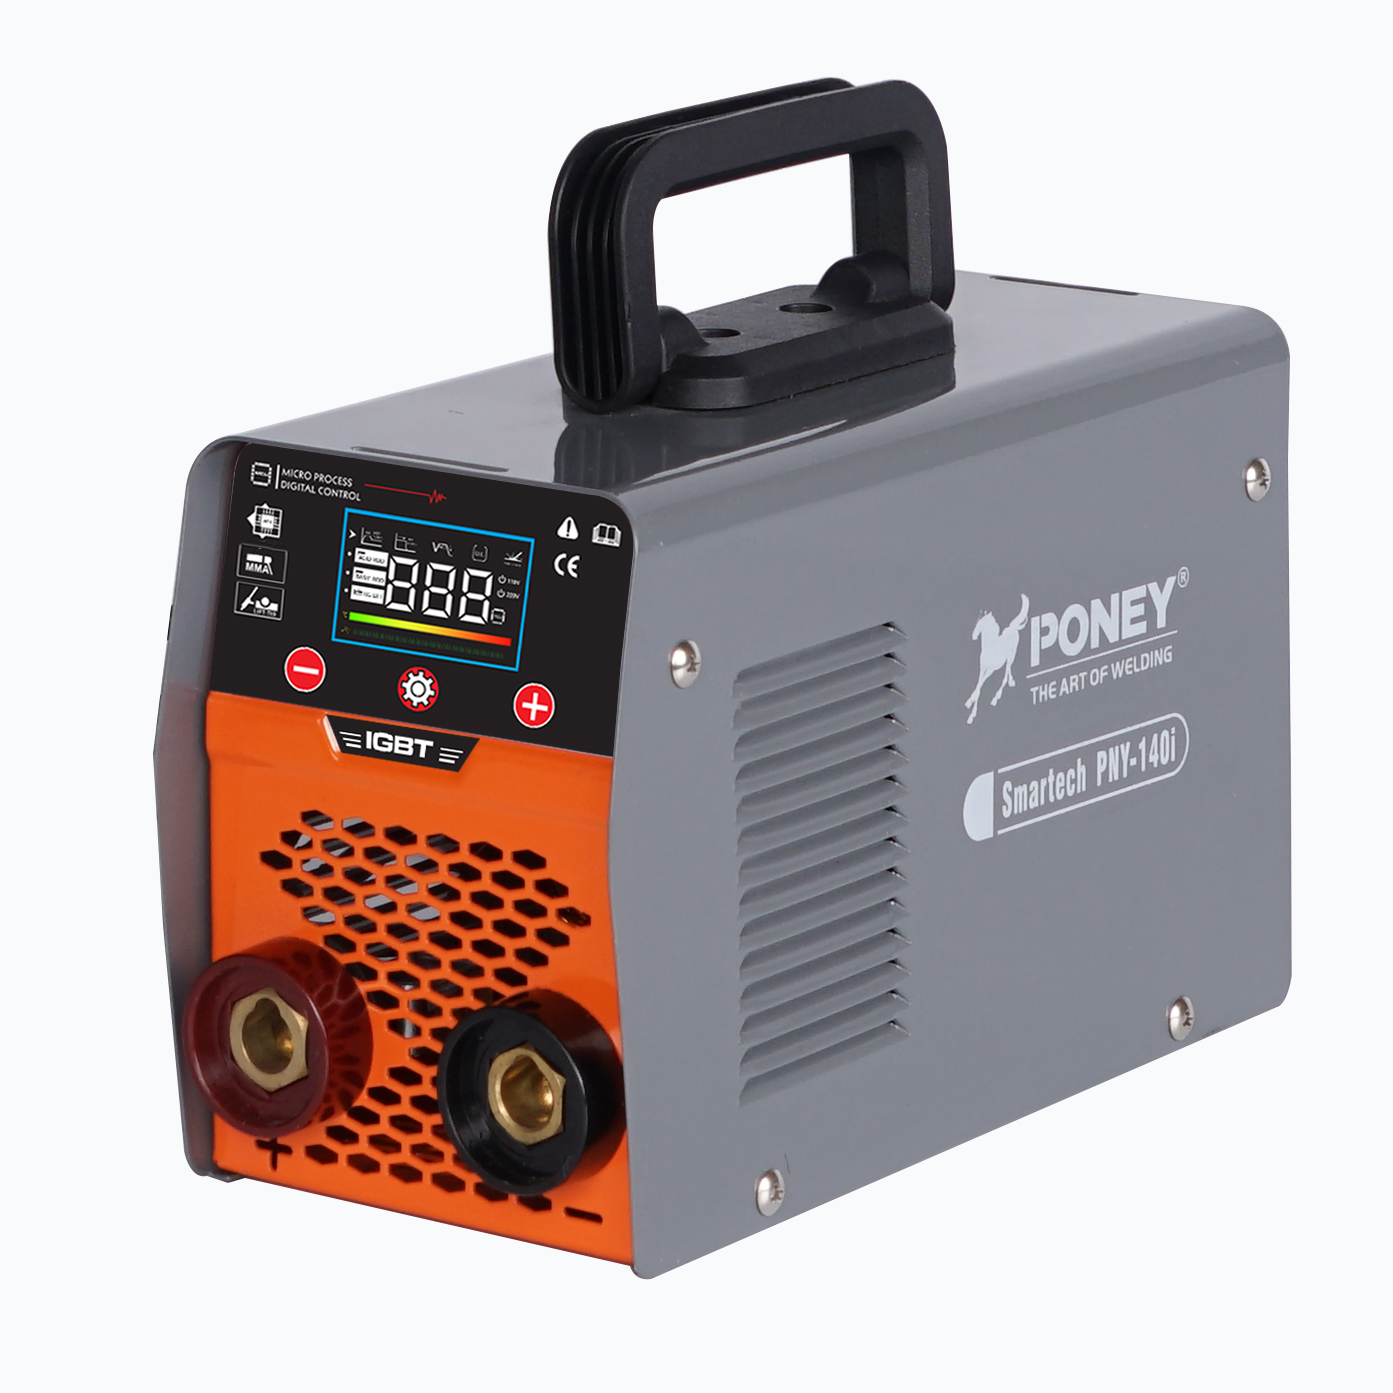
Suhde välillä sauvahitsaaja ja rakenteellinen eheys ovat nykyaikaisessa valmistuksessa ja rakentamisessa korostettavissa mitä suurimmassa määrin. Kun sijoitat tukipistehitsausta varten laitetta kriittisiin rakenteellisiin sovelluksiin, tulostason vakaus muodostaa ratkaisevan tekijän, joka määrittää sen, täyttävätkö lopulliset hitsausliitokset vaaditut standardit vai epäonnistuvatko ne tarkastuksessa. Tukipistehitsaaja, joka säilyttää jatkuvan kaaritehovirran ja ampeerimäisen virran koko hitsaustapahtuman ajan, johtaa suoraan parempaan hitsausläpäisyyn, vähentää huokoisuutta ja tuottaa liitokset, jotka kestävät todellisia käyttöolosuhteita. Tukipistehitsaajan toiminnan ymmärtäminen tässä suhteessa on välttämätöntä kaikille, jotka työskentelevät rakenneterästen käsittelyssä, paineastioiden valmistuksessa tai raskaiden koneiden kokoonpanossa.
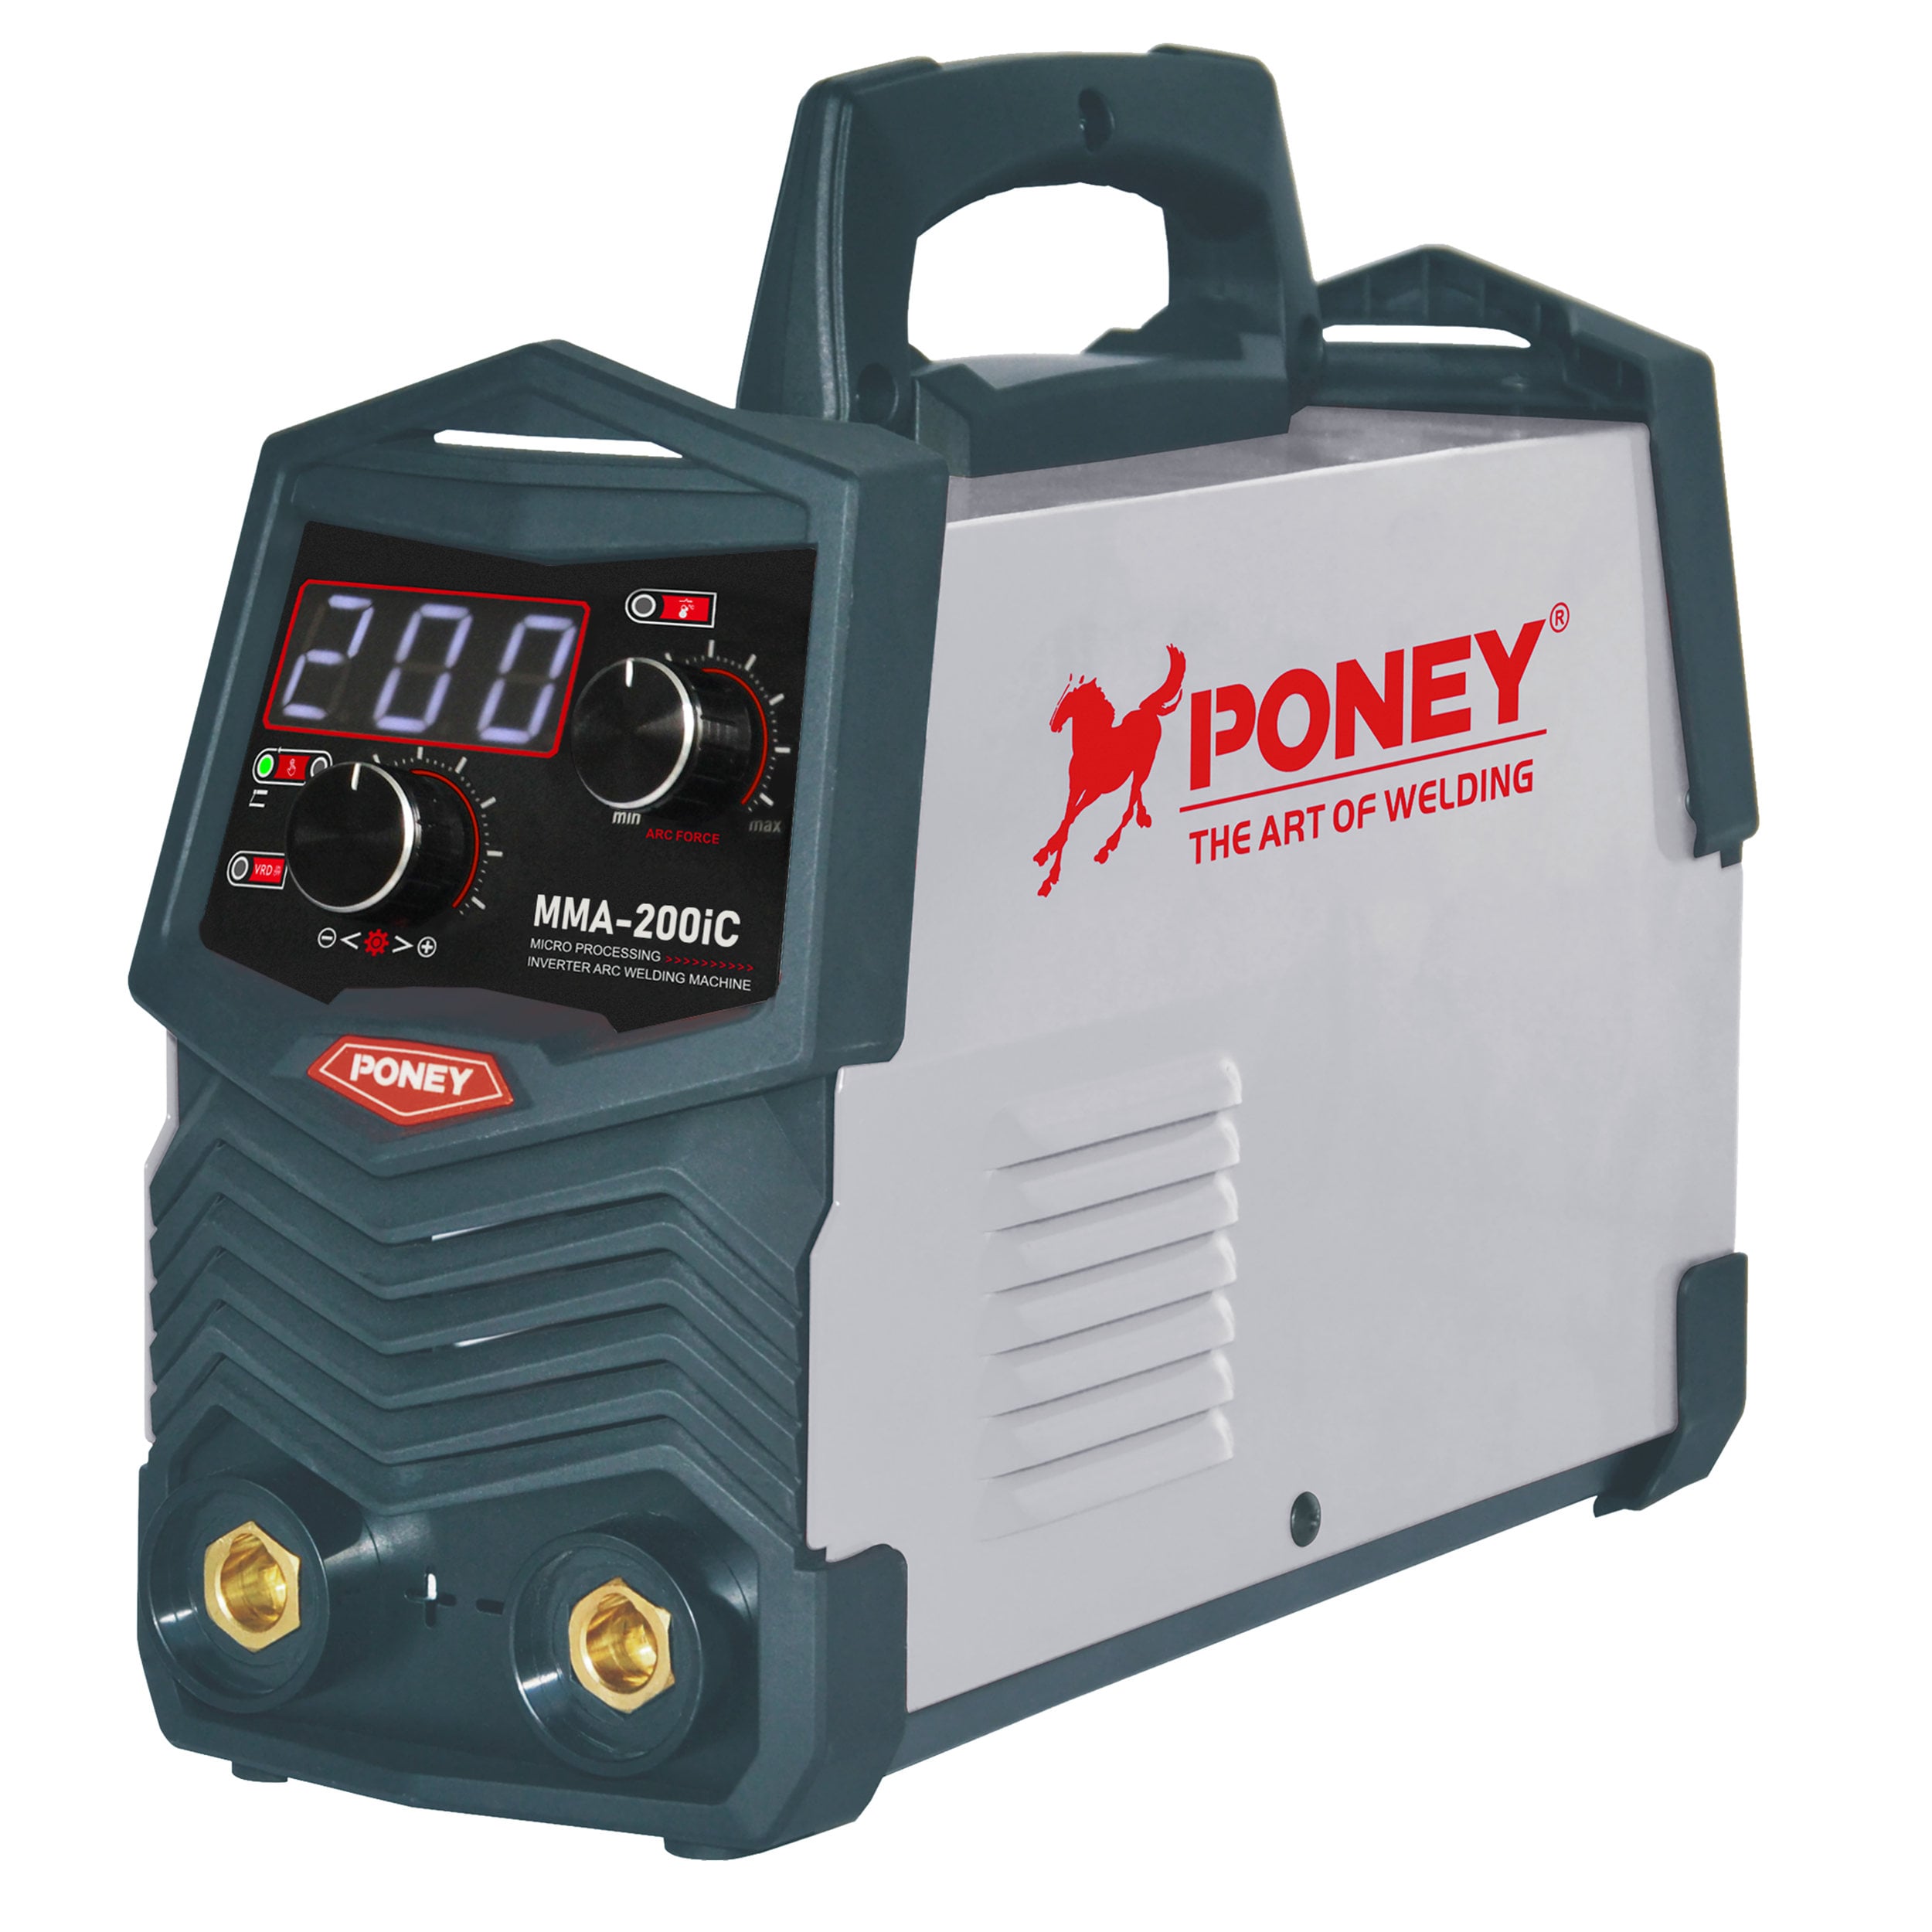
Tulppasulattimen lähtövakaus ei ole yksittäinen tekninen ominaisuus, vaan laaja mittari siitä, kuinka laite reagoi muuttuviin sähkökuormiin, elektrodityyppeihin ja ympäristötekijöihin hitsauskierroksen aikana. Kun kaaren ominaisuudet pysyvät vakaina, tulppasulatin tuottaa johdonmukaisen lämmöntuoton, mikä säädellään sulautussyvyyttä, vähentää alakulmaista syöpymistä (undercut) ja pienentää kylmien liitosten tai epätäydellisen sulautumisen todennäköisyyttä. Rakennusinsinöörit ja valmistusjohtajat tietävät, että hitsausvirheet ovat usein peräisin epävakaista kaaritiloista, mikä tekee tulppasulattimesta turvallisuuden ja vaatimustenmukaisuuden kannalta perustavanlaatuisen investoinnin.
Tulppasulattimien lähtövakauden ymmärtäminen
Jännitteen ja virran vakaus
Pullosuhdelaite ylläpitää tulostettavuutta sisäisen teholuokituselektroniikan ja palautusmekanismien avulla, jotka säätelevät jännitystä ja amperia reaaliajassa. Rakenteellisen hitsauksen aikana elektrodin vastustus ja kaaren pituus muuttuvat jatkuvasti, kun toimija siirtää soihdun eteenpäin, säätää kulmaa ja kuluttaa kulutettavaa. Edistyneissä tikkuhittimemalleissa käytetään digitaalista signaaliohjaus- tai inverttoritekniikkaa näiden muutosten havaitsemiseen ja virranjakelun automaattiseen säätelyyn millisekunnissa. Tämä reaktiivisuus erottaa ammattimaisen tikkuhittajan aloittelijoista. Kun ruutuhitsaus voi pitää kaarijännitteen kapeassa alueella, sulatettu altainen käyttäytyy ennakoitavasti, läpimurto on tasaista ja tuloksena oleva nivel saavuttaa suunnitelmassanne määritellyt mekaaniset ominaisuudet.
Kaaren vakaus- ja läpäisykykyä kuvaava profiili
Kaari itsessään on kanava, jonka kautta saumauslaitteisto siirtää energiaa perusmetalliin, ja kun kaari muuttuu epävakaaksi, läpäisy muuttuu epäsäännölliseksi. Rakennemäiset standardit, kuten AWS D1.1, vaativat vähimmäisläpäisytasoa, koska alakulma tai pintasyvä liitos heikentävät suoraan liitoksen lujuutta. Luotettava saumauslaitteisto säilyttää kaaren vakauden estämällä jännitevaihtelut, jotka aiheuttavat kaaren särkymisen, uudelleenkäynnistyksen tai hetkellisen sammumisen. Kun valitset rakennussovelluksiin erityisesti suunnitellun saumauslaitteiston, saat käyttöösi ominaisuuksia, kuten kuumaa käynnistystä, tarttumisenesto-ominaisuutta ja kaaren voiman säätöä, jotka pitävät kaaren palamisen tasaisena. Tämä vakaus mahdollistaa tasaisen saumanmuodon tuottamisen, mikä tarkoittaa toistettavia mekaanisia testituloksia ja nopeampaa standardienmukaista hyväksyntää.
Miten tulostevakaus vaikuttaa rakennettaisen hitsauksen laatuun
Lämmöntulon ja jäähtymisnopeuden säätö
Lämmön syöttö perustuu pohjimmiltaan saumauskoneen kykyyn pitää ampeerimäärä ja jännite vakaina koko liitoksen yli. Korkealujuiset rakenneteräkset ovat erityisen herkkiä jäähdytysnopeudelle; jos saumauskone tuottaa epätasaisesti tehoa, lämpövaikutettu alue laajenee ennakoimattomasti, mikä voi aiheuttaa hauraita mikrorakenteita, jotka pettävät syklisen kuormituksen alaisena. Saumauskone, jonka lähtöteho on vakaa, varmistaa, että esilämmitysvaatimukset pysyvät määritellyn sisällä ja että jälkikäsittelyn lämpökäsittelyt tuottavat tarkoitetun metallurgisen hyödyn. Tämä hallinta on erityisen tärkeää paksuissa osissa, joissa lämpömassa on suuri ja jäähdytys hidastuu luonnollisesti. Kun saumauskoneesi pitää lähtötehon vakiona, vähennät vetyyn perustuvan halkeilun, lamellaarisen repeytymisen ja muiden virheiden riskiä, jotka johtuvat hallitsemattomasta lämpöhistoriasta.
Hitsausvirheiden ja uudelleentyöskentelyn kustannusten vähentäminen
Epävakaa tuloste huonosti huolletulta tai alhaiselaatuiselta käsikäyttöiseltä hitsaustaittelilta aiheuttaa virheitä, jotka pakottavat uudelleen tehtävän työn, pidentävät projektin aikataulua ja kasvattavat työvoimakustannuksia. Huokosuus, liitoksen epäriittävä sulautuminen ja sulfaattisuolapäästöt johtuvat kaaren epävakaudesta, joka jättää tyhjiä tiloja hitsausrakenteeseen. Jokainen ultraäänitutkimuksella tai säteilytutkimuksella havaittu virhe tarkoittaa liitoksen poistamista, alueen harjaamista metalliharjalla ja uudelleenhitsaamista – toimenpiteitä, joiden kustannukset ovat huomattavasti suuremmat kuin alkuperäisen hitsauksen kustannukset. Ammattimainen käsikäyttöinen hitsaustaittelin, joka on suunniteltu rakenteelliseen kestävyyteen, vähentää näitä toissijaisia toimenpiteitä tarjoamalla puhtaasta ja syvälle tunkeutuvasta kaaresta, jota tarvitset ensimmäisellä kierroksella. Suuren rakenneprojektin aikana ero vakaa tuloste säilyttävän ja ei-vakaa tuloste säilyttävän käsikäyttöisen hitsaustaittelin välillä muuttuu suoraan mitattaviksi kustannussäästöiksi ja aikataulun luotettavuudeksi.
Valintaperusteet ja käytännön suorituskyky
Invertteriteknologia ja digitaalinen ohjaus
Modernit käsikäyttöiset hitsauskoneet hyödyntävät invertteriteknologiaa ja digitaalista signaalinhallintaa saavuttaakseen tulostevakauden, jota ei ollut mahdollista saavuttaa vanhoilla muuntajapohjaisilla laitteilla. Invertteripohjainen käsikäyttöinen hitsauskone ottaa tuhansia kertaa sekunnissa näytteitä kaarujännitteestä ja säätää tulostetta vastaavasti, pitäen tarkasti yllä sovelluksen vaatimaa ampeerimäärää ja jännitetasoa. Tämä reaaliaikainen takaisinkytkentä tarkoittaa, että käsikäyttöinen hitsauskone voi tuottaa samanlaista hitsaustulosta riippumatta siitä, hitsaako kyseessä ohuita levyjä vai massiivisia rakenneprofiileja. Monet ammattimaiset valmistajat määrittelevät nyt invertteripohjaisten käsikäyttöisten hitsauskoneiden käytön perusvaatimukseksi, koska tulosten yhdenmukaisuus oikeuttaa laitteiston hankintasumman vähentämällä virheitä ja nopeuttamalla kelpoisuustestausprosesseja. Arvioitaessa käsikäyttöisiä hitsauskoneita on tärkeää kysyä ohjaustaajuudesta, takaisinkytkennän tarkkuudesta sekä siitä, sisältääkö laite kaaren ominaisuuksien tarkkaa säätöä varten kaltevuus- ja nostosäädöt valitun sähkökäyrän ja materiaalin yhdistelmän mukaan.
Sähköliitimen valinta ja kaaren yhteensopivuus
Käsikäyttöisen hitsauskoneen suorituskyky on sisäisesti sidottu käytettävän sähköliittimen valintaan, ja eri tyypit sähköliittimiä vaativat erilaisia tehon toimitusominaisuuksia. Rakennustyössä yleisesti käytetty alahydrogeeninen E7018-sähköliitin vaatii käsikäyttöisen hitsauskoneen, joka pystyy tukemaan sen korkeampaa saostumisnopeutta ja tiukempia ampeeri-ikkunoita. Kun käsikäyttöinen hitsauskone ei pysty säilyttämään tulostevakautta sähköliittimen suositellulla ampeeri-alueella, menetät kyvyn saostaa tasaisia hitsauskupuja ja saavuttaa vakion läpimurto syvyys. Johtavat käsikäyttöisten hitsauskoneiden valmistajat julkaisevat yhteensopivuuskaaviot, joissa kerrotaan kunkin sähköliittimen perheen optimaaliset ampeeri-ikkunat, langansiirtovirrat ja jänniteasetukset. Valitsemalla käsikäyttöisen hitsauskoneen, jonka tulosteväli ja vakauttominaisuudet vastaavat säännöllisesti käyttämiäsi sähköliittimiä, varmistat, että jokainen tuottamasi liitos täyttää vaaditut vaatimukset ilman, että operaattorin tarvitsee kompensoida tai säätää mitään.
Usein kysytyt kysymykset
Mitkä tietynlaiset lähtöjännitteen vakausominaisuudet tulisi etsiä saumahitsaimeen rakennussovelluksiin?
Etsi saumahitsaimea, jossa on invertteriteknologia, digitaalinen signaalinhallinta, säädettävä kaarivoima, kuumakäynnistyskyky ja kyky pitää jännite vakiona ±5 volttia koko käyttöalueella. Nämä ominaisuudet mahdollistavat saumahitsaimen nopean reagoinnin kaaren pituuden ja sähköliittimen vastuksen muutoksiin, mikä varmistaa toistettavan syvyyden ja vähentää virheiden esiintymistä. Lisäksi varmista, että saumahitsain suhteen tuettuja sähköliittimiä vastaavat rakennusstandardien vaatimukset ja että muut valmistajat ovat käyttäneet samaa saumahitsainta onnistuneesti samankaltaisissa projekteissa.
Miten saumahitsaimen lähtöjännitteen vakaus estää kylmiä liitoksia ja sulautumispuutteita?
Kun saumauskoneen jännite ja virta pysyvät vakaina, kaaren lämpötila ja sulan metallin liukuvuus pysyvät yhtenäisinä, mikä mahdollistaa uuden metallin asianmukaisen sulautumisen perusmetalliin ja aiempiin saumakierreisiin. Kylmät liitokset syntyvät, kun sulamisalue jäähtyy liian nopeasti tai kaari on liian heikko sulattaakseen emometallia riittävästi; vakaa saumauskone poistaa nämä olosuhteet toimittamalla ennustettavan lämmön tulon. Tämä yhtenäisyys varmistaa, että saumametalli täyttää liitoksen profiilin kokonaan ja saavuttaa koodien vaatimat mekaaniset ominaisuudet.
Voiko epävakaa saumauskone silti hyväksyä kooditarkastuksessa, jos lopullinen sauma näyttää visuaalisesti hyvältä?
Vain ulkoinen näkyvä ulkonäkö ei takaa koodien noudattamista; monet virheet, kuten epätäydellinen sulautuminen, huokoisuus ja vetyhalkeamat, sijaitsevat pinnan alla ja tulevat ilmi vasta ultraäänitutkimuksen, sädekuvaustutkimuksen tai mekaanisten testien yhteydessä. Sauvahitsaaja, jonka tuotto on epävakaa, voi tuottaa ulkoisesti sileitä hitsauskiiltoja, jotka kuitenkin sisältävät sisäisiä virheitä, jotka eivät läpäise näitä tärkeitä tarkastuksia. Siksi rakennemäiset koodit korostavat laitteiston kelpoisuutta ja prosessiparametreja – varmistaakseen, että sauvahitsaajan tuoton vakaus on suoraan yhteydessä valmiin liitoksen sisäiseen kestävyyteen.
Sisällysluettelo
- Tulppasulattimien lähtövakauden ymmärtäminen
- Miten tulostevakaus vaikuttaa rakennettaisen hitsauksen laatuun
- Valintaperusteet ja käytännön suorituskyky
-
Usein kysytyt kysymykset
- Mitkä tietynlaiset lähtöjännitteen vakausominaisuudet tulisi etsiä saumahitsaimeen rakennussovelluksiin?
- Miten saumahitsaimen lähtöjännitteen vakaus estää kylmiä liitoksia ja sulautumispuutteita?
- Voiko epävakaa saumauskone silti hyväksyä kooditarkastuksessa, jos lopullinen sauma näyttää visuaalisesti hyvältä?
