 EN

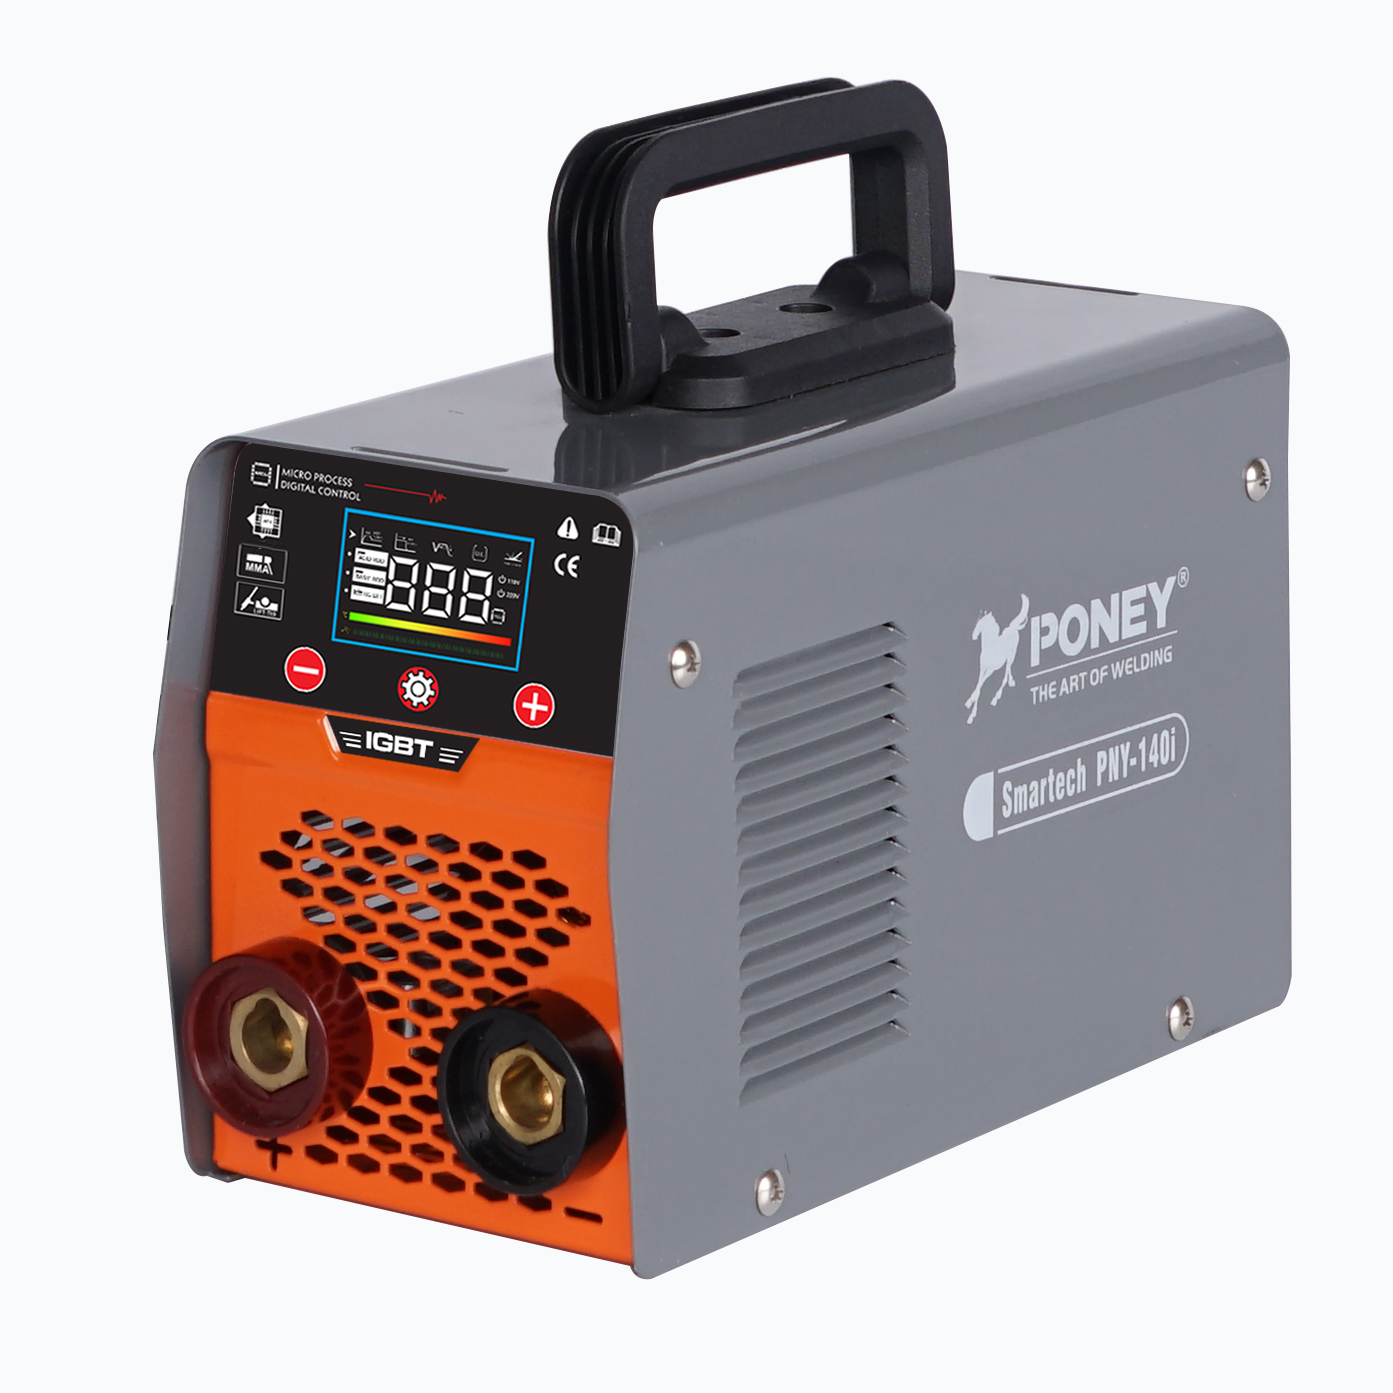
Взаимосвязь между аппаратом ручной дуговой сварки и структурная целостность не могут быть переоценены в современном производстве и строительстве. Когда вы инвестируете в ручной сварочный аппарат для критически важных конструкционных применений, стабильность выходных параметров становится определяющим фактором, который решает, соответствуют ли ваши окончательные сварные швы нормативным требованиям или не проходят проверку. Ручной сварочный аппарат, поддерживающий постоянное напряжение дуги и силу тока на протяжении всего процесса сварки, напрямую обеспечивает превосходное проплавление, снижение пористости и соединения, способные выдерживать реальные эксплуатационные нагрузки. Понимание того, как ваш ручной сварочный аппарат обеспечивает такую стабильность, имеет первостепенное значение для всех, кто работает с конструкционной сталью, изготовлением сосудов под давлением или сборкой тяжёлого оборудования.
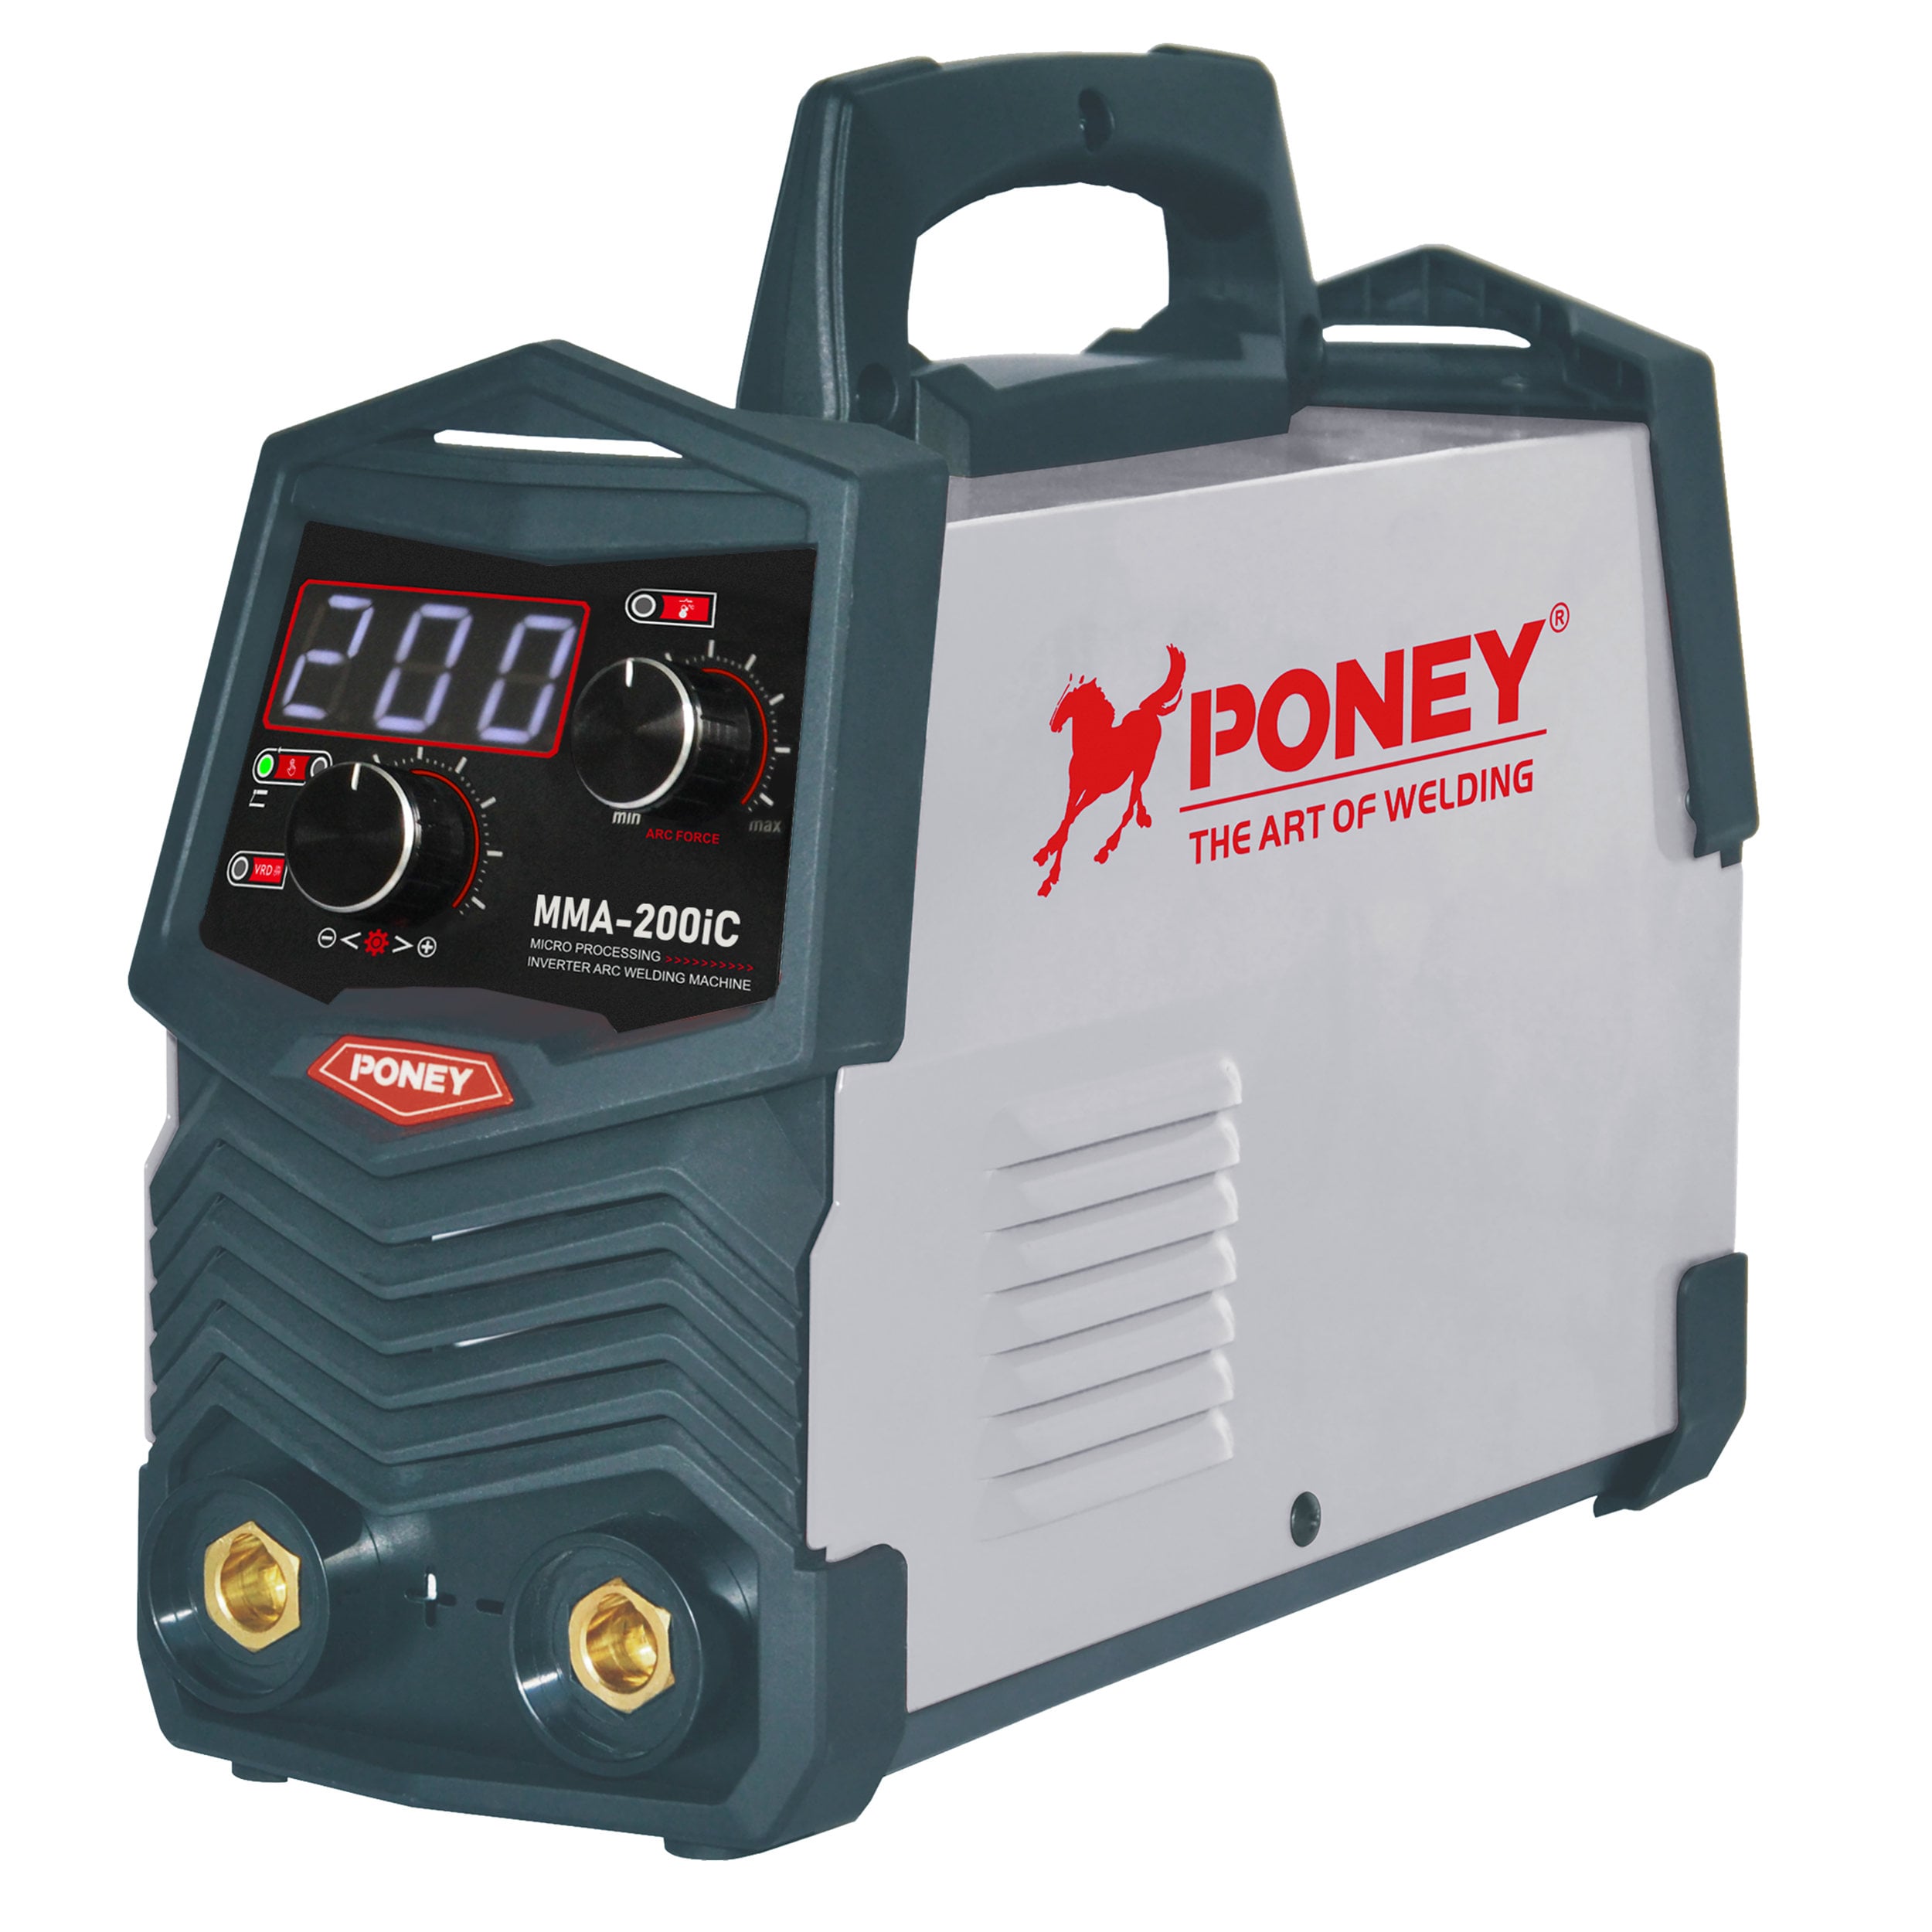
Стабильность выходных параметров ручного сварочного аппарата — это не отдельная техническая характеристика, а комплексный показатель того, как устройство реагирует на изменяющиеся электрические нагрузки, типы электродов и внешние факторы в ходе сварочного цикла. При стабильных характеристиках дуги ручной сварочный аппарат обеспечивает постоянную подачу тепла, что позволяет контролировать глубину проплавления, снижать риск образования подрезов и минимизировать вероятность холодных наплывов или непроваров. Инженеры-конструкторы и руководители производственных участков понимают, что дефекты сварных швов зачастую возникают из-за нестабильности дуги, поэтому качество ручного сварочного аппарата является базовой инвестицией в безопасность и соответствие нормативным требованиям.
Понимание стабильности выходных параметров в ручных сварочных аппаратах
Постоянство напряжения и силы тока
Сварочный аппарат для ручной дуговой сварки поддерживает стабильность выходных параметров за счёт внутренней силовой электроники и механизмов обратной связи, которые в реальном времени регулируют напряжение и силу тока. При сварке конструкций сопротивление электрода и длина дуги постоянно изменяются по мере того, как оператор перемещает горелку, корректирует угол наклона и расходует расходуемый электрод. Современные модели аппаратов для ручной дуговой сварки используют цифровое сигнальное управление или инверторные технологии для распознавания этих изменений и автоматической коррекции подачи мощности в течение миллисекунд. Именно такая реактивность отличает профессиональный аппарат для ручной дуговой сварки от оборудования начального уровня. Когда аппарат способен поддерживать напряжение дуги в узком диапазоне, поведение расплавленной ванны становится предсказуемым, проплавление — стабильным, а получаемый сварной шов обеспечивает механические свойства, указанные в вашем проекте.
Стабильность дуги и профиль проплавления
Сама дуга - это канал, через который сварщик-палка передает энергию в обычный металл, и когда эта дуга становится нестабильной, проникновение становится нерегулярным. Структурные коды, такие как AWS D1.1, требуют минимального уровня проникновения, потому что подрезанный или мелкий синтез напрямую снижает прочность сустава. Надежная сварка с помощью палочек обеспечивает стабильность дуги, не допуская колебаний напряжения, которые могут привести к тому, что дуга будет брызгать, перезапускаться или временно погасать. Когда вы выбираете сварщик, специально разработанный для конструктивных применений, вы получаете доступ к таким функциям, как горячий старт, антиприлепление и регулирование арки, которые поддерживают плавное сжигание дуги. Эта стабильность позволяет сварщику изготавливать последовательную геометрию шариков, что означает повторяемые результаты механических испытаний и более быструю квалификацию кода.
Как стабильность выхода формирует качество конструкции сварки
Контроль скорости поступления тепла и охлаждения
Тепловой ввод в основном регулируется способностью ручного сварочного аппарата поддерживать стабильные значения силы тока и напряжения по всей длине соединения. Высокопрочные конструкционные стали особенно чувствительны к скорости охлаждения; если ручной сварочный аппарат выдаёт нестабильную мощность, зона термического влияния расширяется непредсказуемо, что потенциально приводит к образованию хрупких микроструктур, разрушающихся при циклических нагрузках. Ручной сварочный аппарат с устойчивыми выходными параметрами гарантирует соблюдение требований к предварительному подогреву и обеспечивает, что протоколы термообработки после сварки дают заданный металлургический эффект. Такой контроль особенно важен при сварке толстостенных элементов, где тепловая масса велика, а естественное охлаждение замедлено. Когда ваш ручной сварочный аппарат поддерживает постоянные выходные параметры, вы снижаете риск водородного растрескивания, слоистого разрушения и других дефектов, возникающих из-за неконтролируемой тепловой истории.
Снижение количества сварочных дефектов и затрат на переделку
Нестабильная подача тока от плохо обслуживаемого или низкокачественного ручного сварочного аппарата вызывает дефекты, требующие переделки, удлиняют сроки проекта и увеличивают трудозатраты. Пористость, непровар и включения шлака возникают из-за нестабильной дуги, оставляющей пустоты в структуре шва. Каждый дефект, выявленный ультразвуковым или радиографическим контролем, означает удаление соединения, зачистку участка металлической щёткой и повторную сварку — операции, стоимость которых значительно превышает стоимость первоначальной сварки. Профессиональный ручной сварочный аппарат, разработанный для обеспечения конструкционной надёжности, минимизирует такие вторичные операции, обеспечивая чистую и глубоко проплавляющую дугу уже при первом проходе. В ходе крупного строительного проекта разница между ручным сварочным аппаратом с устойчивой подачей тока и аппаратом без такой устойчивости напрямую выражается в измеримой экономии средств и соблюдении графика.
Критерии выбора и реальная эффективность
Инверторная технология и цифровое управление
Современные аппараты для ручной дуговой сварки используют инверторные источники питания и цифровое управление сигналами, чтобы достичь стабильности выходных параметров, недостижимой на старых трансформаторных машинах. Инверторный аппарат для ручной дуговой сварки измеряет напряжение дуги тысячи раз в секунду и соответствующим образом корректирует выходные параметры, поддерживая точные значения силы тока и напряжения, требуемые конкретным применением. Эта обратная связь в реальном времени означает, что аппарат для ручной дуговой сварки обеспечивает одинаковое качество шва независимо от того, выполняется ли сварка тонких образцов или массивных конструкционных элементов. Многие профессиональные производители теперь указывают инверторные аппараты для ручной дуговой сварки как базовое требование, поскольку стабильность результатов оправдывает инвестиции в оборудование за счёт снижения количества дефектов и ускорения процесса аттестации. При оценке вариантов аппаратов для ручной дуговой сварки уточните частоту управления, разрешение обратной связи, а также наличие регулировок наклона (slope) и подъёма (lift) для точной настройки характеристик дуги под конкретную комбинацию электрода и материала.
Выбор электрода и совместимость с дугой
Производительность вашего ручного сварочного аппарата напрямую зависит от выбранного электрода, а различные типы электродов требуют разных характеристик подачи мощности. Низководородный электрод E7018, широко применяемый при строительных работах, требует ручного сварочного аппарата, способного обеспечить более высокую скорость наплавки и строго соблюдать рекомендуемый диапазон силы тока. Если ручной сварочный аппарат не может поддерживать стабильную выходную мощность в рекомендованном для вашего электрода диапазоне силы тока, вы теряете возможность формировать равномерные по профилю швы и обеспечивать заданную глубину проплавления. Ведущие производители ручных сварочных аппаратов публикуют таблицы совместимости, в которых указаны оптимальные диапазоны силы тока, скорости подачи проволоки и напряжения для каждой группы электродов. Выбирая ручной сварочный аппарат, чей выходной диапазон и функции стабильности соответствуют электродам, которые вы используете регулярно, вы гарантируете, что каждый выполненный вами сварной шов будет соответствовать техническим требованиям без необходимости ручной коррекции или настройки оператором.
Часто задаваемые вопросы
Какие конкретные функции стабильности выходного сигнала следует искать в ручном сварочном аппарате для конструкционных применений?
Ищите ручной сварочный аппарат с инверторной технологией, цифровым управлением сигналом, регулируемой силой дуги, функцией «горячего старта» и способностью поддерживать постоянное напряжение в пределах ±5 В на всём рабочем диапазоне. Эти функции позволяют ручному сварочному аппарату быстро реагировать на изменения длины дуги и сопротивления электрода, обеспечивая воспроизводимость проплавления и минимизацию дефектов. Кроме того, убедитесь, что ручной сварочный аппарат поддерживает типы электродов, указанные в вашем конструкционном коде, и уже успешно использовался другими изготовителями в аналогичных проектах.
Как стабильность выходного сигнала в ручном сварочном аппарате предотвращает дефекты типа «холодные наплывы» и «непровар»?
Когда ручной сварочный аппарат поддерживает стабильное напряжение и силу тока, температура дуги и текучесть расплавленной ванны остаются неизменными, что позволяет новому металлу надёжно сплавляться с основным металлом и предыдущими валиками. Холодные наплывы возникают при слишком быстром охлаждении ванны или при недостаточной мощности дуги для полноценного расплавления основного металла; ручной сварочный аппарат со стабильной выходной характеристикой устраняет эти условия за счёт предсказуемой подачи тепла. Такая стабильность гарантирует полное заполнение шва по заданному профилю и достижение механических свойств, требуемых нормативными документами.
Может ли нестабильный ручной сварочный аппарат пройти проверку на соответствие нормативным требованиям, если конечный шов визуально выглядит удовлетворительно?
Только визуальный вид не гарантирует соответствие коду; многие дефекты, такие как неполный синтез, пористость и трещины водорода, существуют под поверхностью и становятся очевидными только при ультразвуковых, рентгеновских или механических испытаниях. Сварщик с непостоянным выходом может производить визуально гладкие шарики, которые, тем не менее, содержат внутренние дефекты, которые не проходят эти критические проверки. Поэтому в конструктивных кодексах подчеркивается, что квалификация оборудования и параметры процесса обеспечивают, что стабильность выхода сварщика с помощью сварного стержня напрямую связана с внутренней целостностью готового соединения.
Содержание
- Понимание стабильности выходных параметров в ручных сварочных аппаратах
- Как стабильность выхода формирует качество конструкции сварки
- Критерии выбора и реальная эффективность
-
Часто задаваемые вопросы
- Какие конкретные функции стабильности выходного сигнала следует искать в ручном сварочном аппарате для конструкционных применений?
- Как стабильность выходного сигнала в ручном сварочном аппарате предотвращает дефекты типа «холодные наплывы» и «непровар»?
- Может ли нестабильный ручной сварочный аппарат пройти проверку на соответствие нормативным требованиям, если конечный шов визуально выглядит удовлетворительно?
