 EN

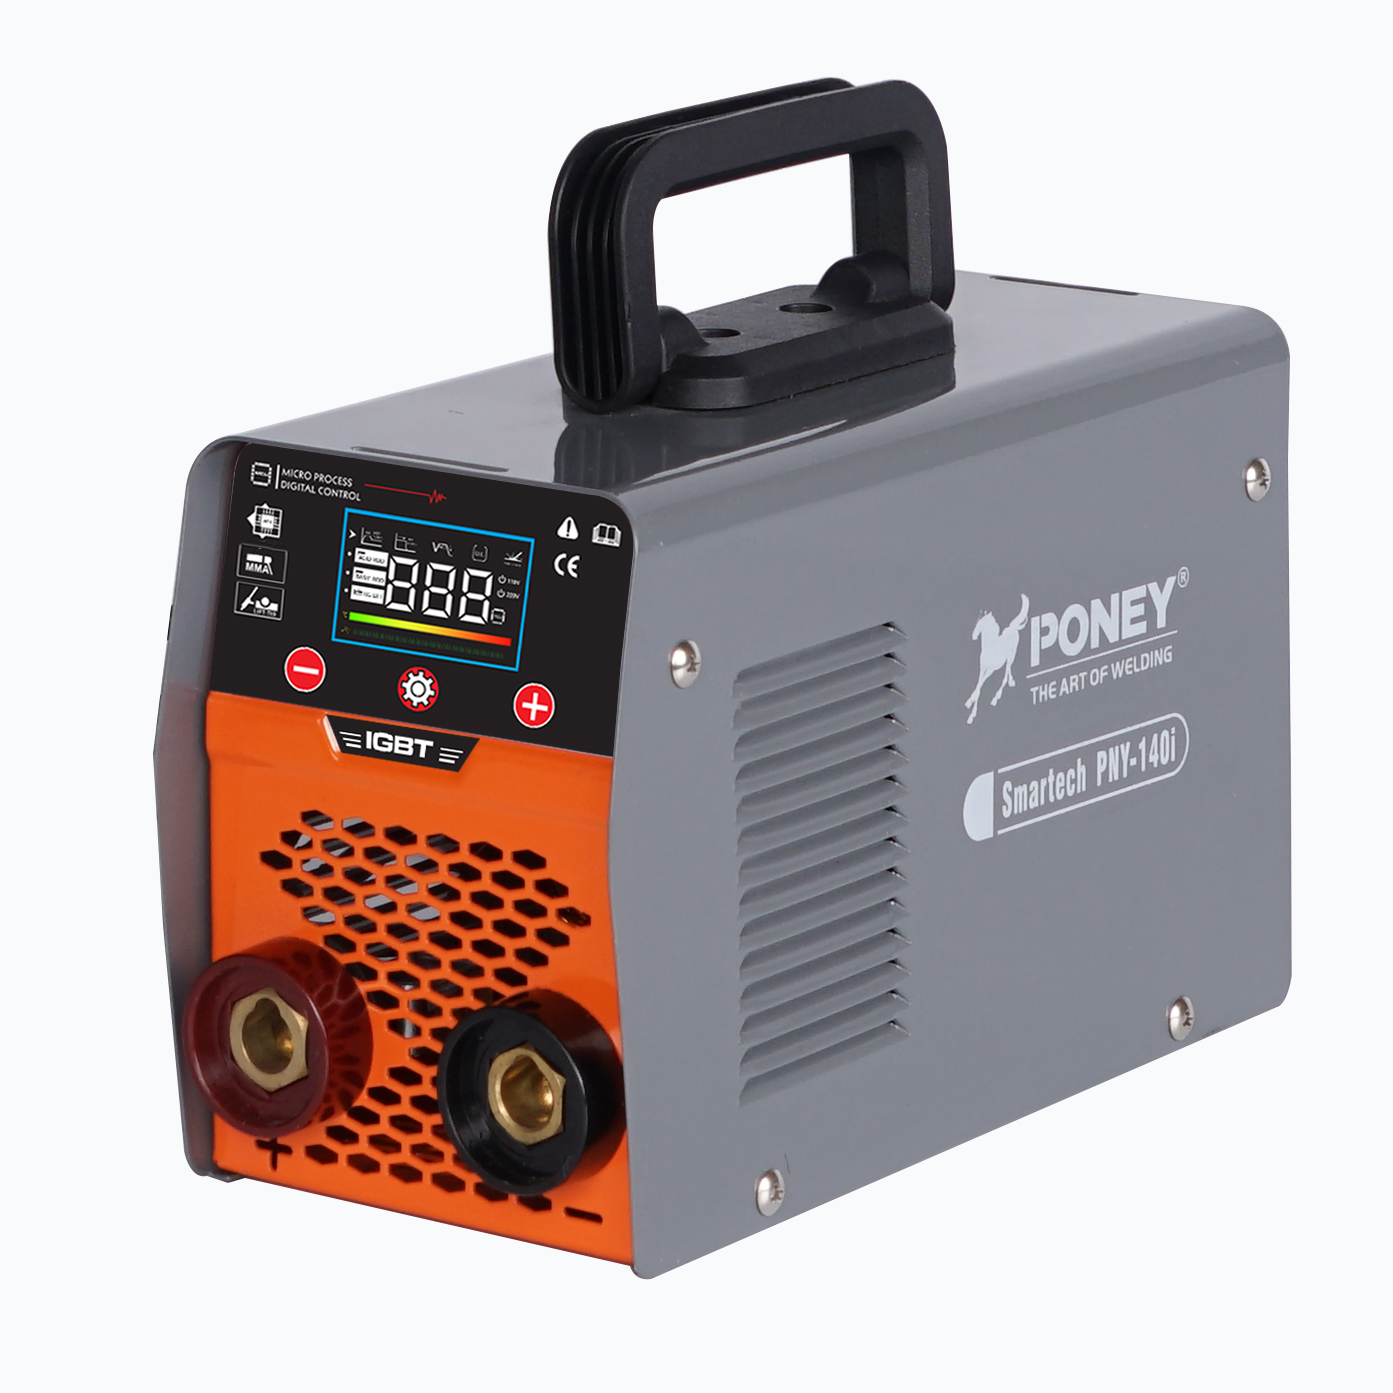
رابطه بین جوشکاری با الکترود روکشدار و اهمیت استحکام ساختاری در تولید و ساخت مدرن قابل بیان نیست. هنگامی که برای کاربردهای سازهای حیاتی به دنبال خرید دستگاه جوشکاری الکترودی میگردید، پایداری خروجی عامل تعیینکنندهای است که مشخص میکند آیا جوشهای نهایی شما معیارهای کد مربوطه را برآورده میکنند یا در بازرسی رد میشوند. دستگاه جوشکاری الکترودی که ولتاژ قوس و جریان را در طول فرآیند جوشکاری بهطور پایدار حفظ کند، مستقیماً منجر به نفوذ بهتر جوش، کاهش تخلخل و اتصالاتی میشود که در برابر شرایط تنش واقعی مقاومت میکنند. درک اینکه دستگاه جوشکاری الکترودی شما چگونه این پایداری را فراهم میکند، برای هرکسی که در زمینههای فولاد سازهای، ساخت ظروف تحت فشار یا مونتاژ تجهیزات سنگین فعالیت میکند، ضروری است.
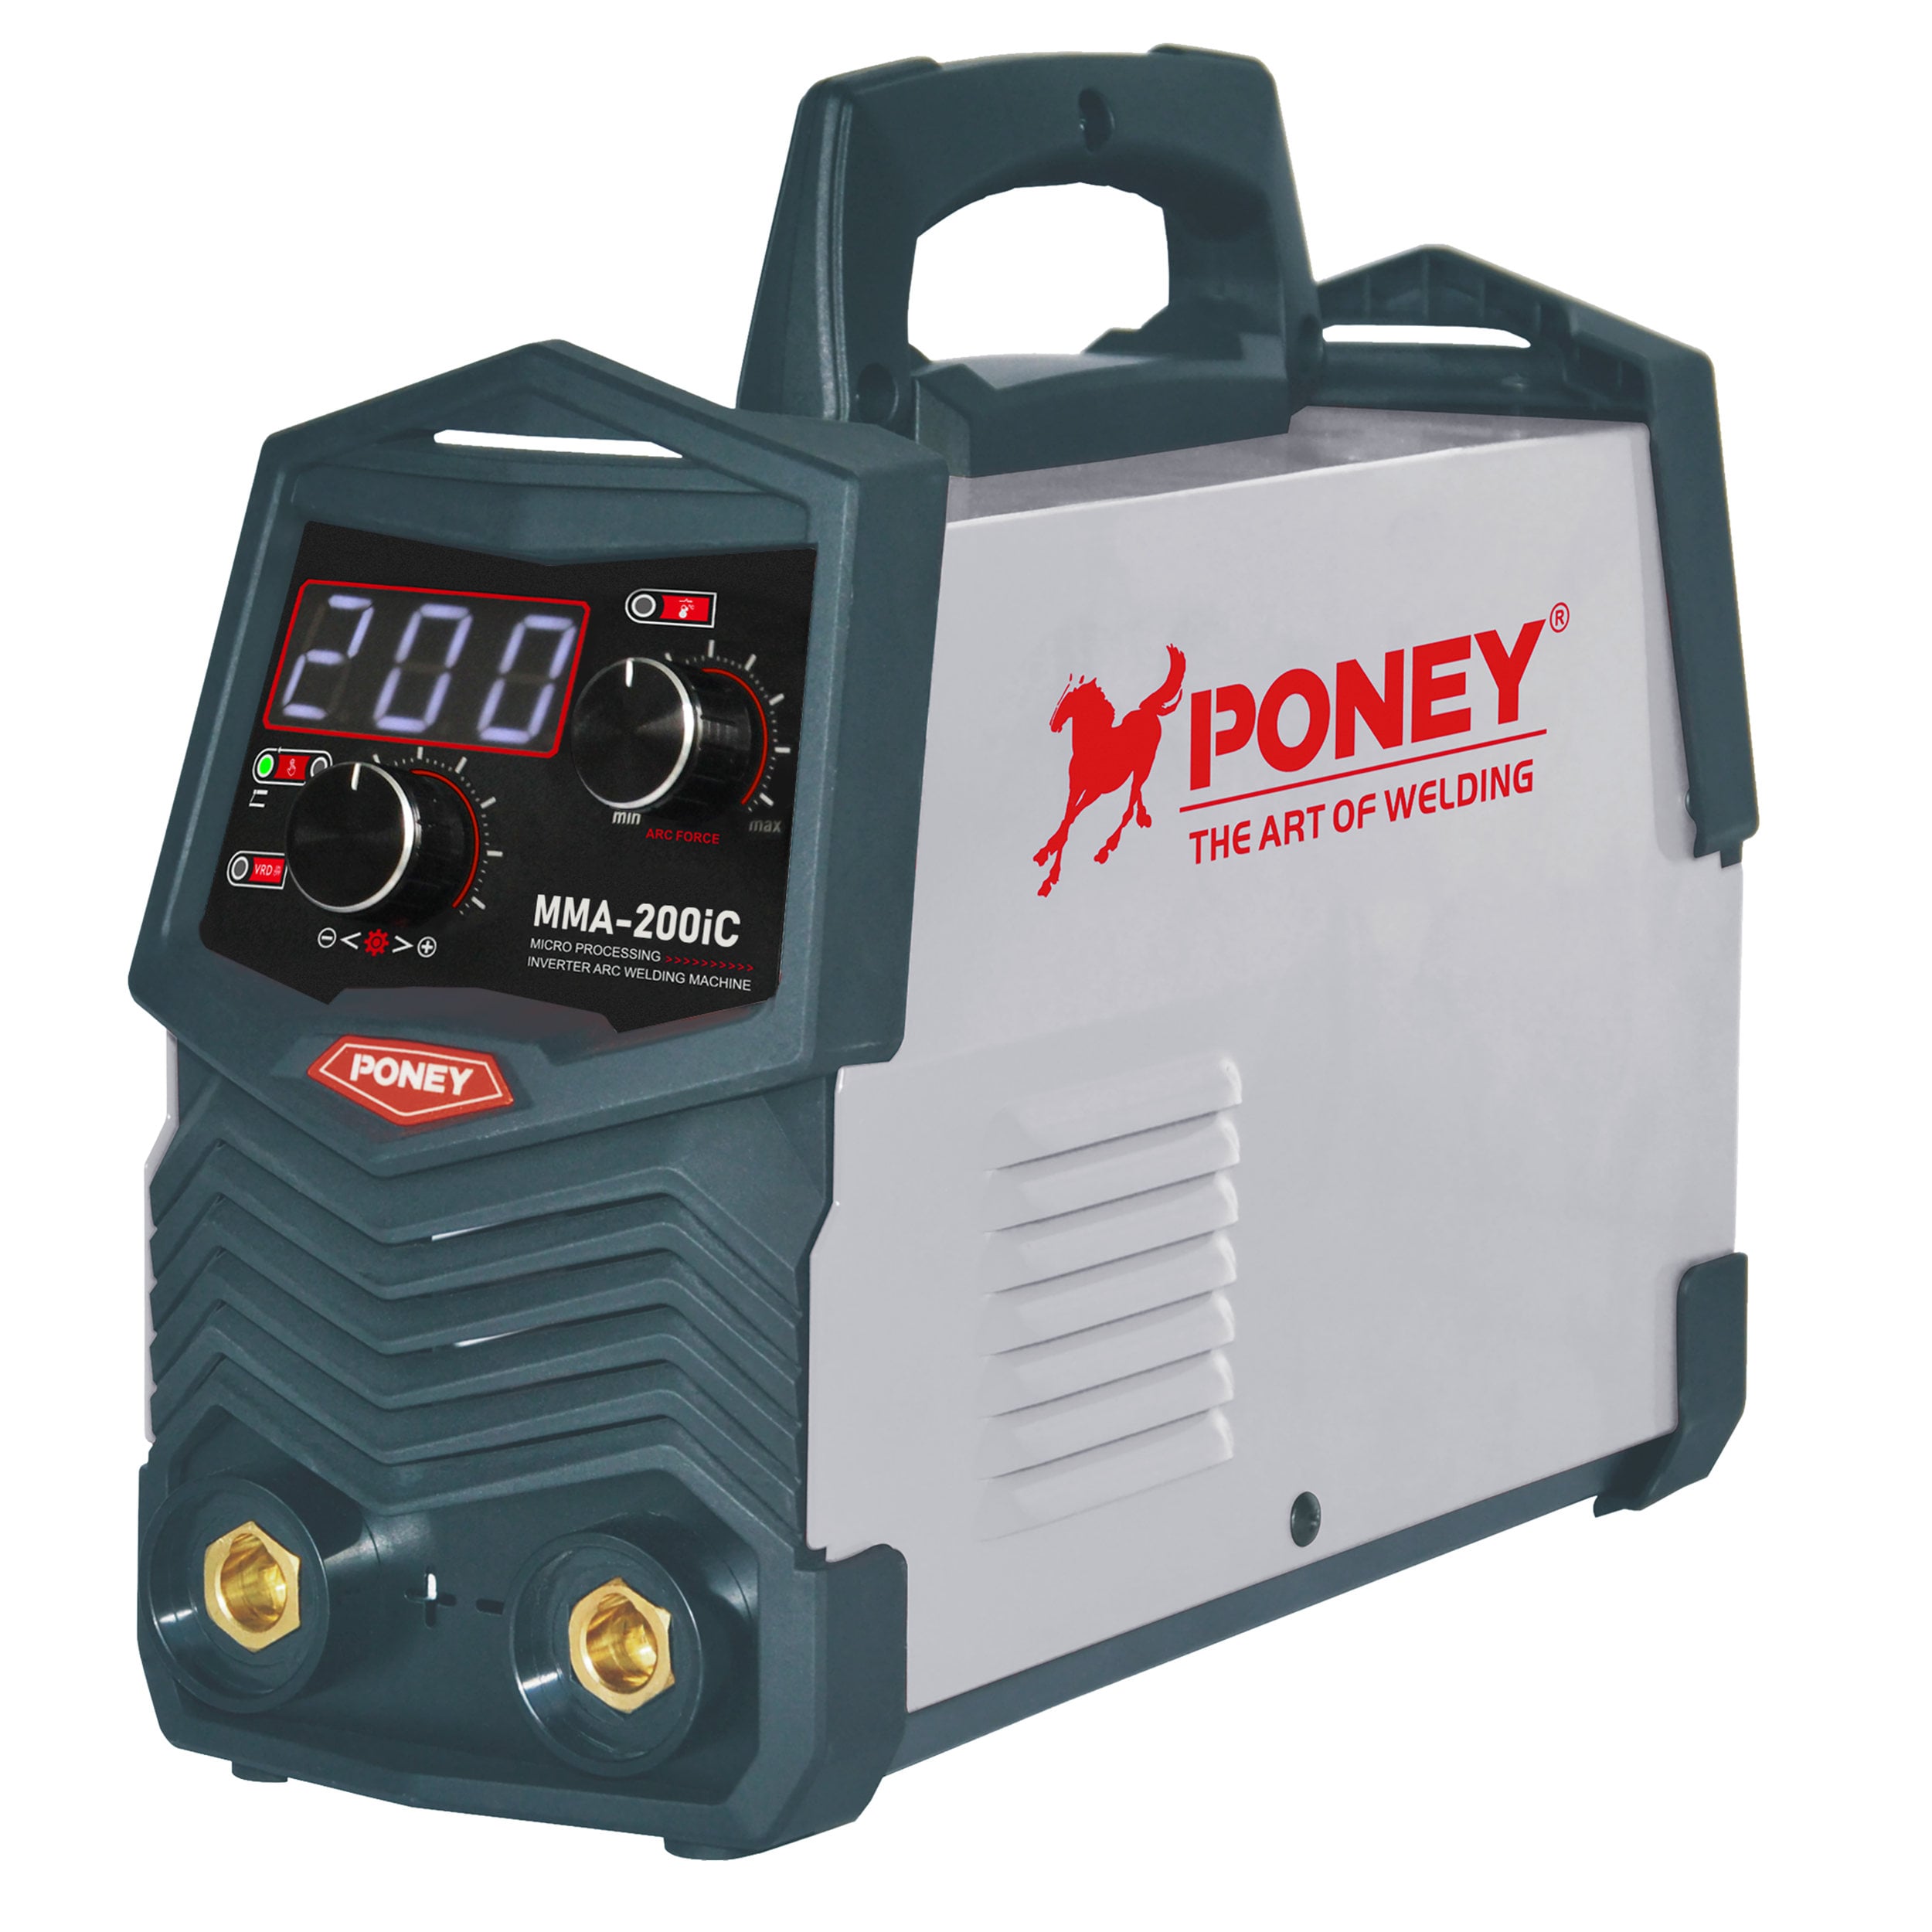
پایداری خروجی در جوشکارهای الکترودی یک مشخصهٔ منفرد نیست، بلکه معیاری جامع از واکنش دستگاه به بارهای الکتریکی متغیر، انواع الکترودها و عوامل محیطی در طول چرخهٔ جوشکاری است. وقتی ویژگیهای قوس پایدار باقی میمانند، جوشکار الکترودی ورودی حرارتی یکنواختی تولید میکند که عمق ادغام را کنترل میکند، زیربریدگی را کاهش میدهد و احتمال ایجاد لبههای سرد یا ادغام ناقص را به حداقل میرساند. مهندسان سازه و مدیران ساخت به این نکته آگاه هستند که نقصهای جوش اغلب از شرایط ناپایدار قوس ناشی میشوند؛ بنابراین کیفیت جوشکار الکترودی شما سرمایهگذاری اساسی در امنیت و رعایت استانداردها محسوب میشود.
درک پایداری خروجی در جوشکارهای الکترودی
ثبات ولتاژ و آمپراژ
یک جوشگر چوبی ثبات خروجی را از طریق الکترونیک قدرت داخلی و مکانیسم های بازخوردی خود که ولتاژ و آمپری را در زمان واقعی تنظیم می کنند، حفظ می کند. در طول جوش ساختاری، مقاومت الکترود و طول قوس به طور مداوم تغییر می کند زیرا اپراتور مشعل را پیش می برد، زاویه را تنظیم می کند و مواد مصرفی را مصرف می کند. مدل های پیشرفته جوشنده چوبی از کنترل سیگنال دیجیتال یا فناوری اینورتر برای تشخیص این تغییرات و تنظیم خودکار تحویل قدرت در عرض میلی ثانیه استفاده می کنند. این واکنش است که یک جوشگر چوبی حرفه ای را از تجهیزات سطح ابتدایی متمایز می کند. وقتی یک جوشگر چوبی بتواند ولتاژ قوس را در محدوده ای باریک نگه دارد، حوضچه ذوب شده به طور قابل پیش بینی رفتار می کند، نفوذ ثابت می شود و مفصل حاصل به خواص مکانیکی مشخص شده در طراحی شما می رسد.
ثبات قوس و پروفایل نفوذ
قوس خود، رسانایی است که از طریق آن جوشکار قوسی انرژی را به فلز پایه منتقل میکند؛ و هنگامی که این قوس ناپایدار میشود، نفوذ نامنظم میگردد. استانداردهای سازهای مانند اِیدبلیواس دی۱٫۱، حداقل سطح نفوذ را الزامی میدانند، زیرا زیربریدگی یا ادغام سطحی، مستقیماً استحکام اتصال را کاهش میدهد. یک جوشکار قوسی قابل اعتماد، با جلوگیری از نوسانات ولتاژ که باعث پاشیدن، راهاندازی مجدد یا خاموشی لحظهای قوس میشوند، پایداری قوس را حفظ میکند. هنگامی که جوشکار قوسی را بهطور خاص برای کاربردهای سازهای انتخاب میکنید، به ویژگیهایی مانند شروع گرم، جلوگیری از چسبیدن الکترود و تنظیم نیروی قوس دسترسی پیدا میکنید که قوس را بهصورت هموار و پیوسته روشن نگه میدارند. این پایداری به جوشکار قوسی اجازه میدهد تا هندسهی یکنواختی از خط جوش تولید کند، که یعنی نتایج آزمونهای مکانیکی قابل تکرار و صدور مجوز مطابق استانداردها در زمان کوتاهتر.
تأثیر پایداری خروجی بر کیفیت جوش سازهای
کنترل ورودی حرارت و نرخ سردشدن
ورود گرما اساساً توسط توانایی جوشکار دستی در حفظ پایداری جریان و ولتاژ در سراسر کل اتصال کنترل میشود. فولادهای سازهای با استحکام بالا به نرخ سرد شدن بسیار حساساند؛ اگر جوشکار دستی توانایی ارائه توان نامنظمی داشته باشد، منطقه تحت تأثیر گرما بهصورت غیرقابل پیشبینی گسترش مییابد و ممکن است ساختارهای ریزشکنندهای ایجاد کند که تحت بارهای چرخهای دچار شکست میشوند. جوشکار دستی با خروجی پایدار اطمینان حاصل میکند که نیازهای پیشگرمایش در محدوده مشخصات باقی میمانند و رویههای عملیات حرارتی پس از جوشکاری، سود متالورژیکی مورد نظر را فراهم میکنند. این کنترل بهویژه در جوشهای بخشهای ضخیم که جرم حرارتی زیادی دارند و سرد شدن بهصورت طبیعی کند میشود، حیاتی است. هنگامی که جوشکار دستی شما خروجی را ثابت نگه میدارد، خطر ترکخوردگی ناشی از هیدروژن، پارگی لایهای و سایر عیوب ناشی از تاریخچه حرارتی کنترلنشده کاهش مییابد.
کاهش عیوب جوش و هزینههای اصلاح
خروجی ناپایدار از یک دستگاه جوشکاری الکترودی با کیفیت پایین یا بدون نگهداری مناسب، باعث ایجاد نقصهایی میشود که لزوم انجام کار مجدد را به همراه دارد، زمانبندی پروژه را طولانیتر میکند و هزینههای نیروی کار را افزایش میدهد. تخلخل، عدم ادغام کامل و ناخالصیهای سرباره همگی ناشی از ناپایداری قوس هستند و منجر به ایجاد حفره در ساختار جوش میشوند. شناسایی هر یک از این نقصها توسط بازرسی اولتراسونیک یا رادیوگرافی، لزوم برداشتن اتصال، سمبادهزنی ناحیه با سیمبرسی و انجام مجدد جوشکاری را به دنبال دارد — عملیاتی که هزینهای بسیار بیشتر از جوش اولیه دارند. یک دستگاه جوشکاری الکترودی حرفهای که برای اطمینان از استحکام سازه طراحی شده است، با ایجاد قوسی تمیز و نفوذکننده در اولین مرحله، این عملیات ثانویه را به حداقل میرساند. در طول یک پروژه سازهای بزرگ، تفاوت بین یک دستگاه جوشکاری الکترودی که خروجی پایداری را حفظ میکند و دستگاهی که این ویژگی را ندارد، مستقیماً به صورت صرفهجویی قابل اندازهگیری در هزینه و قابلیت اطمینان در زمانبندی نمایان میشود.
معیارهای انتخاب و عملکرد در دنیای واقعی
فناوری اینورتر و کنترل دیجیتال
طراحیهای مدرن جوشکارهای الکترودی از منابع تغذیهی اینورتری و کنترل سیگنال دیجیتالی بهره میبرند تا پایداری خروجی را فراهم کنند که با ماشینهای قدیمیتر مبتنی بر ترانسفورماتور غیرممکن بود. یک جوشکار الکترودی اینورتری، ولتاژ قوس را هزاران بار در ثانیه نمونهبرداری میکند و خروجی را بهطور متناظر تنظیم مینماید تا دقیقاً آمپراژ و پروفیل ولتاژ مورد نیاز کاربرد را حفظ کند. این بازخورد بلادرنگ بدین معناست که یک جوشکار الکترودی میتواند کیفیت یکسانی از جوش را صرفنظر از اینکه شما در حال جوش دادن نمونههای نازک یا مقاطع سازهای عظیم هستید، ارائه دهد. امروزه بسیاری از سازندگان حرفهای، تجهیزات جوشکار الکترودی اینورتری را بهعنوان حداقل الزام فنی مشخص میکنند، زیرا سازگانپذیری عملکردی این تجهیزات را از طریق کاهش نقصها و صرفهجویی در زمان صدور مجوزهای فنی توجیه میکند. هنگام ارزیابی گزینههای جوشکار الکترودی، دربارهی فرکانس کنترل، وضوح بازخورد و اینکه آیا دستگاه دارای قابلیت تنظیم شیب و بلندکردن قوس (slope و lift) برای تنظیم دقیق ویژگیهای قوس متناسب با ترکیب خاص الکترود و مادهی شماست، استعلام نمایید.
انتخاب الکترود و سازگاری قوس
عملکرد جوشکاری قوسی شما بهطور ذاتی به الکترود انتخابشده وابسته است و انواع مختلف الکترود، ویژگیهای تأمین توان متفاوتی را میطلبد. الکترود E7018 کمهیدروژن که معمولاً در کارهای سازهای بهکار میرود، نیازمند دستگاه جوش قوسی است که بتواند نرخ رسوب بالاتر و محدوده آمپراژ دقیقتر آن را پشتیبانی کند. هنگامی که دستگاه جوش قوسی نتواند ثبات خروجی را در محدوده آمپراژ توصیهشده برای الکترود شما حفظ کند، توانایی ایجاد نوارهای جوش با پروفیل یکنواخت و عمق نفوذ ثابت از دست میرود. تولیدکنندگان پیشروی دستگاههای جوش قوسی جداول سازگاری منتشر میکنند که محدودههای بهینه آمپراژ، نرخ پیشبرد سیم و تنظیمات ولتاژ را برای هر خانواده از الکترودها مشخص میسازند. با انتخاب دستگاه جوش قوسی که محدوده خروجی و ویژگیهای ثبات آن با الکترودهایی که بهطور معمول استفاده میکنید، همسو باشد، اطمینان حاصل میکنید که هر اتصالی که ایجاد میکنید بدون نیاز به جبران یا تنظیم توسط اپراتور، مشخصات لازم را دارد.
پرسشهای متداول
چه ویژگیهای خاصی برای پایداری خروجی باید در یک دستگاه جوشکاری الکترودی برای کاربردهای سازهای جستجو کرد؟
دستگاه جوشکاری الکترودی را با فناوری اینورتر، کنترل دیجیتال سیگنال، نیروی قوس تنظیمپذیر، قابلیت شروع گرم و توانایی حفظ ولتاژ ثابت در محدودهٔ ±۵ ولت در تمام بازهٔ عملیاتی جستجو کنید. این ویژگیها به دستگاه جوشکاری الکترودی اجازه میدهند تا بهسرعت به تغییرات طول قوس و مقاومت الکترود واکنش نشان دهد و نفوذ را تکرارپذیر نگه دارد و عیوب را به حداقل برساند. علاوه بر این، اطمینان حاصل کنید که دستگاه جوشکاری الکترودی انواع الکترودهای تعیینشده در کد سازهای شما را پشتیبانی میکند و قبلاً در پروژههای مشابه توسط سایر سازندگان با موفقیت استفاده شده است.
پایداری خروجی در دستگاه جوشکاری الکترودی چگونه از بروز عیوب لپ سرد و عدم ادغام جلوگیری میکند؟
وقتی یک دستگاه جوشکاری قوسی با الکترود مصرفشدنی، ولتاژ و جریان پایداری را حفظ کند، دمای قوس و سیالیت حوضچه مذاب ثابت باقی میماند؛ این امر امکان اتصال مناسب فلز تازه به فلز پایه و دندههای قبلی را فراهم میکند. اتصالهای سرد زمانی رخ میدهند که حوضچه بیش از حد سریع سرد شود یا قوس برای ذوب کافی فلز اصلی ضعیف باشد؛ دستگاه جوشکاری قوسی با خروجی پایدار با ارائه ورودی حرارتی قابل پیشبینی، این شرایط را از بین میبرد. این پایداری تضمین میکند که فلز جوش، نمای کامل درز را بهطور کامل پر کند و خواص مکانیکی مورد نیاز استاندارد را بهدست آورد.
آیا یک دستگاه جوشکاری قوسی ناپایدار هنوز هم میتواند در بازرسی مطابق با استاندارد موفق باشد، در صورتی که جوش نهایی از نظر ظاهری قابل قبول به نظر برسد؟
ظاهر بصری به تنهایی تضمینکنندهی انطباق با کدها نیست؛ بسیاری از نقصها مانند جوشخوردن ناقص، تخلخل و ترکهای ناشی از هیدروژن زیر سطح وجود دارند و تنها از طریق آزمونهای اولتراسونیک، رادیوگرافی یا مکانیکی آشکار میشوند. یک جوشکار الکترودی با خروجی ناپایدار ممکن است برجستگیهایی ظاهری صاف تولید کند که با این حال حاوی نقصهای درونی هستند و در این آزمونهای حیاتی شکست میخورند. به همین دلیل کدهای سازهای بر صلاحیتیابی تجهیزات و پارامترهای فرآیند تأکید میکنند— تا اطمینان حاصل شود که پایداری خروجی جوشکار الکترودی بهطور مستقیم با یکپارچگی درونی اتصال نهایی مرتبط است.
فهرست مطالب
- درک پایداری خروجی در جوشکارهای الکترودی
- تأثیر پایداری خروجی بر کیفیت جوش سازهای
- معیارهای انتخاب و عملکرد در دنیای واقعی
-
پرسشهای متداول
- چه ویژگیهای خاصی برای پایداری خروجی باید در یک دستگاه جوشکاری الکترودی برای کاربردهای سازهای جستجو کرد؟
- پایداری خروجی در دستگاه جوشکاری الکترودی چگونه از بروز عیوب لپ سرد و عدم ادغام جلوگیری میکند؟
- آیا یک دستگاه جوشکاری قوسی ناپایدار هنوز هم میتواند در بازرسی مطابق با استاندارد موفق باشد، در صورتی که جوش نهایی از نظر ظاهری قابل قبول به نظر برسد؟
