 EN

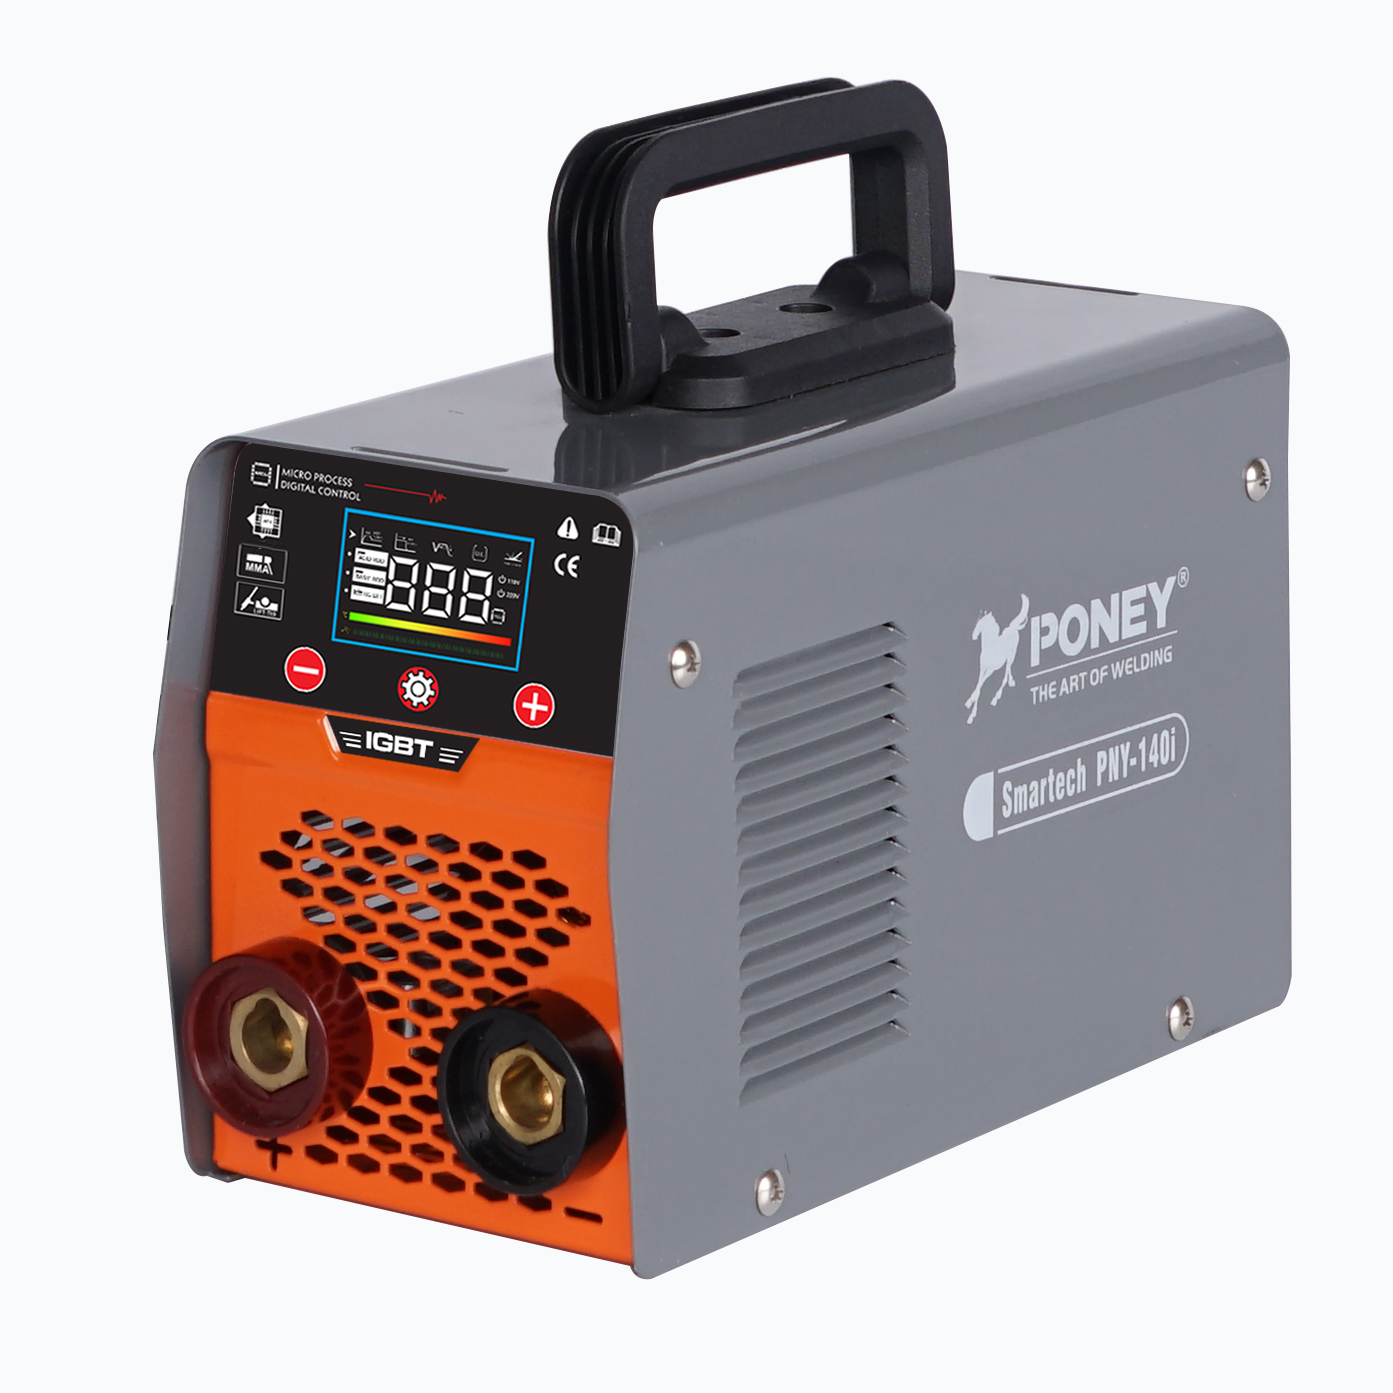
Le rapport entre un poste à souder à l’électrode enrobée et l’intégrité structurelle ne peuvent être surestimées dans la fabrication et la construction modernes. Lorsque vous investissez dans un poste à souder à l’électrode enrobée pour des applications structurelles critiques, la stabilité de la sortie devient le facteur déterminant qui décide si vos soudures finales répondent aux exigences du code ou échouent à l’inspection. Un poste à souder à l’électrode enrobée qui maintient une tension d’arc et une intensité de courant constantes tout au long du procédé de soudage se traduit directement par une pénétration supérieure de la soudure, une porosité réduite et des assemblages capables de résister aux contraintes réelles. Comprendre comment votre poste à souder à l’électrode enrobée assure cette constance est essentiel pour toute personne travaillant dans la construction d’acier structurel, la fabrication de récipients sous pression ou l’assemblage d’équipements lourds.
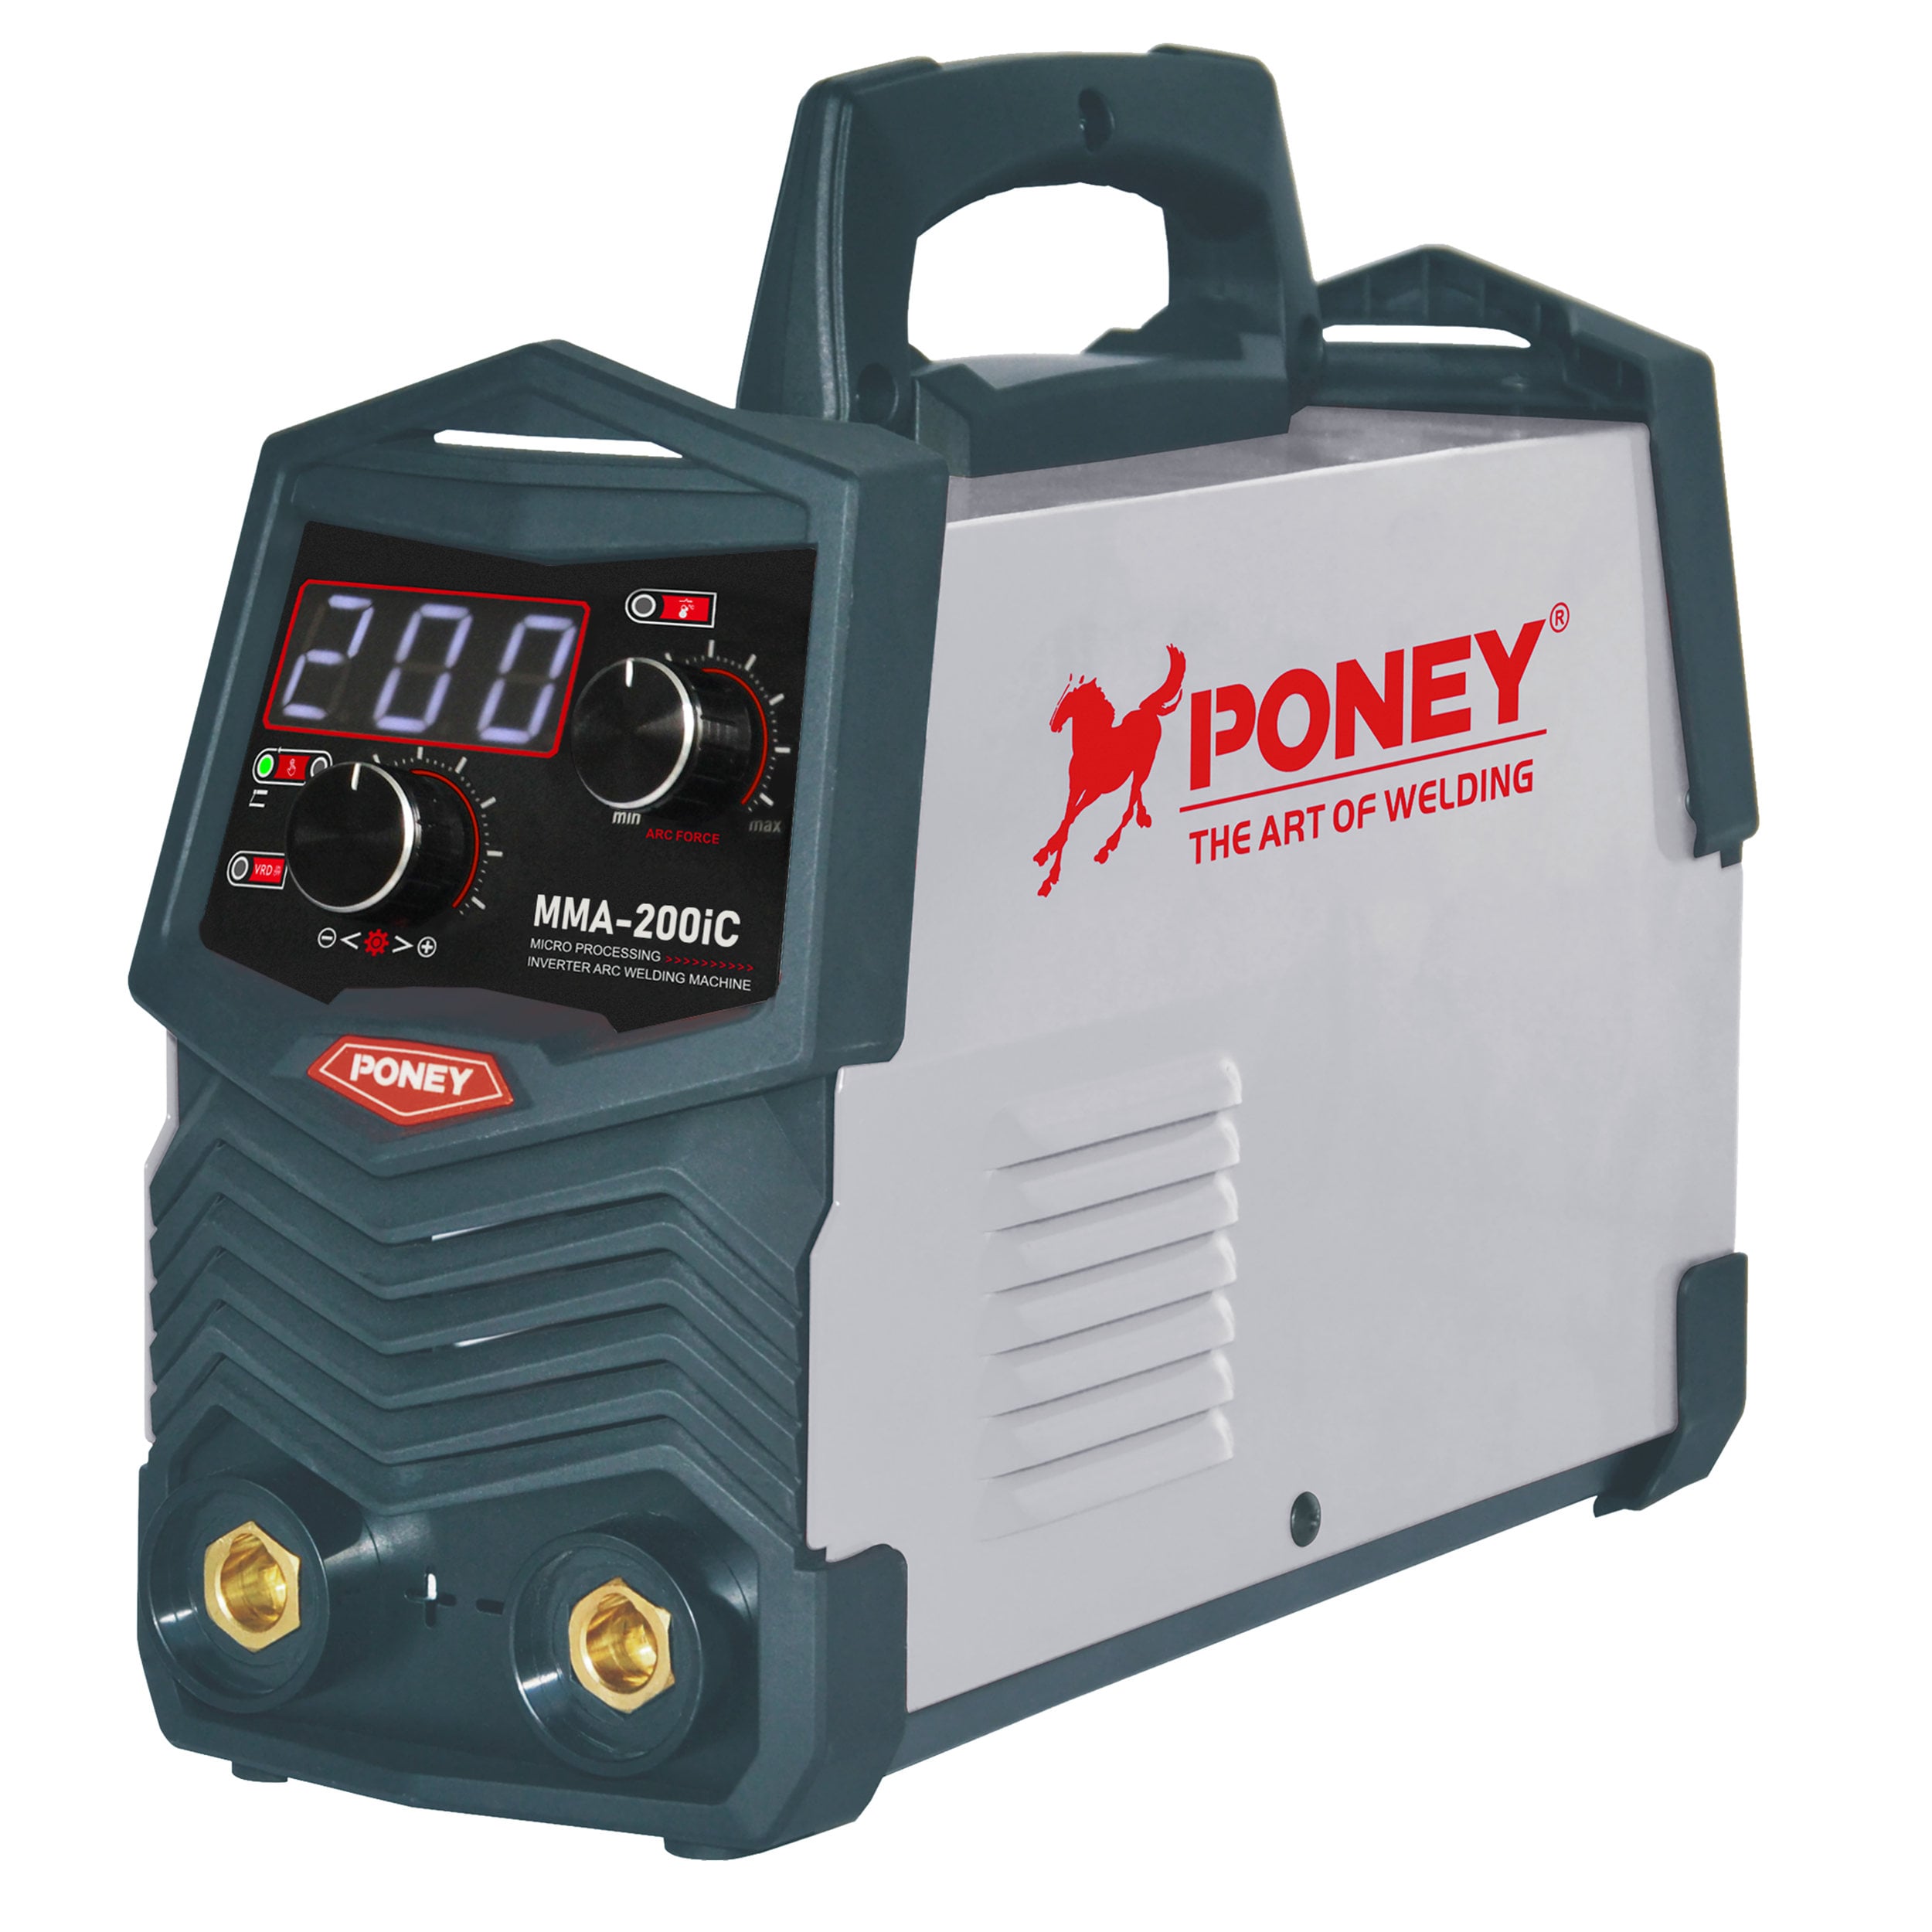
La stabilité de sortie dans un soudeur à bâton n'est pas une spécification unique, mais plutôt une mesure complète de la façon dont la machine réagit aux variations des charges électriques, des types d'électrodes et des variables environnementales pendant le cycle de soudage. Lorsque les caractéristiques d'arc restent stables, le soudeur à bâton produit une chaleur constante, ce qui contrôle la profondeur de fusion, réduit la sous-coupe et minimise la probabilité de tours froids ou de fusion incomplète. Les ingénieurs en structure et les responsables de la fabrication comprennent que les défauts de soudure proviennent souvent de conditions d'arc instables, ce qui rend la qualité de votre soudeur à bâton un investissement fondamental en matière de sécurité et de conformité.
Comprendre la stabilité de sortie dans les soudeurs à bâton
Consistance de la tension et de l'ampérage
Un poste à souder à l’électrode enrobée maintient la stabilité de sa sortie grâce à ses électroniques de puissance internes et à ses mécanismes de rétroaction qui régulent en temps réel la tension et l’intensité. Lors de la soudure structurale, la résistance de l’électrode et la longueur de l’arc varient constamment à mesure que l’opérateur avance la torche, ajuste son angle et consomme l’électrode fusible. Les modèles avancés de postes à souder à l’électrode enrobée utilisent un contrôle numérique du signal ou une technologie à onduleur pour détecter ces variations et ajuster automatiquement la puissance délivrée en quelques millisecondes. Cette réactivité distingue un poste à souder professionnel d’un équipement d’entrée de gamme. Lorsqu’un poste à souder à l’électrode enrobée parvient à maintenir la tension d’arc dans une plage étroite, le bain de fusion se comporte de façon prévisible, la pénétration devient uniforme et le joint obtenu atteint les propriétés mécaniques spécifiées dans votre conception.
Stabilité de l’arc et profil de pénétration
L’arc lui-même constitue le conduit par lequel un poste à souder à l’électrode enrobée transfère de l’énergie au métal de base, et lorsqu’il devient instable, la pénétration devient irrégulière. Des normes structurales telles que l’AWS D1.1 exigent des niveaux minimaux de pénétration, car un manque de fusion ou une surchauffe (undercut) réduisent directement la résistance du joint. Un poste à souder à l’électrode enrobée fiable maintient la stabilité de l’arc en empêchant les fluctuations de tension qui provoquent des éclaboussures, des redémarrages ou une extinction momentanée de l’arc. Lorsque vous choisissez un poste à souder à l’électrode enrobée spécifiquement conçu pour des applications structurelles, vous bénéficiez de fonctions telles que le démarrage à chaud (hot start), l’anticollement (anti-sticking) et le réglage de la force d’arc (arc force adjustment), qui assurent une combustion continue et régulière de l’arc. Cette stabilité permet au poste à souder à l’électrode enrobée de produire une géométrie constante des cordons, ce qui garantit des résultats reproductibles aux essais mécaniques et une qualification plus rapide selon les normes.
Comment la stabilité de la sortie influence la qualité des soudures structurelles
Maîtrise de l’apport thermique et des vitesses de refroidissement
L’apport de chaleur est fondamentalement contrôlé par la capacité du soudeur à l’électrode enrobée à maintenir une intensité et une tension stables sur toute la longueur de la jointure. Les aciers structuraux à haute résistance sont particulièrement sensibles à la vitesse de refroidissement ; si le soudeur à l’électrode enrobée délivre une puissance irrégulière, la zone affectée thermiquement s’étend de façon imprévisible, pouvant engendrer des microstructures fragiles qui cèdent sous des charges cycliques. Un soudeur à l’électrode enrobée doté d’une sortie stable garantit que les exigences de préchauffage restent conformes aux spécifications et que les traitements thermiques post-soudage produisent bien les bénéfices métallurgiques escomptés. Ce contrôle revêt une importance critique notamment pour les soudures en sections épaisses, où la masse thermique est importante et où le refroidissement ralentit naturellement. Lorsque votre soudeur à l’électrode enrobée maintient une sortie constante, vous réduisez le risque de fissuration assistée par l’hydrogène, de déchirure lamellaire et d’autres défauts découlant d’un historique thermique non maîtrisé.
Réduction des défauts de soudure et des coûts de reprise
Une sortie instable d’un poste à souder manuel mal entretenu ou de mauvaise qualité introduit des défauts qui obligent à refaire le travail, allongent les délais de projet et font augmenter les coûts de main-d’œuvre. La porosité, le manque de fusion et les inclusions de laitier découlent tous d’une instabilité de l’arc, laissant des vides dans la structure de la soudure. Chaque défaut détecté par inspection ultrasonore ou radiographique implique le retrait du joint, le brossage de la zone concernée et une nouvelle soudure — des opérations bien plus coûteuses que la soudure initiale. Un poste à souder manuel professionnel conçu pour assurer l’intégrité structurelle réduit au minimum ces opérations secondaires en fournissant, dès le premier passage, un arc propre et pénétrant. Sur l’ensemble d’un grand projet structurel, la différence entre un poste à souder manuel capable de maintenir une sortie stable et un autre qui n’y parvient pas se traduit directement par des économies mesurables et une fiabilité accrue du calendrier.
Critères de sélection et performances réelles
Technologie à onduleur et commande numérique
Les conceptions modernes de poste à souder à l’électrode enrobée exploitent des alimentations à onduleur et une commande numérique du signal afin d’atteindre une stabilité de sortie qui était impossible à obtenir avec les anciennes machines à transformateur. Un poste à souder à l’électrode enrobée à onduleur échantillonne la tension d’arc des milliers de fois par seconde et ajuste la sortie en conséquence, maintenant ainsi le profil exact d’intensité et de tension requis par l’application. Cette rétroaction en temps réel signifie qu’un poste à souder à l’électrode enrobée peut délivrer une qualité de soudure identique, que vous soudiez des éprouvettes minces ou des sections structurelles massives. De nombreux fabricants professionnels spécifient désormais des postes à souder à l’électrode enrobée à onduleur comme exigence de base, car cette constance justifie l’investissement matériel grâce à une réduction des défauts et à une qualification plus rapide. Lors de l’évaluation des options de poste à souder à l’électrode enrobée, renseignez-vous sur la fréquence de commande, la résolution de la rétroaction, ainsi que la présence ou non d’un réglage de pente (slope) et d’un réglage de soulèvement (lift) permettant d’ajuster finement les caractéristiques de l’arc à votre combinaison spécifique d’électrode et de matériau.
Sélection de l’électrode et compatibilité de l’arc
Les performances de votre poste à souder à l’électrode sont intrinsèquement liées au type d’électrode choisi, et chaque type d’électrode exige des caractéristiques spécifiques de délivrance de puissance. Une électrode E7018 à faible teneur en hydrogène, couramment utilisée dans les travaux structuraux, nécessite un poste à souder à l’électrode capable de supporter son taux de dépôt plus élevé ainsi que ses plages d’intensité plus strictes. Lorsqu’un poste à souder à l’électrode ne parvient pas à maintenir une stabilité de sortie sur la plage d’intensité recommandée pour votre électrode, vous perdez la capacité de réaliser des cordons de soudure homogènes, tant en profil qu’en profondeur de pénétration. Les principaux fabricants de postes à souder à l’électrode publient des tableaux de compatibilité indiquant, pour chaque famille d’électrodes, les plages d’intensité optimales, les vitesses d’alimentation en fil et les réglages de tension. En choisissant un poste à souder à l’électrode dont la plage de sortie et les fonctionnalités de stabilité correspondent aux électrodes que vous utilisez régulièrement, vous garantissez que chaque joint réalisé respecte les spécifications, sans nécessiter d’ajustements ou de compensations manuelles de l’opérateur.
FAQ
Quelles caractéristiques spécifiques de stabilité de sortie dois-je rechercher dans un poste à souder à l’électrode enrobée pour des applications structurelles ?
Recherchez un poste à souder à l’électrode enrobée équipé d’une technologie à onduleur, d’un contrôle numérique du signal, d’une force d’arc réglable, d’une fonction de démarrage à chaud et capable de maintenir une tension constante à ±5 volts sur toute la plage de fonctionnement. Ces caractéristiques permettent au poste à souder à l’électrode enrobée de réagir rapidement aux variations de longueur d’arc et de résistance de l’électrode, garantissant ainsi une pénétration reproductible et une réduction minimale des défauts. En outre, vérifiez que le poste à souder à l’électrode enrobée prend en charge les types d’électrodes prescrits par votre code structural et qu’il a déjà été utilisé avec succès sur des projets similaires par d’autres fabricants.
Comment la stabilité de sortie d’un poste à souder à l’électrode enrobée empêche-t-elle les défauts de recouvrement froid et de manque de fusion ?
Lorsqu’un poste à souder à l’électrode maintient une tension et une intensité stables, la température de l’arc et la fluidité du bain de fusion demeurent constantes, ce qui permet au métal frais de fusionner correctement avec le métal de base et les passes précédentes. Les manques de pénétration à froid surviennent lorsque le bain refroidit trop rapidement ou lorsque l’arc est trop faible pour fondre adéquatement le métal parent ; un poste à souder à l’électrode doté d’une sortie stable élimine ces conditions en assurant une puissance thermique prévisible. Cette régularité garantit que le métal d’apport remplit entièrement le profil de la jointure et atteint les propriétés mécaniques exigées par la norme.
Un poste à souder à l’électrode instable peut-il tout de même être homologué lors de l’inspection conforme à la norme, si la soudure finale paraît visuellement acceptable ?
L'apparence visuelle seule ne garantit pas la conformité au code; de nombreux défauts tels que la fusion incomplète, la porosité et la fissuration de l'hydrogène existent sous la surface et ne deviennent apparents que par des tests ultrasoniques, radiographiques ou mécaniques. Un soudeur à bâton avec une sortie instable peut produire des perles visuellement lisses qui contiennent néanmoins des défauts internes qui échouent à ces inspections critiques. C'est pourquoi les codes structurels mettent l'accent sur les qualités de l'équipement et les paramètres du procédé pour s'assurer que la stabilité de sortie du soudeur à barres est directement liée à l'intégrité interne du joint fini.
Table des matières
- Comprendre la stabilité de sortie dans les soudeurs à bâton
- Comment la stabilité de la sortie influence la qualité des soudures structurelles
- Critères de sélection et performances réelles
-
FAQ
- Quelles caractéristiques spécifiques de stabilité de sortie dois-je rechercher dans un poste à souder à l’électrode enrobée pour des applications structurelles ?
- Comment la stabilité de sortie d’un poste à souder à l’électrode enrobée empêche-t-elle les défauts de recouvrement froid et de manque de fusion ?
- Un poste à souder à l’électrode instable peut-il tout de même être homologué lors de l’inspection conforme à la norme, si la soudure finale paraît visuellement acceptable ?
